





厨具类产品是最典型的多材质组合手板:一副厨刀是不锈钢刃口配木质或塑胶手柄,一把削皮器是 ABS 壳体配活动刀头,一套烘焙模具又是食品级硅胶成型。这三类件的材料和工艺完全不同,打样时需要分开处理、统一装配。本页是深圳手板厂赛达尔加工过的厨具手板实拍,覆盖刀具、尼龙厨具和硅胶模具三类典型件,供您参考工艺搭配。
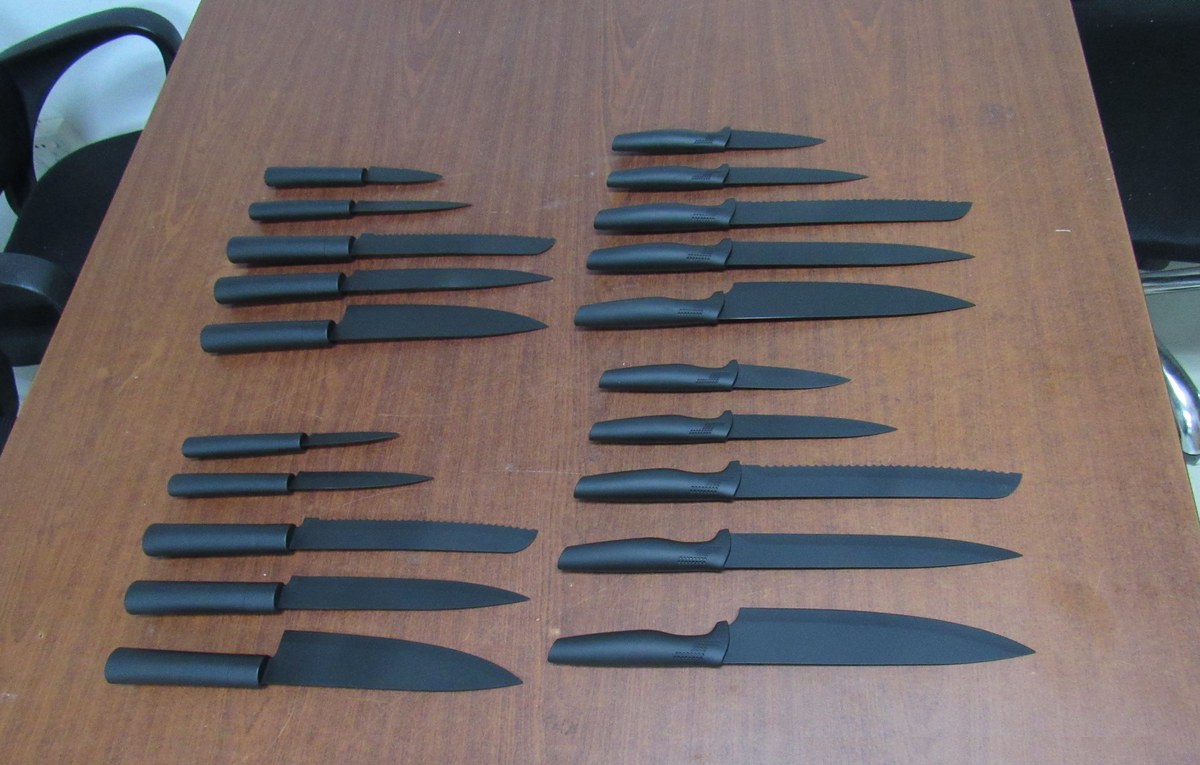
刀具组手板:不锈钢刃口与塑胶手柄分件加工后装配,刃口开刃、柄部做防滑纹
一、厨具手板的三类典型件
| 产品类型 | 常用材料 | 工艺要点 |
|---|---|---|
| 金属厨刀(水果刀、厨刀组) | 不锈钢 + 塑胶/木柄 | 刃口 CNC 铣削开刃,柄部分件加工后装配,验证握感与重心 |
| 塑胶厨具(汤勺、锅铲、削皮器) | 尼龙(PA)、ABS、PP | 一体或分件加工,验证弧度、握感与按键/卡扣结构 |
| 硅胶模具(蛋糕模、烘焙模) | 食品级硅胶 | 浇注成型,硬度可调,验证脱模与清洗便利性 |
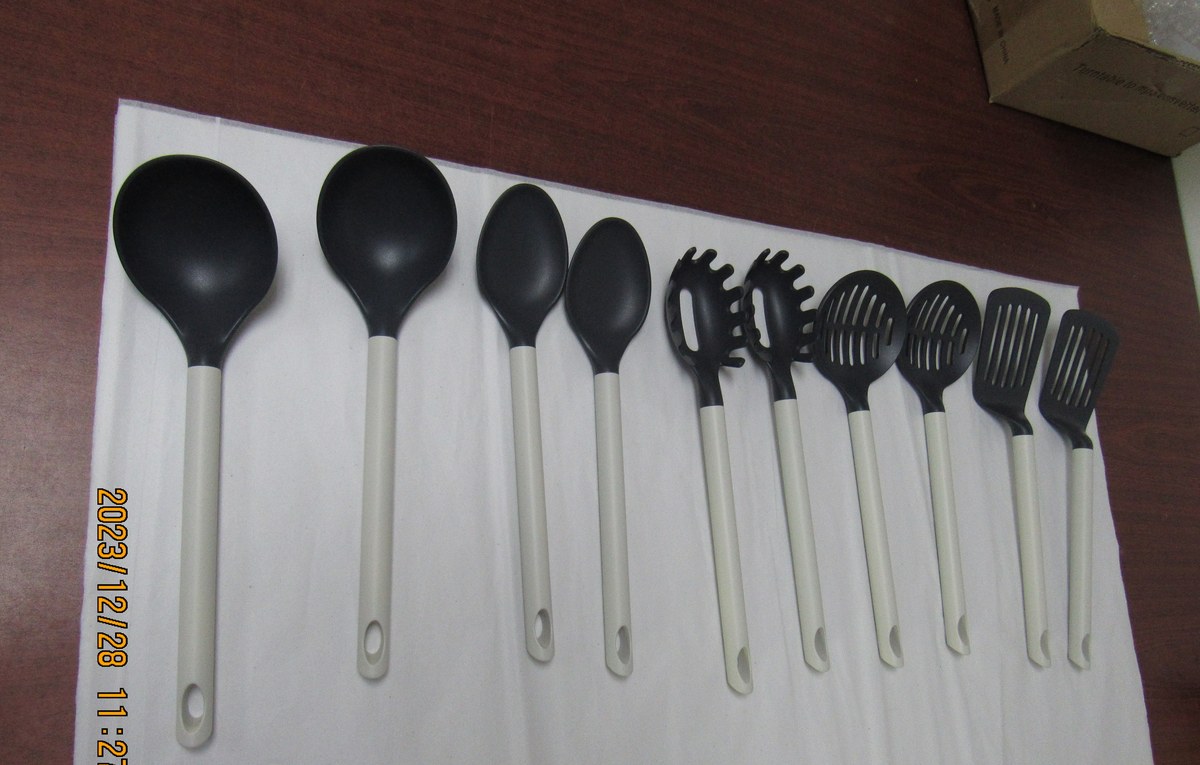
尼龙厨具套装:汤勺、锅铲、漏勺一体成型,验证弧度与耐热形变
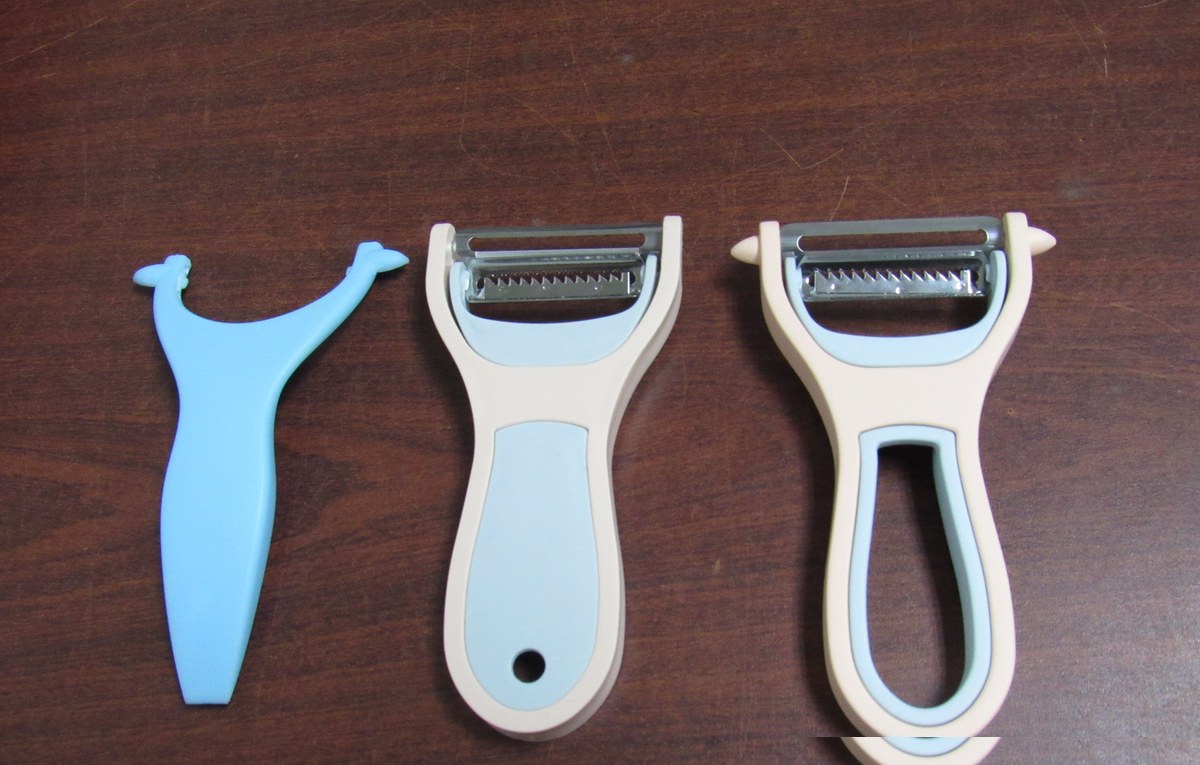
削皮器手板:ABS 壳体配活动刀头,重点验证刀头更换结构与握持角度
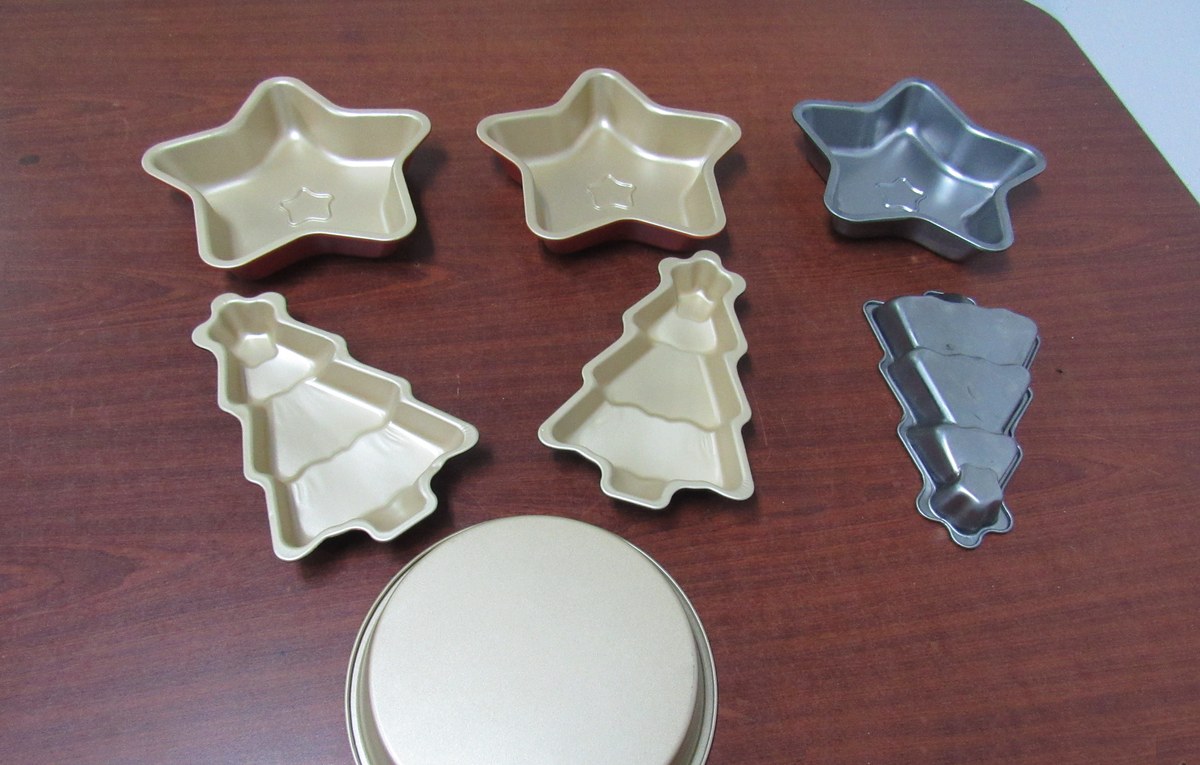
硅胶蛋糕模:星形、圣诞树等异形造型浇注成型,验证脱模角度与回弹
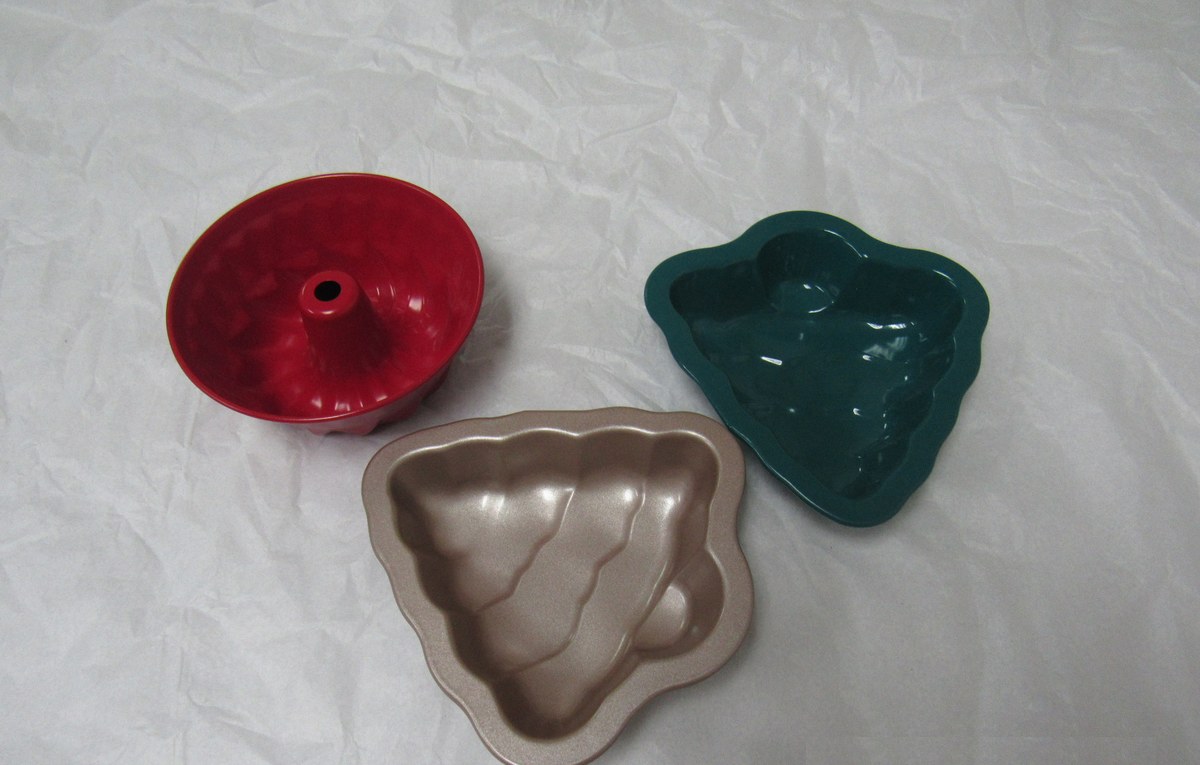
硅胶模具打样:不同硬度与颜色的小批量对比件,便于客户确认手感
二、多材质组合的加工难点与对策
厨具手板最大的难点是不同材质件的配合精度。以厨刀为例,刃口是金属精加工,手柄是塑胶件,两者靠铆接或卡扣固定——柄部的装配孔位差 0.1mm,装出来就会晃动。我们的做法是刃口和柄部同一套 3D 图分件编程,配合位统一按 ±0.05mm 控制,装配后再整体检查刃口与柄的中心线偏差。
第二个难点是握感验证。厨具是长时间手握的产品,手柄弧度差一点,体验就差很多。CNC 加工的尼龙或 ABS 手柄能完整还原 3D 图的曲面,喷砂或皮纹处理后手感接近量产件;硅胶模具则通过打不同硬度的小批量对比件,让客户确认回弹和脱模手感。硅胶复模的工艺细节见复模手板案例展示。
三、从首件到小批量
厨具类项目通常先打 1~2 套首件确认外观和握感,确认后进入小批量:塑胶件走硅胶复模(一套模 10~20 件),硅胶模具件直接浇注复制,金属刃口件按 CNC 程序直接追加。由于打样阶段没有开模,方案调整不产生模具损失,特别适合新厨具品牌的产品开发节奏。
常见问题 FAQ
Q:厨具手板常用什么材料?
A:金属件用不锈钢或铝合金,塑胶件常用尼龙(PA)、ABS、PP——尼龙耐温耐磨,适合勺铲类;硅胶件用食品级硅胶,硬度 0~70 度可调。具体按产品用途选配。
Q:厨具手板打样要多久?
A:单类件 3~5 个工作日;金属+塑胶+硅胶的组合项目因工序并行排产,一般 5~8 个工作日交付整套装配验证件。