
专注服务研发打样与小批量生产一站式加工服务





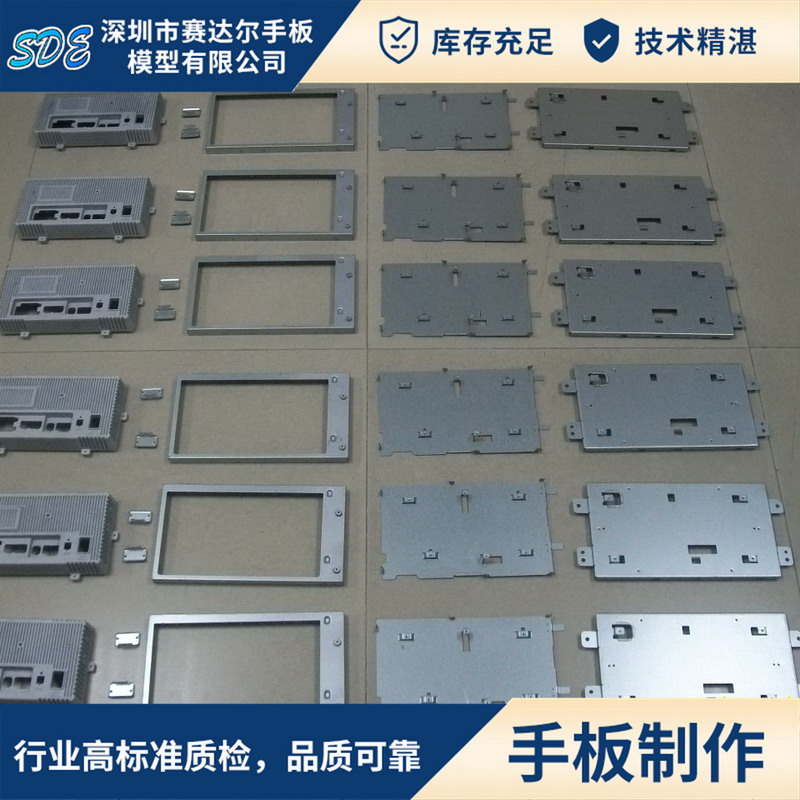
钣金手板
折弯是钣金手板成形环节里最影响尺寸的一道工序。折弯角度和展开尺寸算得准不准,直接决定了零件装不装得上。赛达尔在钣金手板打样中会先核对展开尺寸和折弯顺序,必要时先试折确认,再把精度问题解决在批量加工之前,减少报废和返工。对于批量件,还会在首件确认之后再正式生产,确保每一件的角度和尺寸都落在公差范围内。
发送询盘
服务详情
折弯是钣金手板成形环节里最影响尺寸的一道工序。折弯角度和展开尺寸算得准不准,直接决定了零件装不装得上。
一、折弯精度受什么影响
影响折弯精度的因素包括材料的回弹量、板材厚度、折弯半径以及模具的选用。材料越硬、厚度越大,回弹就越明显,需要在编程时预留补偿。折弯顺序也很关键,顺序不合理会导致零件干涉或定位困难。此外,设备的精度和操作经验同样重要。
二、展开尺寸怎么算
展开尺寸要按中性层的长度来计算,而不是简单地把外形尺寸相加。不同材料、不同折弯半径对应的系数不一样,经验数据不足时容易算偏。对精度要求高的零件,通常会先试折一件确认,再批量加工。对于多道折弯的复杂件,还要考虑每一道折弯对后续定位的影响。
三、常见问题与对策
常见的折弯问题有角度偏差、折痕和开裂。角度偏差靠补偿修正,折痕可以通过选用合适的模具和加垫保护避免,开裂则与材料延展性和折弯半径有关。对于接近极限的折弯半径,可以先做工艺试验,确认材料能否承受。
四、打样建议
赛达尔在钣金手板打样中会先核对展开尺寸和折弯顺序,必要时先试折确认,再把精度问题解决在批量加工之前,减少报废和返工。对于批量件,还会在首件确认之后再正式生产,确保每一件的角度和尺寸都落在公差范围内。
发送询盘