
专注服务研发打样与小批量生产一站式加工服务





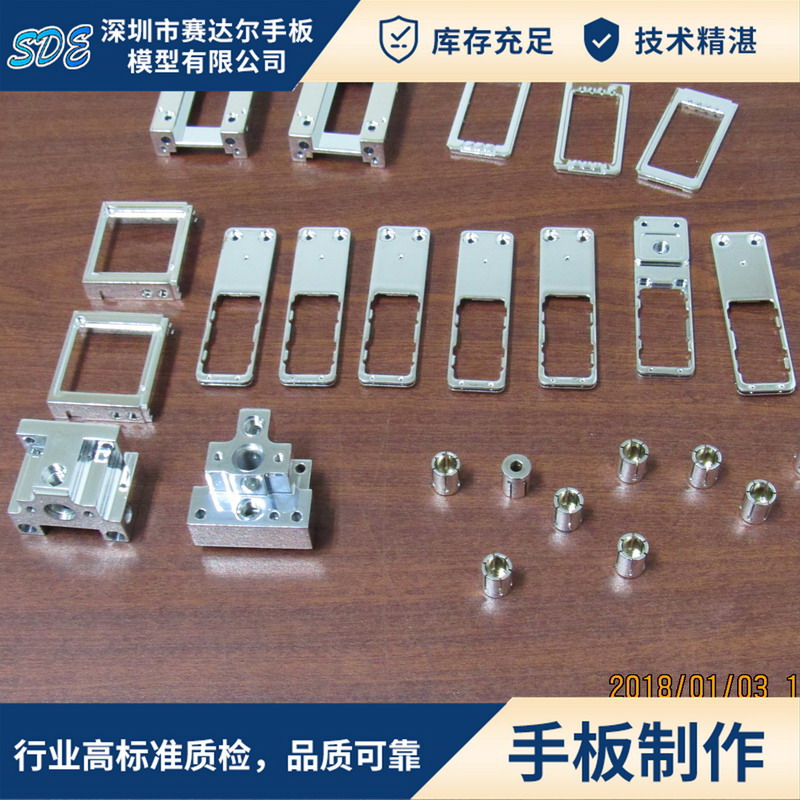
铝合金手板
铝合金手板里最考验工艺的是薄壁件。壁厚小、面积大、刚性低的零件在加工和后续处理中极易变形,尺寸和外观都很难保证。
发送询盘
服务详情
铝合金手板里最考验工艺的是薄壁件。壁厚小、面积大、刚性低的零件在加工和后续处理中极易变形,尺寸和外观都很难保证。
一、变形来自哪里
变形的根源主要有三个:一是切削力和切削热,加工时刀具施力与材料受热都会让薄壁产生弹性变形;二是内应力,铝材在轧制和热处理过程中残留的应力在去除材料后被释放;三是装夹力,夹紧点太少或用力过大会把零件压变形。三种因素往往同时存在,所以变形控制是一个系统工程。
二、怎么把变形控制住
常用的办法包括:分层多次走刀、减小切削深度,采用对称加工让受力平衡,使用真空吸附或专用治具减少装夹应力,必要时安排去应力退火。对特别薄的部位,还可以先留量加工、待整体稳定后再精修到位。刀具方面,选用锋利且排屑顺畅的铣刀,也能明显降低切削力。
三、与设计端提前沟通
很多变形其实在设计阶段就能规避,比如适当增加加强筋、把尖角改为圆角、避免大面积等厚薄壁、在开口处预留工艺支撑。这些调整对零件功能几乎没有影响,却能大幅提升加工良率。此外,加工环境的温度波动也会带来细微变形,对精度要求极高的零件,建议在恒温条件下完成精加工。赛达尔在接到图纸后会先做可加工性评估,把壁厚、加强结构和装夹方式提前规划,让铝合金手板的薄壁件也能做到尺寸稳定、外观平整。
发送询盘