






小批量打样处在单件手板与开模量产之间,深圳手板模型厂接到最多的就是这一段数量的订单,也最容易在工艺路线选择上出错。塑胶件在这个数量段通常转向硅胶复模或低压灌注,铝合金件则没有可替代的成型工艺,从几件到上百件都只能依赖CNC直接切削,因此批量带来的成本与交期差异,主要来自排产方式和材料利用率这两件事。下文按数量界线、排产方式、毛坯余量与批量验收的顺序展开。
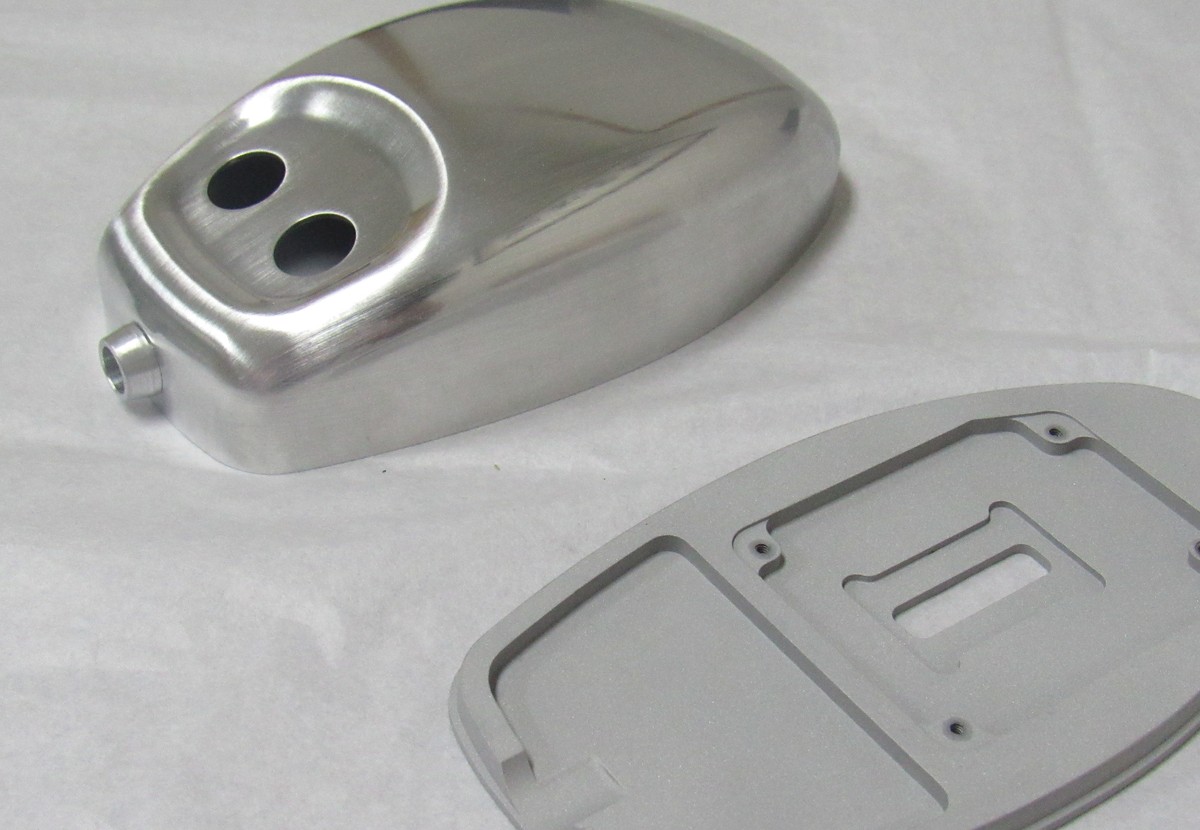
一、数量界线决定工艺路线的分与合
铝合金小批量件在工艺上没有分叉,数量界线真正影响的是塑胶件与金属件在同一订单里的分流传产。十件以下按单件手板的方式安排,编程与调试费用没有分摊对象,成本构成与单件基本一致;十件到五十件之间,塑胶外观件转硅胶复模更经济,铝合金件继续CNC批量切削;五十件以上时塑胶件可以考虑低压灌注,铝合金件则靠工装复用把批量优势做足。铝合金件始终留在CNC路线上,原因在于其导热、强度与导电要求无法用树脂类材料替代,阳极氧化也只对金属基材有效。
| 数量带 | 塑胶件建议路线 | 铝合金件建议路线 |
|---|---|---|
| 10件以下 | CNC直接加工或3D打印 | 单件方式排产,CNC切削 |
| 10~50件 | 硅胶复模 | CNC批量排产,工装共用 |
| 50~100件 | 低压灌注或复模 | CNC批量,工装与程序锁定 |
二、排产方式按装夹次数收敛
铝合金小批量件的成本大头在机加工时,而加工时长由装夹次数决定。排产时把同族零件合并进同一批次,共用一套工装基准,程序调试一次完成、批量复用;零件本身按一次装夹完成铣面、钻孔与攻牙来设计工序顺序,减少翻身与重新找正的次数。具体执行上先加工首件并做全尺寸确认,确认后锁定刀路、转速与进给参数,再放余下零件进机床,这样批内尺寸散差能收敛在首件已验证的范围内。
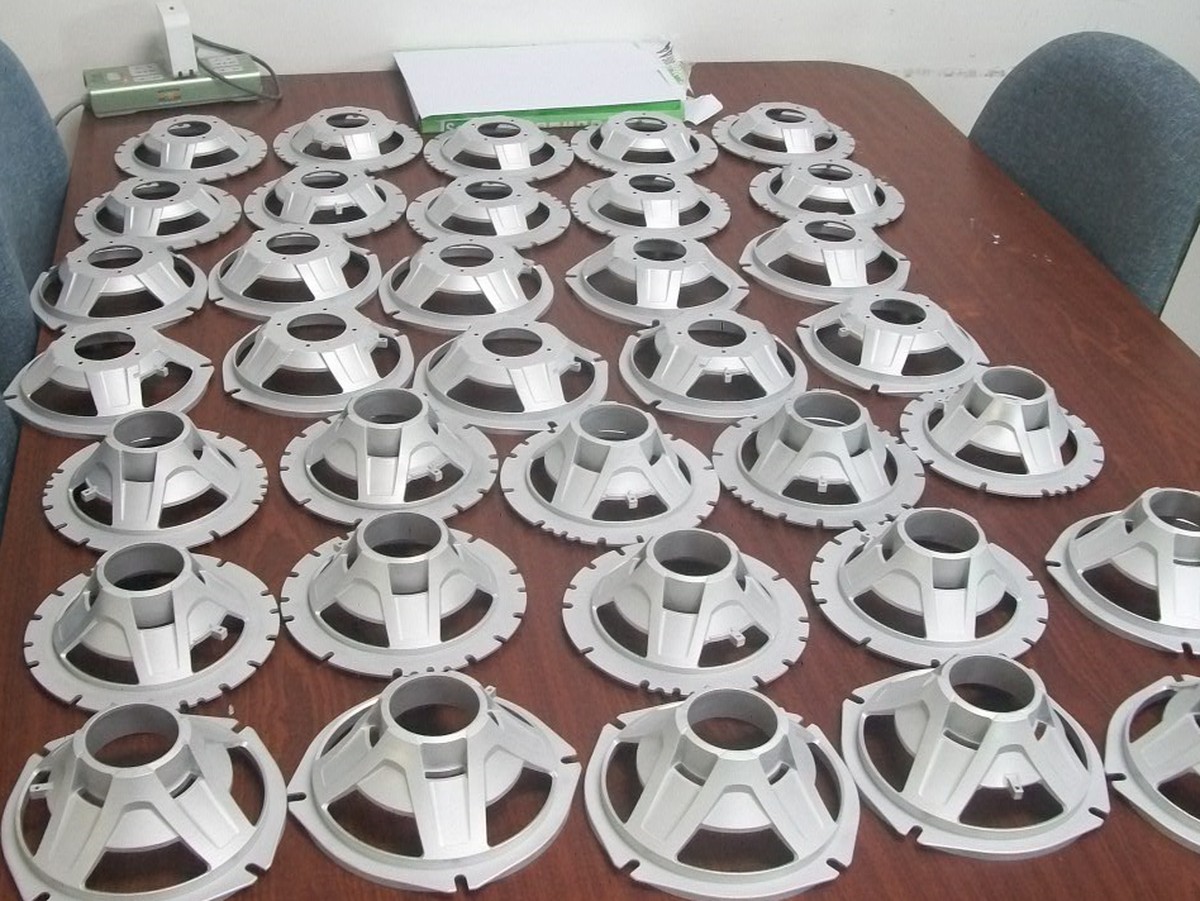
三、毛坯与余量的取值控制材料成本
材料利用率是铝合金小批量成本核算里弹性最大的一项。毛坯优先选标准板材或棒料,异形薄腔件才考虑定制锻件;余量按粗铣留0.5毫米、精铣留0.15到0.3毫米控制,余量过大直接推高切削工时,过小则可能让局部露出黑皮报废整件。表面处理在这一段建议收敛到本色或黑色阳极氧化,膜厚按外观件10到15微米、功能件5到8微米取值,省去喷涂环节既缩短周期,也避免了小批量喷涂调色的配色损耗。
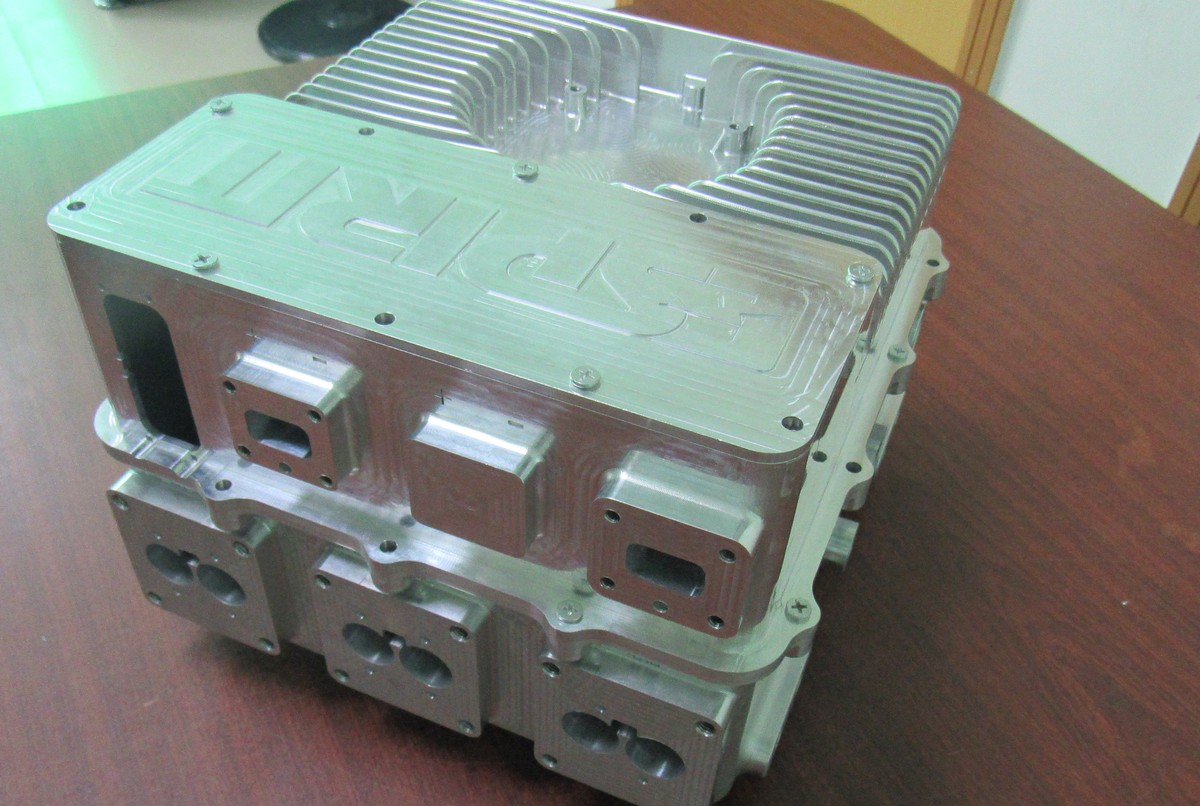
四、批量验收从单件尺寸转向批内一致性
小批量件的质量风险已经从单个零件的尺寸偏差转为批内一致性偏差。验收按首件全尺寸、批内抽检执行,抽检重点放在配合孔位与装配基准面上;同批材料保留炉批号记录,便于后续批量量产时追溯材料状态。出货报告里把首件检验单与抽检记录一并提供,客户在转入量产评审时可以直接引用这批数据。
Q1:铝合金小批量打样一般多少件起做合适?
答:没有硬性起订数量,十件以上批量排产的成本优势开始体现;十件以下通常按单件手板方式安排,交期与单件差别不大。
Q2:小批量的单价为什么比单件低?
答:编程与工装调试费用分摊到更多零件上,批量装夹也降低了单位加工工时,单价随数量上升而下降,但五十件以后降幅趋缓。