






一套手板从图纸到交付,踩坑点分布在设计、选型、加工、后处理四个阶段。这篇文章把工厂实操中最影响成本、交期和成功率的六大核心要点整理出来,客户在发图前对照检查,能避免大部分返工。
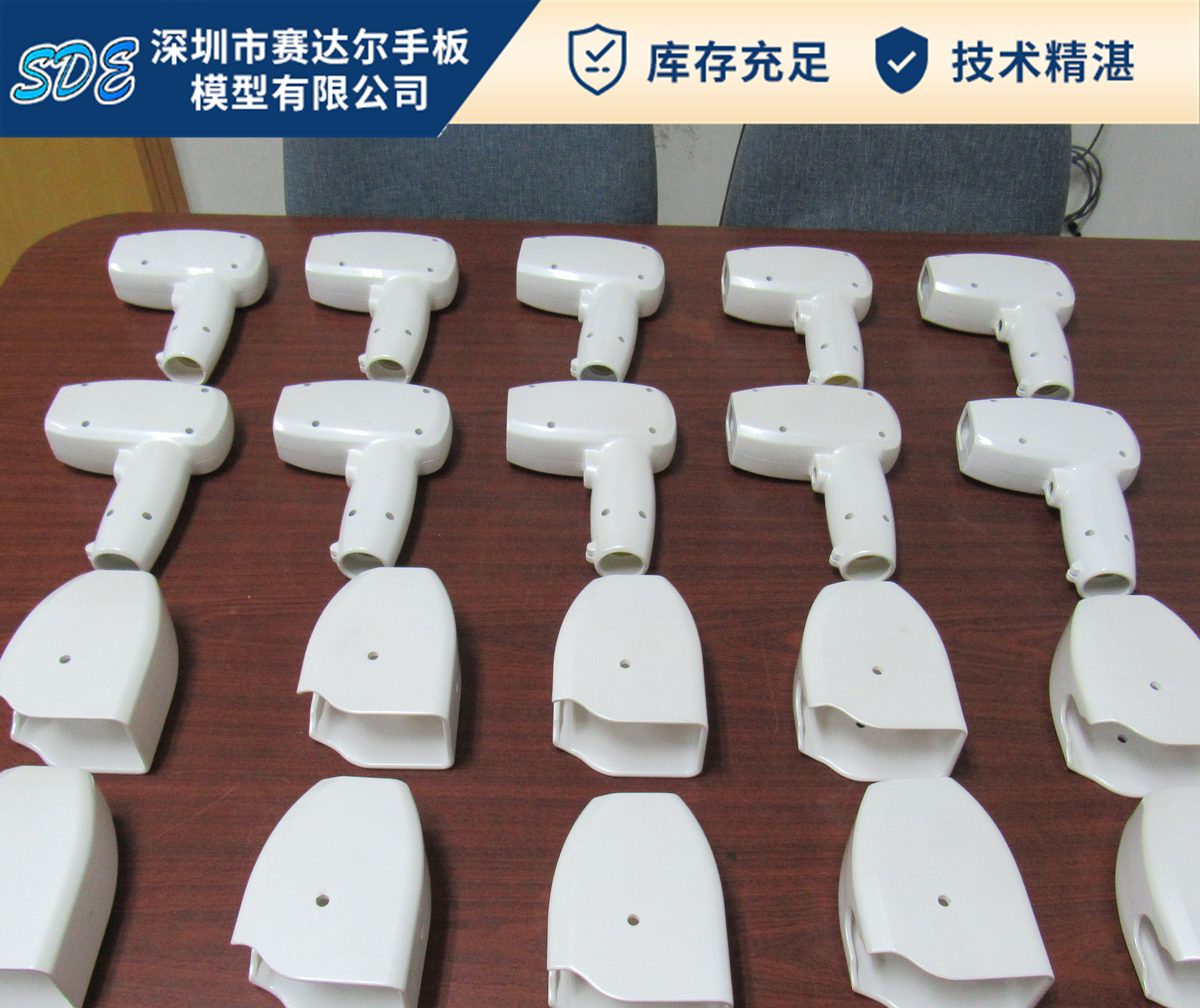
结构复杂的手板件,设计阶段埋的坑加工阶段才会暴露
一、图纸与设计要点(源头控风险)
| 项目 | 标准 | 不达标的后果 |
|---|---|---|
| 文件格式 | STEP/IGS三维图,禁用图片或二维草图 | 无法编程,反复沟通 |
| 壁厚 | 常规塑胶件≥1.5mm,薄壁≥1.2mm | 易变形、加工断裂、喷漆流挂 |
| 拔模角 | 外观面≥1°,结构面≥2° | 加工拉伤、复模脱模刮花 |
| 圆角 | 内角统一R0.5~R1.0 | 脆料直角崩边 |
| 倒扣 | 三轴无法加工,需拆件/五轴/3D打印 | 无法出刀 |
| 螺纹 | 优先光孔配自攻螺丝,或预埋铜螺母 | 机攻螺纹易滑牙 |
| 加强筋 | 厚度为主体壁厚的1/2~2/3 | 厚薄悬殊产生内应力变形 |
二、工艺选型要点(按数量与功能选)
| 数量/需求 | 推荐工艺 | 理由 |
|---|---|---|
| 1–5件,要精度/结构测试 | CNC | 材质接近量产,装配性最优 |
| 1–10件,造型复杂/急单 | SLA 3D打印 | 无需刀路,成型快 |
| 10–50件,外观统一送样 | 真空复模 | 综合成本最低 |
| 50件以上大件壳体 | RIM低压灌注 | 更接近注塑,性价比高 |
材质选择上:通用外壳选ABS(易加工、易上色、性价比高);透明视窗选PC/PMMA并CNC+镜面抛光;齿轮滑块选POM赛钢(耐磨自润滑);卡扣受力件选PA尼龙;纯外观展示用SLA树脂即可。
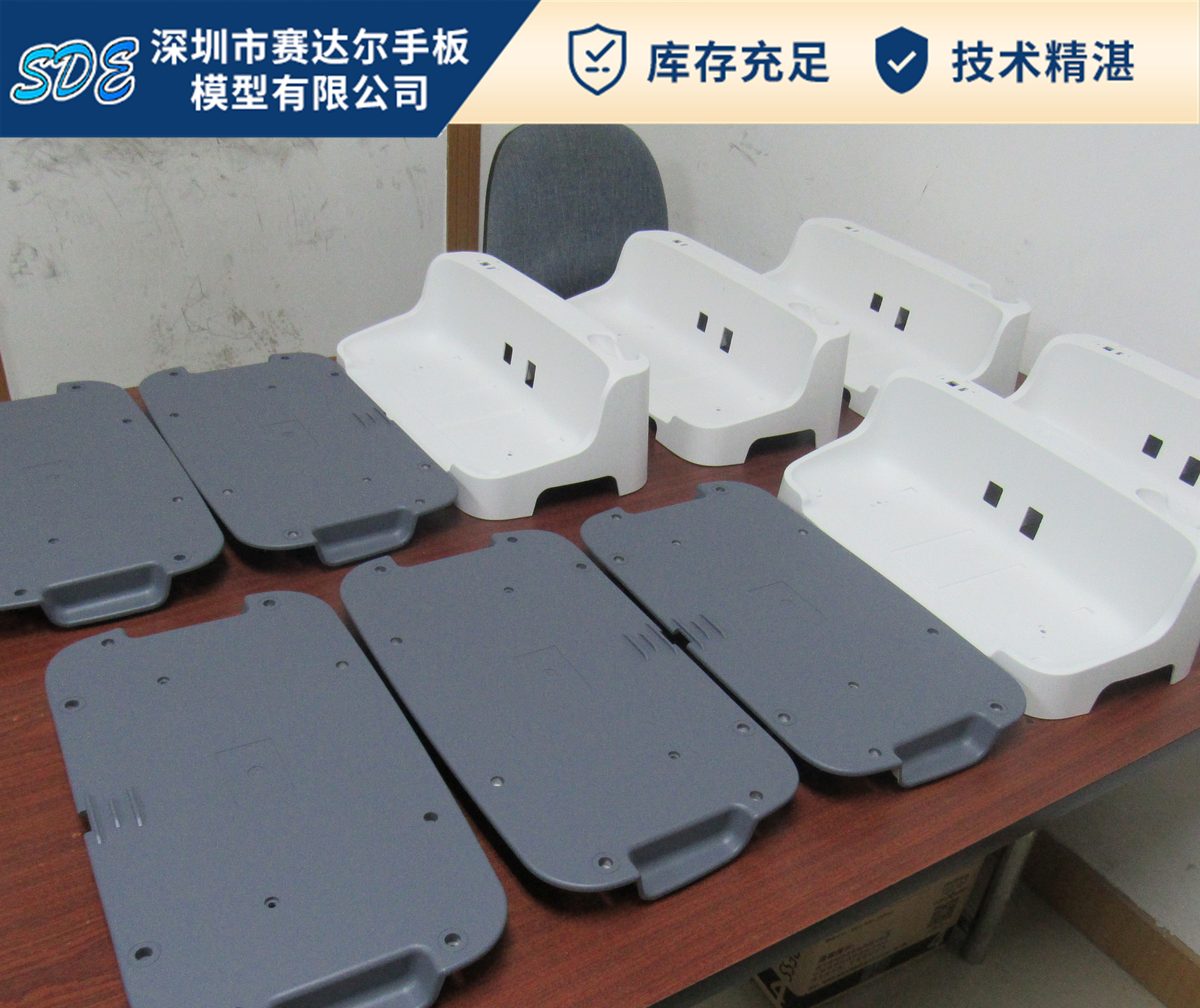
选对工艺,装配验证一次通过的概率大幅提高
三、CNC加工要点(塑胶专属)
统一使用钨钢铣刀,主轴8000~18000r/min,浅切多层,单次下刀≤0.3mm;全程压缩空气吹屑降温(塑胶忌水冷,吸水易变形发白);先粗加工留0.2~0.5mm余量,工件静置释放应力后再精加工。亚克力、PC等脆料降低进给、严禁大力夹持敲击;POM、尼龙粘刀,选大排屑槽刀具加强吹气。
四、3D打印要点
支撑点选在非外观面,减少打磨痕迹;打印完成必须UV充分固化,否则偏软易变形、喷漆附着力差;外观件逐级打磨180#→1200#消除层纹,层纹明显的件不建议做高光效果;光敏树脂不耐高温、韧性差,不能用于高强度运动结构测试。
五、真空复模要点
母样必须表面无瑕疵——瑕疵会1:1复制到所有复模件;常规硅胶模寿命10~20次,批量偏大提前加厚模具;PU料可仿ABS、软胶和透明件,但强度耐温低于原生工程塑料;全程真空浇注控制气泡,大件厚壁件重点排查。
六、表面处理要点(决定成品质感)
所有工件喷漆前必须打磨到位,刀纹、层纹、毛刺彻底去除;外观面精细处理,非可视面简单去毛刺控工时;喷涂在无尘喷油房作业,薄喷多层,分色区域精准遮蔽;透明件逐级水磨至2000#以上再镜面抛光。
常见问题 FAQ
Q:设计还没定型,值得先做手板吗?
A:值得。手板的核心价值就是用最低成本验证设计和装配关系,比开错模具的损失小几个数量级。
Q:为什么工厂总让我改图?
A:DFM建议(加拔模角、加厚薄壁、去倒扣)都是为可制造性服务,配合修改能显著降低报价和缩短交期。