铝合金CNC加工的加工设备与刀具
1. 铝合金CNC加工设备
主流:三轴 / 四轴 / 五轴加工中心,三轴满足 90% 常规手板;复杂曲面、倒扣、多面体用四 / 五轴。
刚性要求:铝件切削排屑量大,设备、夹具刚性不足易震刀、产生刀纹。
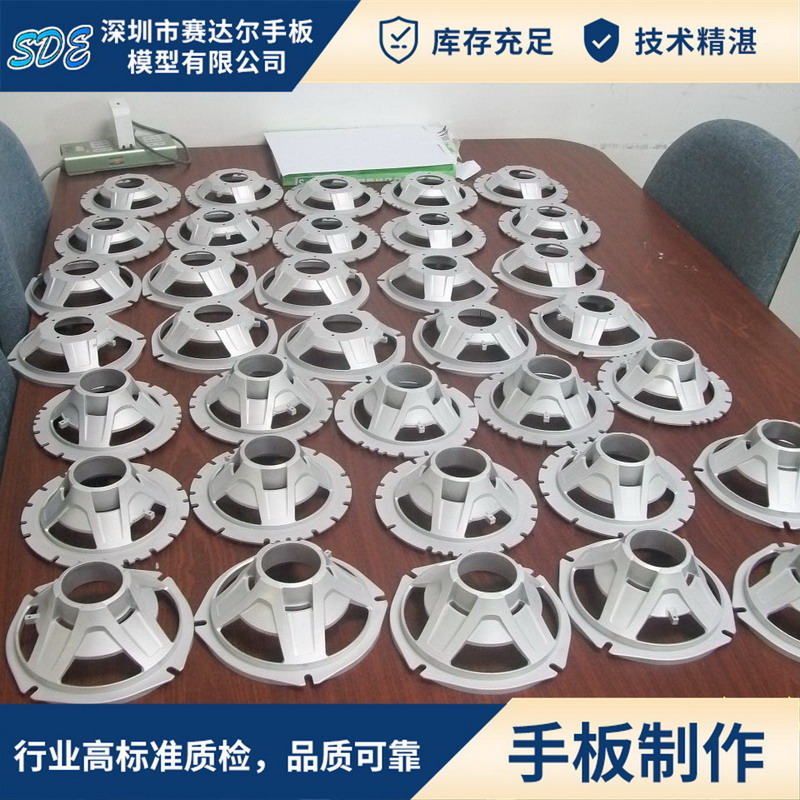
2. 铝合金CNC加工专用刀具(核心,直接决定表面质量)
材质:优先整体钨钢铣刀,高速、耐磨、光洁度高;大批量 / 粗加工可用含钴白钢刀。
铝合金CNC加工常用类型
平底刀:开粗、铣平面、开槽、清角
球头刀:曲面、圆弧、外观面精加工
钻头 / 丝锥:孔位、螺纹(铝攻牙不易滑牙)
刀路设计:优先大容屑槽刀具,铝屑多、排屑差极易粘刀、刮花表面。
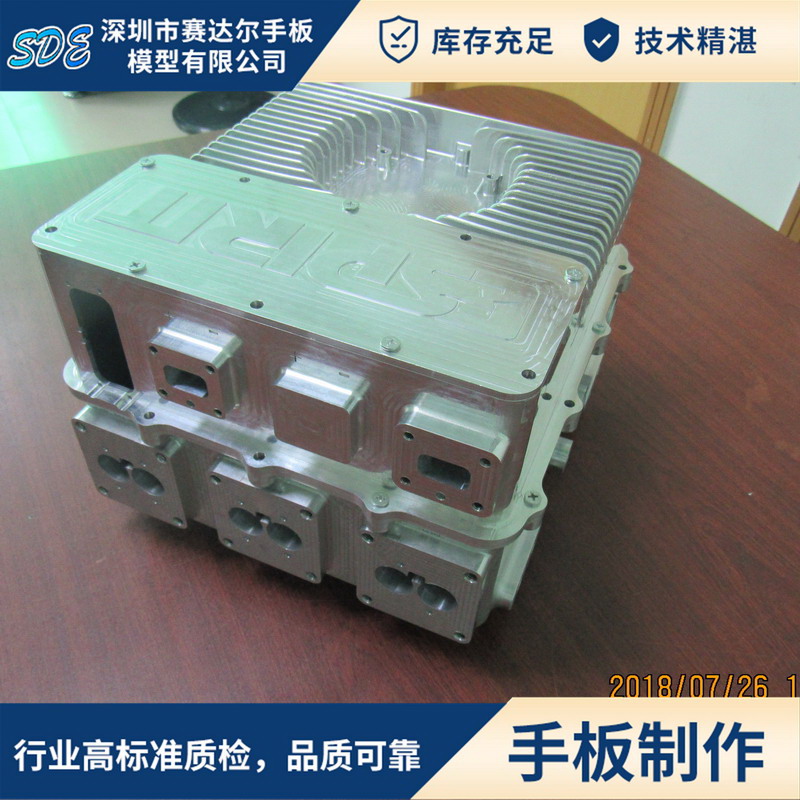
铝合金质软、熔点低,忌低速闷切,通用原则:高转速、高进给、浅切削、大流量排屑。
1. 铝合金CNC加工基础参数参考(钨钢刀,常温加工)
主轴转速 S:8000~15000 r/min(外观精加工取偏高)
进给速度 F:1500~3000 mm/min
切削深度:
粗加工:每层下刀 0.3~0.8 mm
精加工:每层 0.1~0.2 mm(保证尺寸 + 光洁度)
2. 铝合金CNC加工冷却方式(两种主流)
乳化液 / 切削液冷却(推荐)
降温度、润滑、防粘刀、提升表面亮度,外观件、精加工必须用。
风冷(干式加工)
无油污残留,适合后续阳极氧化、喷砂工件;仅简单结构件使用,精加工不建议。
3. 关键加工原则
严禁满刀深切、长时间啃料,容易积热、材料粘连、产生拉丝。
薄壁件(厚度<1mm):降低进给、减小切深,增加辅助支撑,防止震颤变形。
清角:优先用小直径刀具清根,避免直角接刀痕;外观内角建议做 R0.3 以上小圆角。