






客户拿到手板件后,常直接按注塑量产件的标准去评判,这个习惯需要先修正。手板件与注塑件的成型方式不同:CNC手板靠切削去除材料,硅胶复模靠翻模复制,注塑件则是熔融塑料在模腔内充填并冷却收缩。深圳赛达尔手板模型厂在评审图纸时先把两类件的差异列清,客户按差异项折算,才能判断手板结论能不能平移到量产。下文从尺寸与外观两方面展开。
一、手板件与注塑件的尺寸差异来自收缩与基准
手板件与注塑件的尺寸偏差方向不同。CNC手板件没有收缩,尺寸就是程序尺寸,关键配合位按图纸公差直接做到位;注塑件在模腔内冷却收缩,ABS的收缩率在0.4%~0.7%之间,模具设计时已经按收缩率放模。硅胶复模件介于两者之间,翻模树脂也有0.3%左右的收缩,复模手板孔径偏小、外形略瘦属于正常现象。因此拿CNC手板件验证的配合尺寸,到注塑阶段要按收缩率重新核算,尤其是长跨度孔距,注塑件会整体向心收缩0.2~0.5mm。
二、手板件与注塑件的外观差异集中在成型痕迹
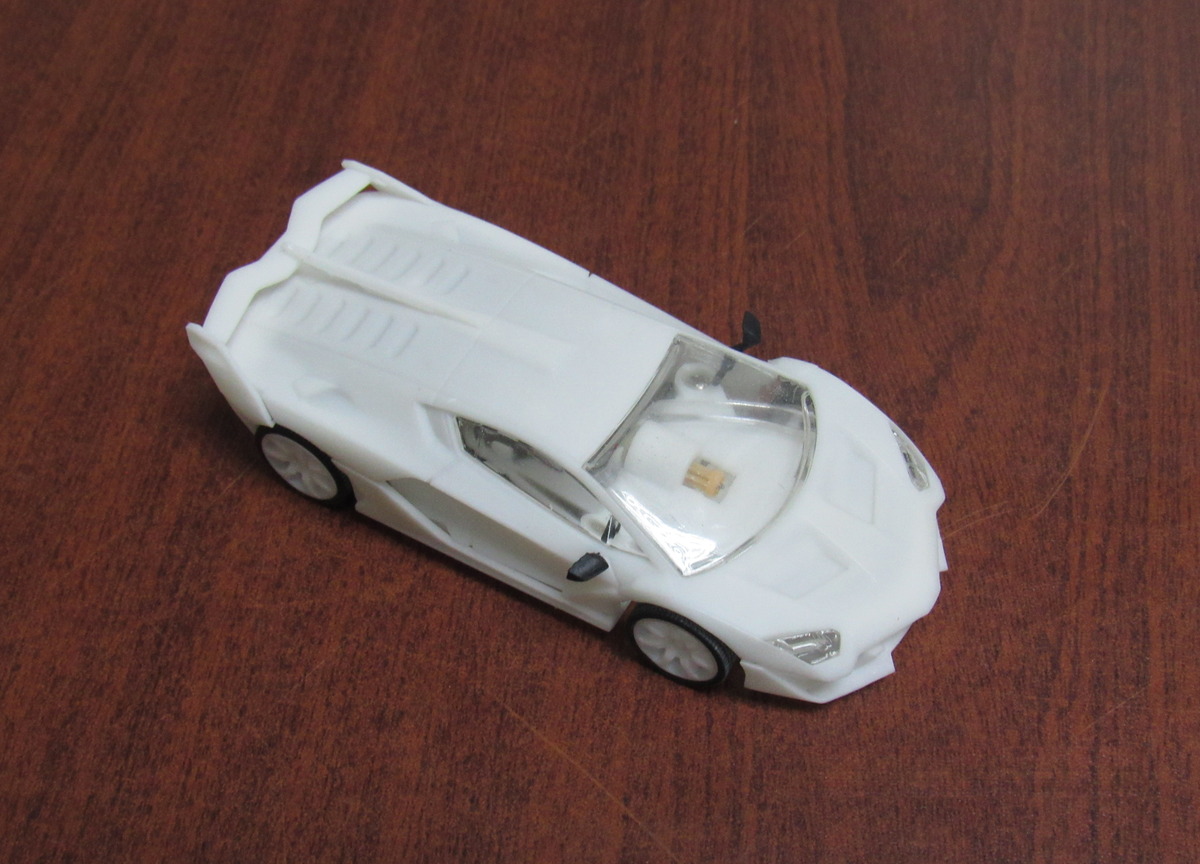
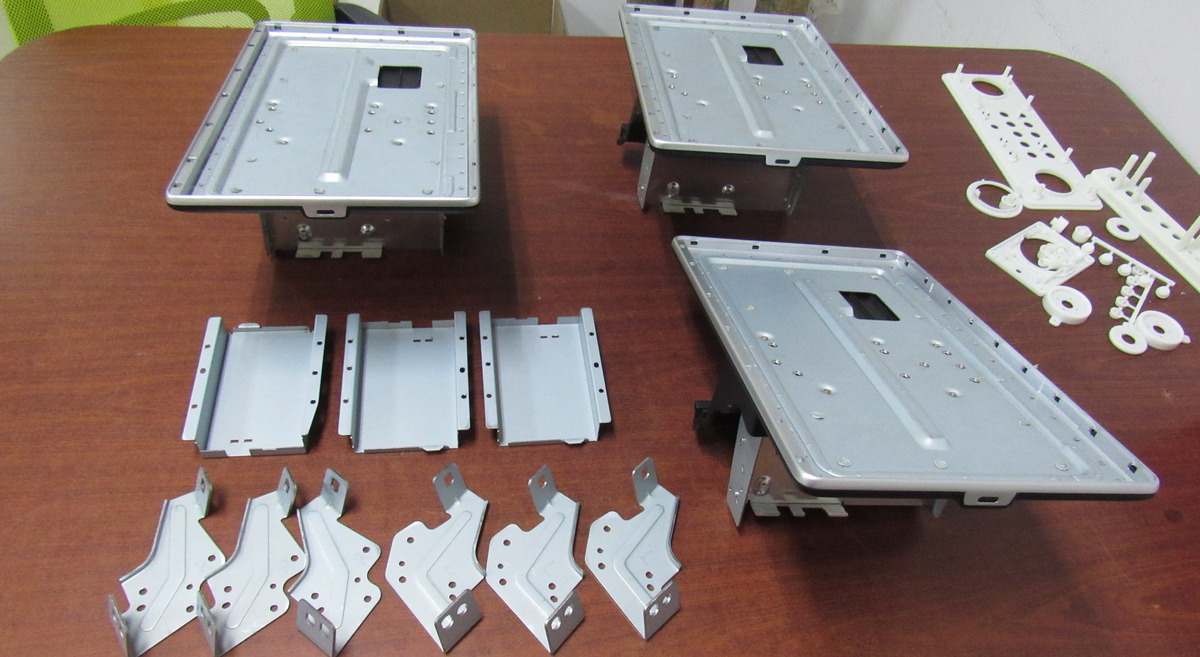
手板件与注塑件的外观差异主要来自各自的成型痕迹。注塑件表面会留下分模线、顶针痕与浇口痕,三种痕迹的位置由模具结构决定,在量产件上不可完全避免;CNC手板件没有这些痕迹,取而代之的是装夹痕与接刀纹,外观面在编程时已经把刀路安排到非视觉面。相比之下,复模件的表面接近注塑件,会复制母模上的分模面痕迹。客户在手板阶段看到的零瑕疵外观,注塑件需要通过模具抛光与顶针布局优化才能接近,评审时要按痕迹位置逐项确认可接受度。
三、手板件与注塑件的验证结论按差异项折算
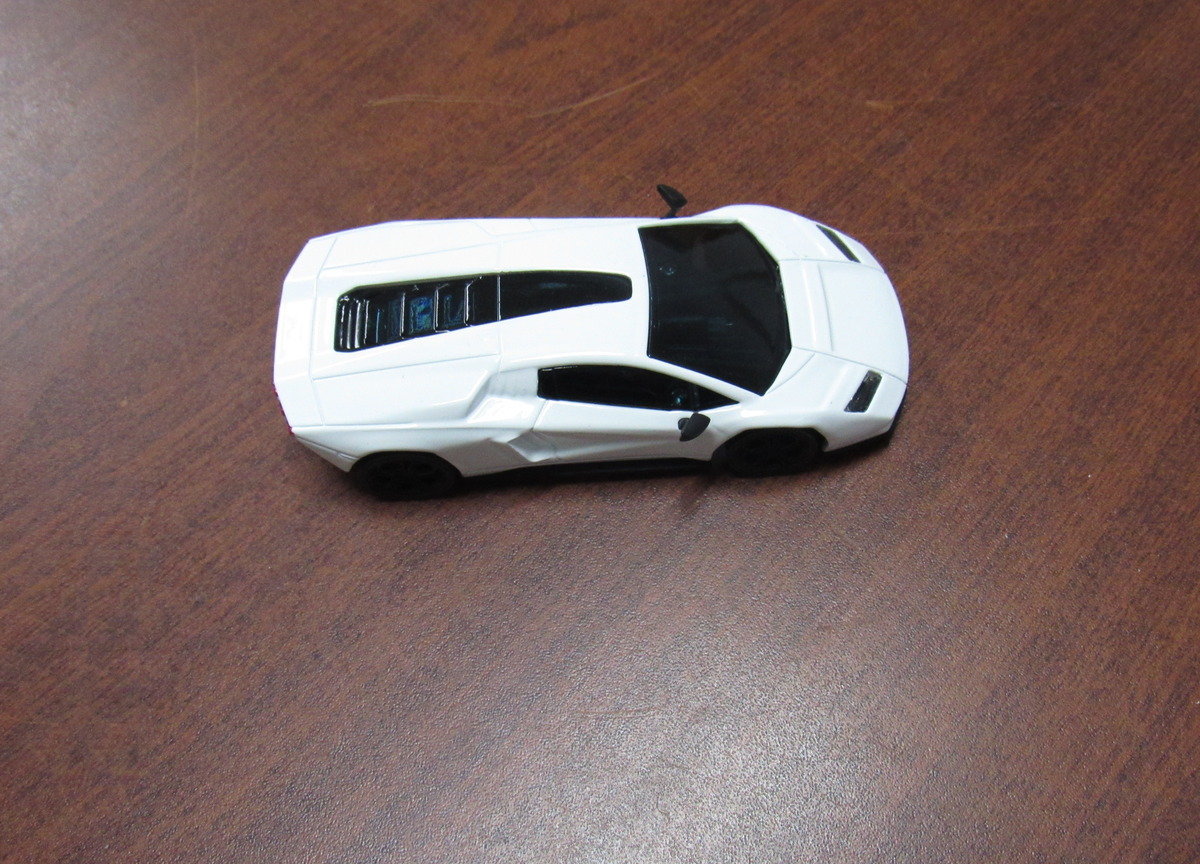
手板件与注塑件的差异列清之后,装配与外观验证的结论就能分级采用。尺寸验证:CNC手板件的配合结论可直接采用,复模件的孔位结论要按收缩率折算后再用。外观验证:手板件的涂装效果可以作为色板依据,分模线与顶针位置要在模具阶段重新确认。结构强度:CNC件沿块料切削,强度高于同材料的注塑件,跌落与卡扣疲劳测试的结论要保守采用。按这三类折算,手板阶段的验证结论才能真正指导量产。
Q1:手板件能直接当注塑件做装配验证吗?
结构配合可以用CNC手板件直接验证;涉及收缩的过盈与卡扣保持力,建议复模件与CNC件各验证一轮,两轮结论合并后再冻结图档。
Q2:复模件与CNC手板件哪个更接近注塑件?
外观质感上复模件更接近,表面痕迹与注塑件同源;尺寸精度上CNC件更高。常规做法是外观件用复模、结构件用CNC,分头验证后再合并结论。
深圳手板厂赛达尔把手板件与注塑件的差异折算写进评审记录,客户拿到的是分级结论,不是一份笼统的合格与否。按差异项折算后,手板打样的每一轮结论都能对应到注塑量产的具体环节。