塑胶手板加工核心是 CNC、3D 打印、真空复模、RIM 低压灌注 四种,按精度、数量、交期选工艺;下面把每种怎么做、优缺点、适用场景讲清楚。
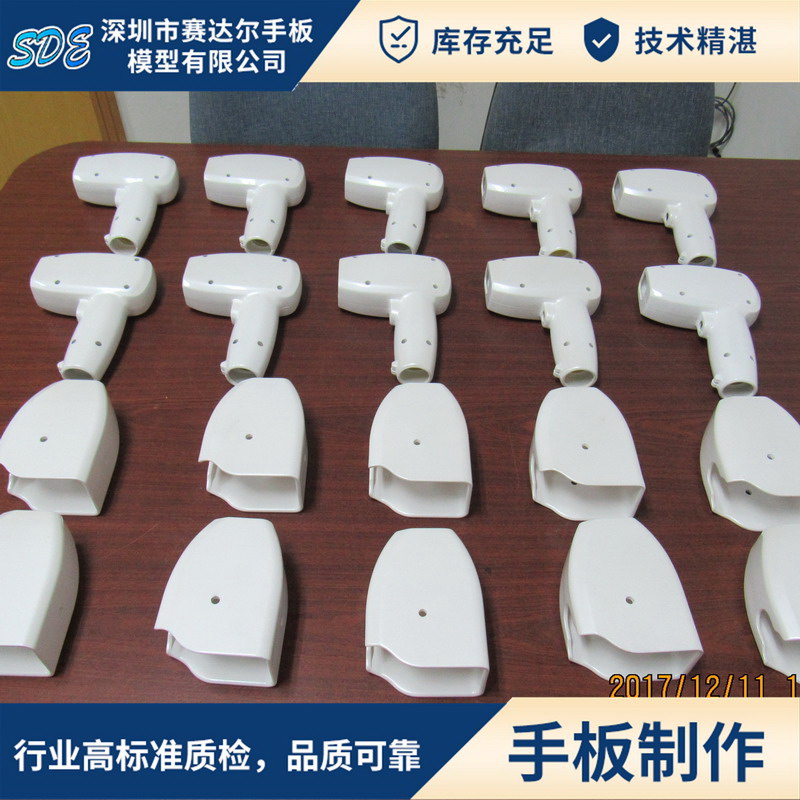
一、主流加工工艺(对比 + 做法)
1. CNC 加工(最常用,精度高)
原理:整块塑胶料(ABS/PC/ 亚克力)用数控机床切削成型。
流程:
3D 图→编程(拆件、刀路)
毛料装夹→粗加工→精加工
拆件、去毛刺、打磨
表面处理(喷漆 / 丝印 / 镭雕)→组装→质检
精度:±0.02~0.05mm
材料:ABS(最常用)、PC(透明)、PMMA、POM、尼龙
优点:材料真实、强度好、精度高、可装配测试
缺点:复杂内结构难加工、单价偏高
适用:1–5 件、结构验证、外观评审、装配 / 功能测试
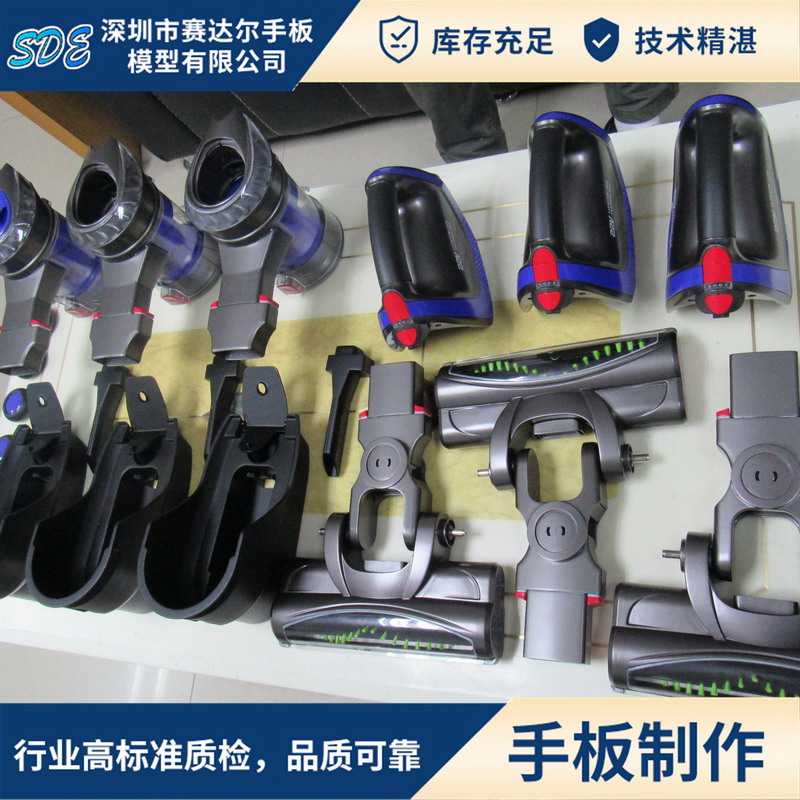
CNC加工塑胶手板
2. 3D 打印(SLA/SLS/FDM,最快)
原理:逐层堆积,激光固化(SLA)或烧结(SLS)。
流程:3D 图→切片→打印→清洗→固化→打磨→后处理
精度:SLA ±0.1mm;SLS ±0.1~0.2mm;FDM 较差
材料:SLA 光敏树脂(外观好)、SLS 尼龙(韧性好)、FDM/PLA
优点:无需开模、复杂结构直接做、1–2 天交货、单价低
缺点:材料非工程料、强度差、不耐温、表面需打磨
适用:设计初期、复杂曲面 / 镂空、1–10 件、外观验证、展会急用
3D打印塑胶手板
3. 真空复模(硅胶模,小批量经济)
原理:先做 1 个原型(CNC/3D 打印)→翻硅胶模→真空下灌 PU 料复制。
流程:
原型(母样)制作
做硅胶模(8–24 小时固化)
真空浇注 PU 料→固化→脱模→后处理
精度:±0.2mm
材料:PU(可仿 ABS/PC/ 软胶)、透明 PU
优点:10–50 件成本低、外观一致、交期 3–5 天
缺点:硅胶模寿命短(10–20 次)、精度不如 CNC
适用:展会样品、客户送样、小批量试产(10–50 件)
真空复模塑胶手板
4. RIM 低压灌注(超大件 / 大批量复模)
原理:低压下把双组份 PU 注入快速模(环氧模 / 铝模)。
精度:±0.3~0.5mm
优点:大件(>500mm)成本低、50–200 件划算
适用:家电外壳、设备壳体、大件外观样