






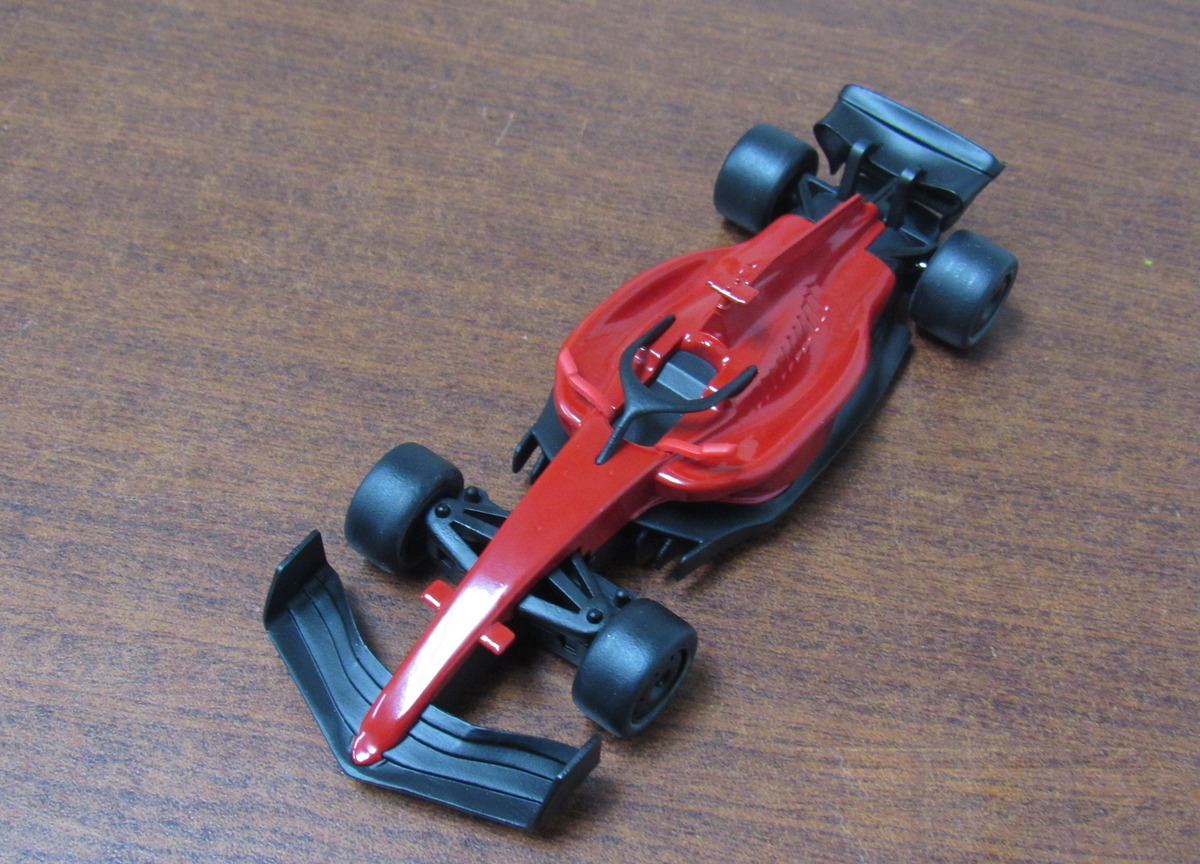
手板行业里有一类订单的加工对象比较特殊,是按比例缩小的仿真车模,这类项目做出来的就是汽车车模手板。车模与真实汽车配件的区别在于尺寸被整体缩小,外观还原度要求反而更高,涂装、电镀与水贴一个都不能少。深圳手板厂赛达尔承接这类项目时,先按涂装分件反推拆件方案,再安排外观工艺与装配验证,下文按这个顺序说明打样要点。
一、汽车车模手板先按涂装分件反推拆件方案
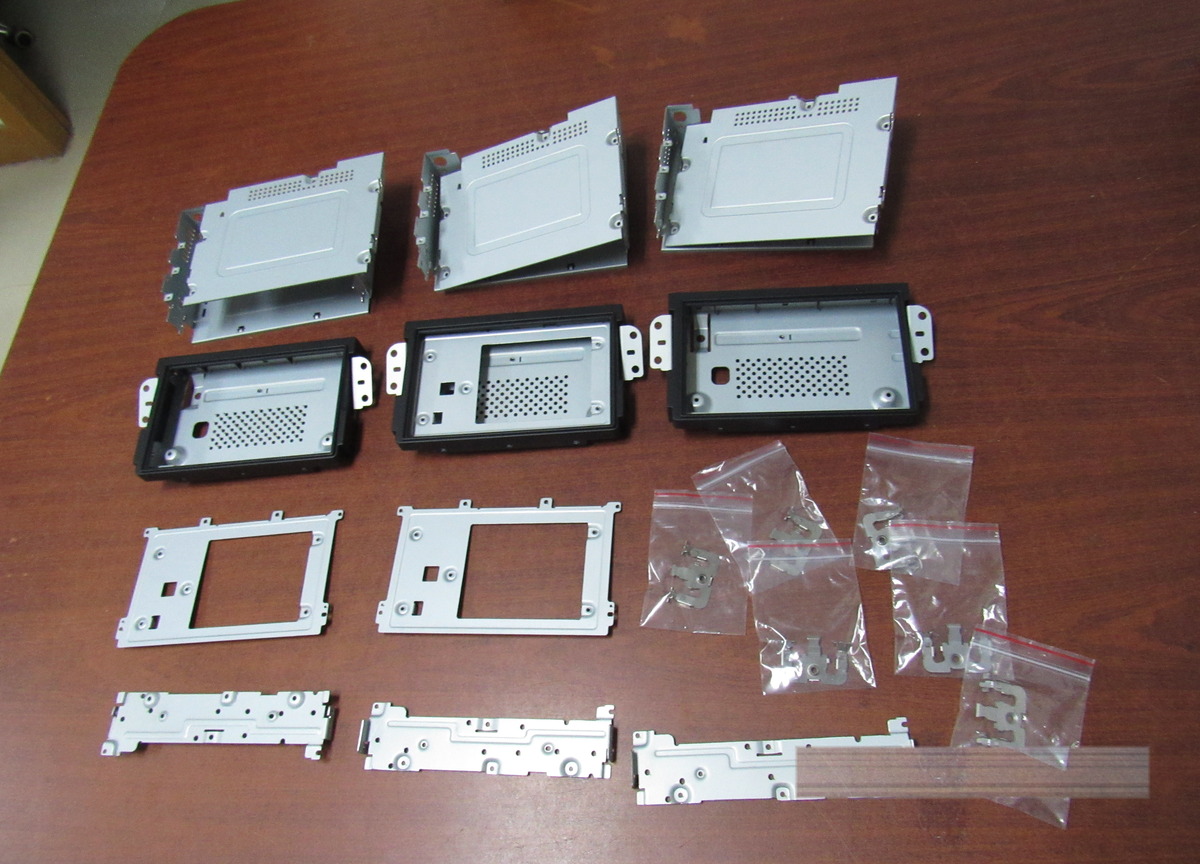
汽车车模手板的拆件首先考虑涂装分色,结构强度排在其后。车身同一种颜色做成一体,分色边界安排在装配件的结合面上,水贴与移印位置单独留出平面区。缩比之后壁厚通常只有1.2~1.8mm,比常规手板薄,拔模角要按缩放比例放大,否则缩比后的斜度不足以脱模。相比之下,底盘与内饰件按装配关系拆件,卡扣与螺柱布置在非外观面。分件方案确认后,CNC加工按件编程,缩比小件安排高转速轻切削,防止薄壁振刀。
二、汽车车模手板的外观还原靠喷涂与电镀分工
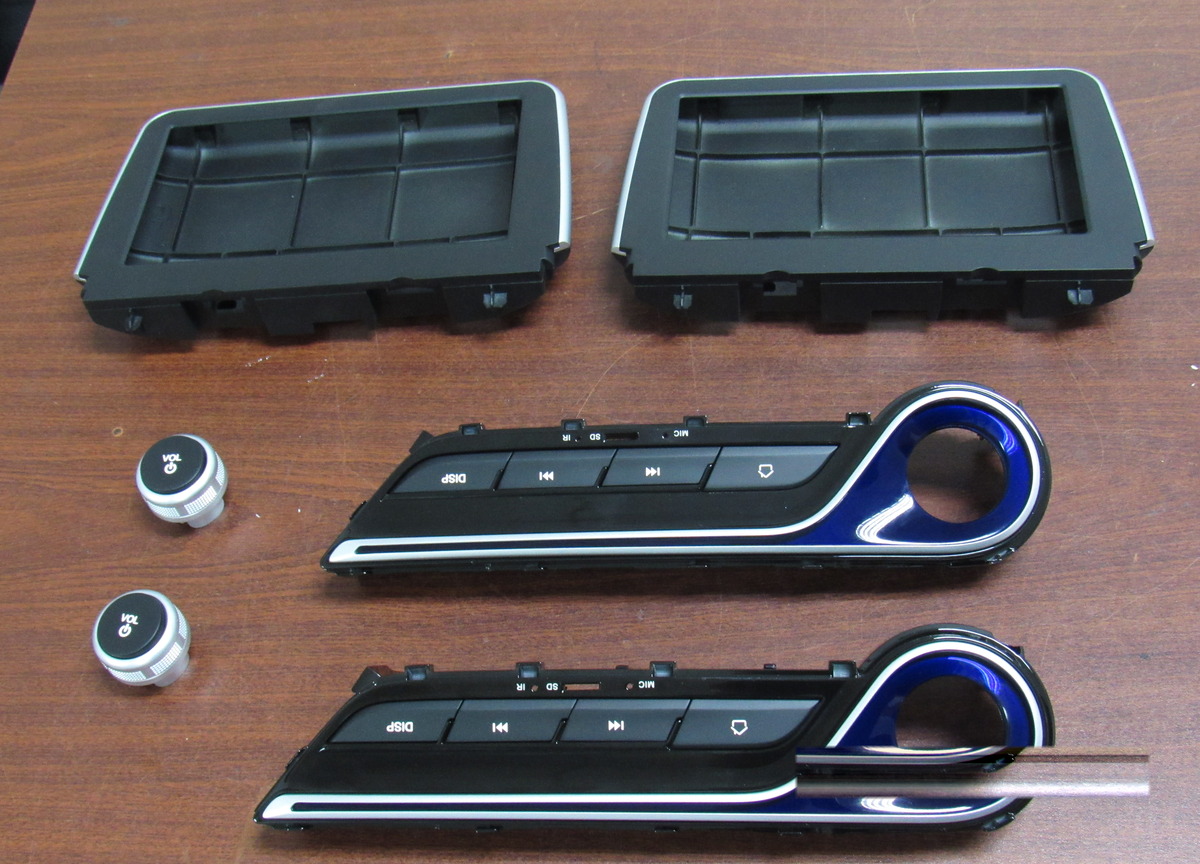
汽车车模手板的外观件在加工完成后进入涂装与电镀,两道工艺的先后顺序决定还原度。喷涂按色号分批进行,车身色先喷底漆再喷面漆,金属色与哑光色分开烘烤;电镀件单独用ABS料加工后送电镀,镀层厚度控制在0.02mm以内,避免缩比细节被镀层填平。车灯与仪表这类透明与镜面部位,用透明料抛光后蒸镀。分色边界与水贴基底在喷涂前确认平整度,水贴之后再喷一层光油把贴纸封进漆面。
三、汽车车模手板的装配验证以底盘基准为核心
汽车车模手板的装配验证顺序与拆件方案对应,先装底盘总成,再压车身壳体,最后装内饰与轮组。轮组与车轴的配合间隙取0.05~0.1mm,既要转动顺畅又不能晃动;底盘与车身的卡扣在试装时逐一确认保持力。整套装配完成后,把车模放在平面平台上检查四轮着地的平稳性,车身高低与轮距按图纸比例核对。外观件之间的面差在装配后统一检查,超差的件回到钳台修配,修配量记录进工艺档案,转小批量复制时直接沿用。
Q1:车模手板的缩比细节丢失怎么办?
缩比后小于0.3mm的浮雕线条一般改用移印或水贴补足,不在CNC上硬做;格栅、标识底座这类关键识别特征,在评审阶段单独标注公差放宽,避免为还原一根细线反复重做。
Q2:车模手板的最小壁厚能做多少?
CNC加工的ABS件建议不低于1.2mm,低于该值易振刀与崩边;更薄的造型件改用光固化3D打印成型,再转喷涂,两条工艺按件分摊。
深圳手板厂赛达尔对汽车车模手板的评审固定为涂装分件、外观工艺、装配验证三段,在打样启动前完成,缩比带来的壁厚与细节风险提前写进工艺说明。按这个顺序推进,车模项目从打样到小批量复制不需要重新拆件。