深圳手板厂生产从接单到出货,按 “流程 + 工艺 + 周期 + 成本 + 质控” 一次性讲清楚。
一、深圳手板厂标准生产全流程(7 大步)
1. 需求对接 & DFM 评审(1–4 小时)
客户提供:3D 图(STEP/IGS)、数量、材料、外观 / 功能要求
工厂做:
壁厚、拔模、圆角、可加工性检查
指出风险:太薄易变形、倒扣无法出刀、尖角易崩
输出:DFM 报告 + 报价 + 交期
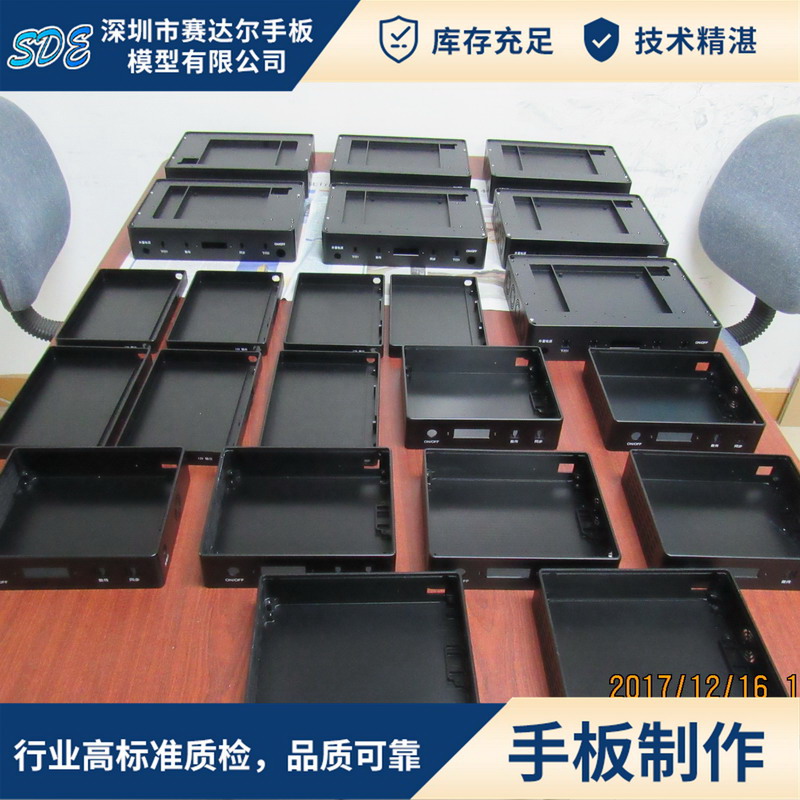
2. 编程 & 备料(1–4 小时)
编程:拆件、定刀路、出 CAM 程序(复杂件五轴联动)
备料:ABS/PC/PMMA/PU 等,毛料比成品大一圈(留加工余量)
3. 成型加工(核心)
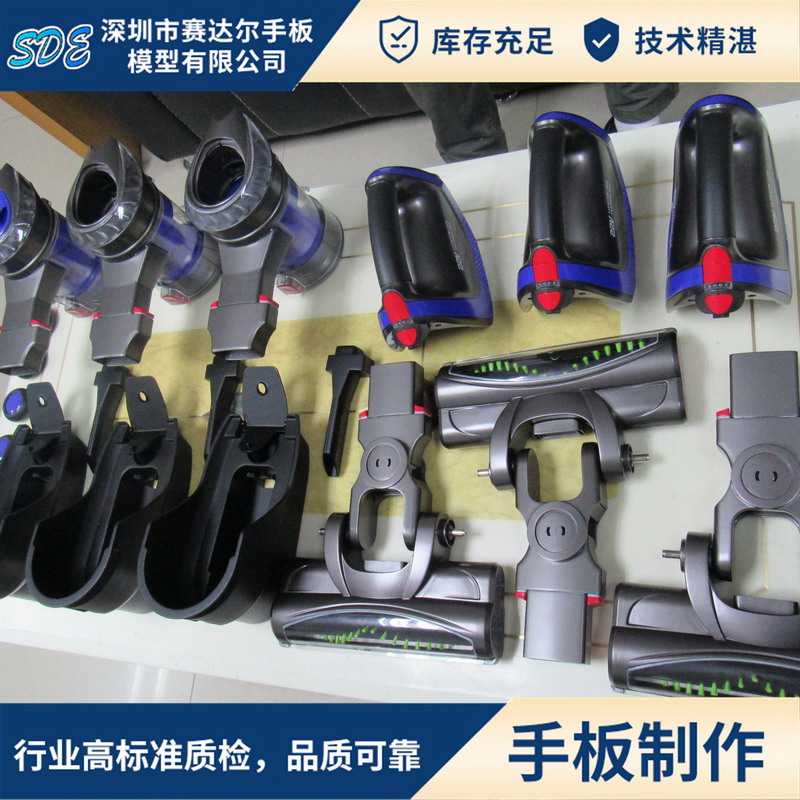
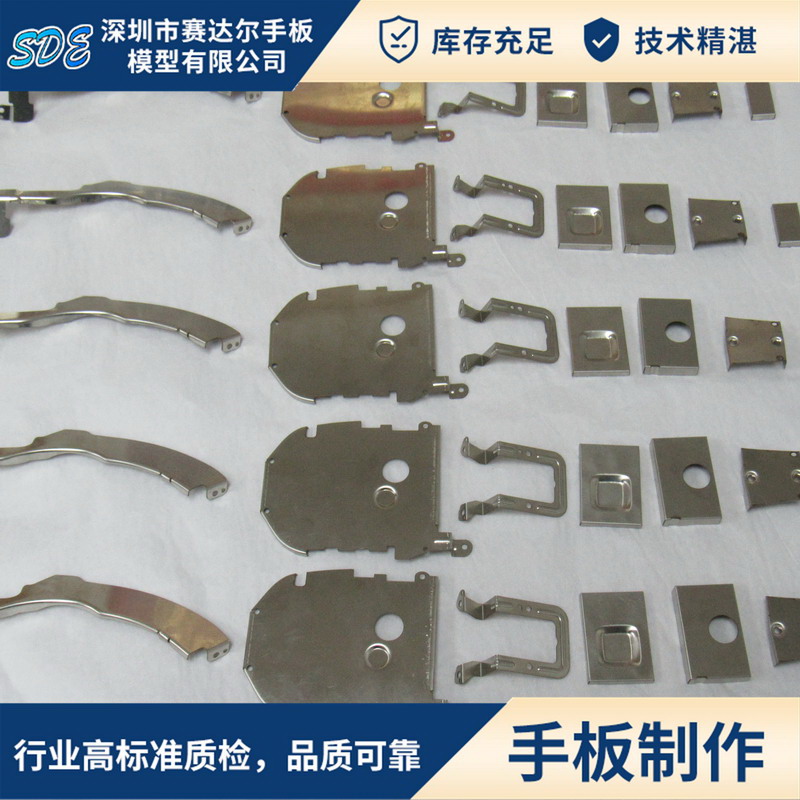
(1)CNC(1–3 天,1–5 件首选)
粗加工→精加工→翻面 / 拆件→去支撑 / 石膏
精度:±0.02~0.05mm
特点:材料真实、强度好、可装配测试
(2)3D 打印(SLA/SLS,1–2 天,复杂结构 / 急单)
SLA:光敏树脂,±0.1mm,外观好,打磨喷漆
SLS:尼龙,±0.1~0.2mm,韧性好,可运动结构
流程:切片→打印→清洗→固化→去支撑→打磨
(3)真空复模(3–5 天,10–50 件经济)
原型:CNC/SLA 做 1 件母样
硅胶模:浇注硅胶,固化 8–24 小时
真空注 PU:仿 ABS/PC/ 软胶,复制 10–20 件 / 模
4. 深圳手板厂后处理(1 天,决定外观质感)
基础:去毛刺→粗磨(180#)→细磨(400#→1200#)→抛光
表面:
喷漆:哑光 / 亮光 / 橡胶漆,无尘喷油房
丝印 / 镭雕:Logo、文字、刻度
透明件:PC/PMMA 抛光到镜面
5. 组装 & 试配(0.5 天)
零件配对→螺丝 / 卡扣组装→间隙检查→运动测试
问题:错位、卡壳、松动→返工调整
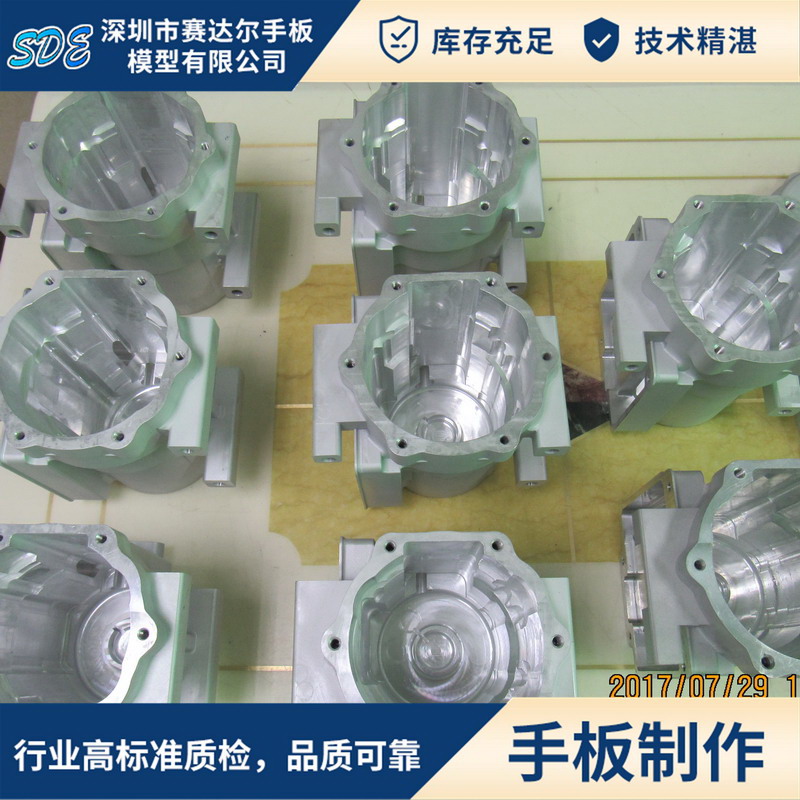
6. 深圳手板厂质检(0.5 天)
尺寸:卡尺、千分尺、** 三次元(CMM)** 测关键尺寸
外观:无划痕、色差、掉漆、毛刺
功能:按键、开合、插拔、透光等测试
7. 包装 & 发货
气泡膜 + 珍珠棉 + 纸箱,大件打木架
深圳同城 1 天,外地 2–3 天