






手板铣削按材料分成两条路线,深圳手板加工在这条分界上遇到的是两类相反的失效形式:铝合金导热好、切屑软而黏,低速摩擦区会在刀尖生成积屑瘤,这就是粘刀;ABS、PC一类工程塑胶导热差、耐温低,切削热把表层碎屑软化后粘附在刀槽与已加工面上,这就是熔胶。两类问题靠换刀都解决不了,取值要从刀具几何、切削参数与刀路三处分别入手,下文按这个顺序展开。
一、刀具几何按材料分成两条路线
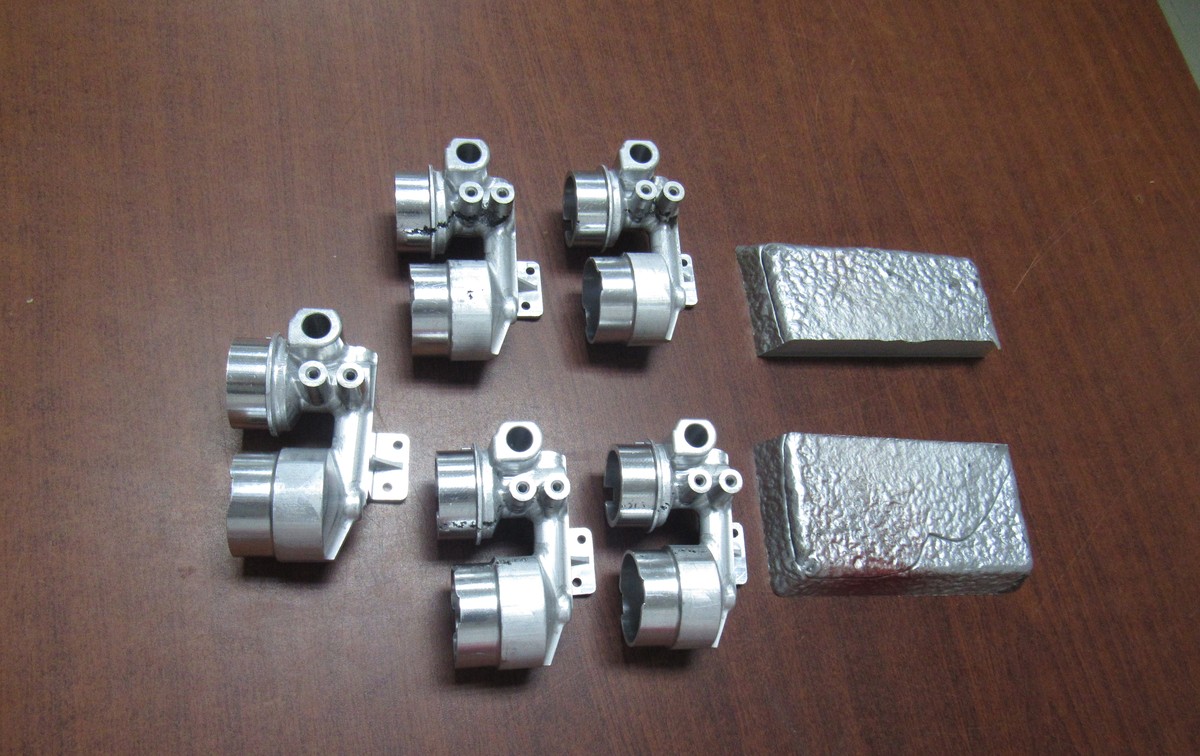
刀具几何是深圳手板加工的第一处取值,铝合金与塑胶在这件事上几乎没有交集。铝件常用二至三刃大容屑槽立铣刀,槽形经过抛光后铝屑不易挂壁,排屑顺畅;塑胶件则要换用单刃或双刃螺旋铣刀,前角大、刃口锋利,靠剪切把材料切下来,而不是靠挤压把材料撕开。
铝件粘刀与涂层选择也有关系,含铝涂层和铝合金存在亲和作用,反而助长积屑瘤,铝件宜选无涂层的抛光刀具或DLC类不含铝的涂层;塑胶熔胶同样受涂层影响,厚涂层让刃口变钝,挤压发热直接引发熔胶。两类刀具虽同属立铣刀,库存与刃磨要分开管理,混用正是两类失效的常见起点。
二、铝件粘刀的成因与参数取值
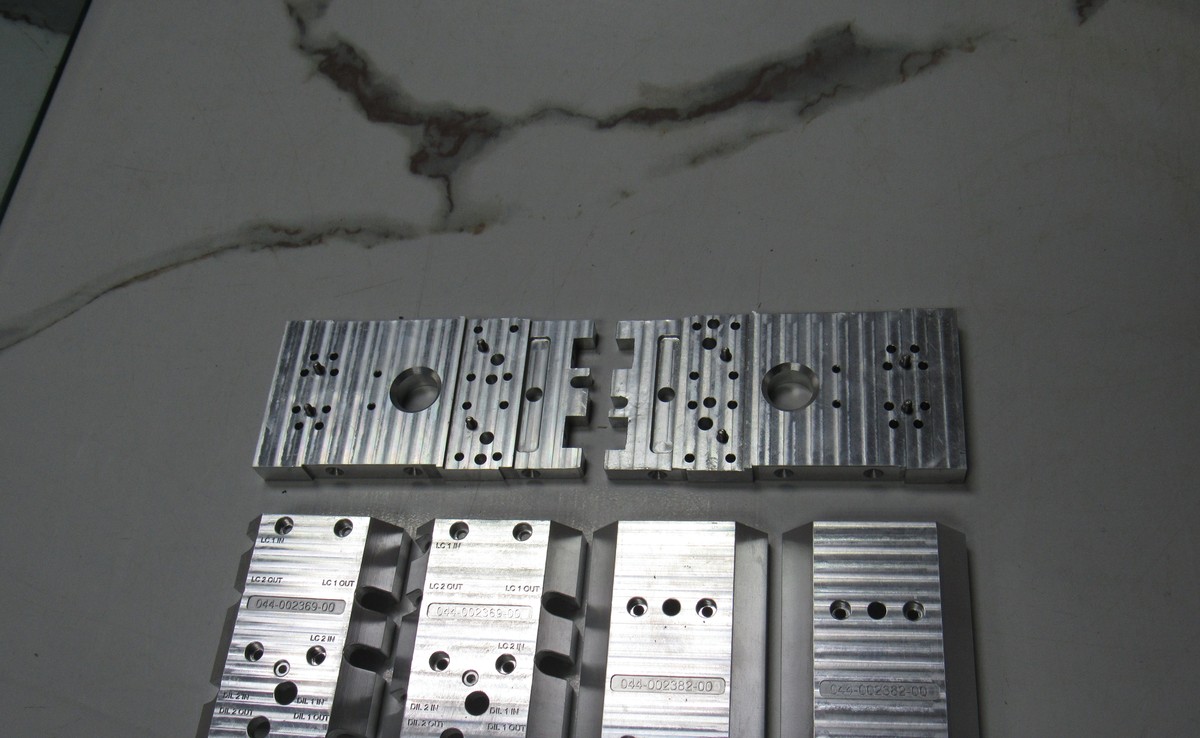
铝件粘刀集中发生在摩擦而不是切削的区域。转速偏高、每齿进给量偏小时,刃口与切屑之间以摩擦为主,积屑瘤在刀刃上反复生长脱落,已加工面随之出现拉毛和尺寸波动。取值方向因此明确:把每齿进给量提上来,让刃口始终处在剪切切削区,宁可降转速,也不降进给。
冷却与润滑决定铝件粘刀出现的频率。铝合金铣削通常配切削液或油雾润滑,深腔加工再加高压气吹辅助排屑;刃口磨钝要及时换刀,钝刃把切削热挤进工件,粘刀会成倍加重。相比之下,靠提高转速去磨表面并不能改善光洁度,只会让粘刀更快出现。
三、塑胶熔胶要靠锋利刃口与风冷抑制
塑胶熔胶的成因与铝件粘刀相反,问题不在转速低而在热量散不掉。ABS、PC、PMMA的耐温区间有限,切削热来不及随切屑离开,表层软化后表现为拉丝、发白与毛边。深圳手板加工的对策因此倒过来:转速适当调低、进给保持住,让热量尽量随切屑带走。
塑胶熔胶的控制落在冷却方式与刀路安排上。风冷在这里优于切削液,多数工程塑胶件不宜接触油性液体,气吹既带走热量又清走碎屑;刀路用分层环切减少全槽吃刀的时间,单层切深控制在刀径的0.5~1倍;退刀前让刃口离开材料再抬刀,避免在已加工面上摩擦出熔痕。
四、两类材料的取值对照与刀路安排
铣削刀路决定切屑能否及时离开切削区,这一项要在编程阶段排进去,而不是开机后再调。顺铣为主,让切屑向容屑空间大的一侧卷出;下刀用螺旋或斜线切入,避免直插挤压引起崩边;清角单独安排小径刀具,不在大刀上带着残留量硬过。两类材料的取值方向汇总见下表。
| 对比项 | 铝合金(6061/7075) | 工程塑胶(ABS/PC/PMMA) |
|---|---|---|
| 刀具 | 二至三刃大容屑槽抛光立铣刀 | 单刃或双刃螺旋锋利铣刀 |
| 涂层 | 无涂层或DLC类不含铝涂层 | 无涂层,保持刃口锋利 |
| 参数方向 | 提高每齿进给量,配中高转速 | 降转速,保持进给 |
| 冷却方式 | 切削液或油雾,深腔加气吹 | 风冷为主,忌油性液体 |
| 典型失效 | 粘刀拉毛、尺寸波动 | 熔胶拉丝、发白与毛边 |
Q1:铝件手板的加工面出现拉毛,怎么判断是不是粘刀?
粘刀引起的拉毛呈周期性斑纹,放大镜下可见积屑瘤脱落留下的碎点,尺寸随加工推进持续波动;单纯刀具磨损的拉毛是连续划痕,尺寸朝一个方向漂移。判断后按提高每齿进给、更换刀具、加强润滑的顺序处理,多数能在一刀内恢复。
Q2:塑胶件铣边发白、毛边严重,先改转速还是先进给?
先降转速、保进给。发白多由摩擦热引起,进给过慢会让刃口在材料里反复摩擦,降转速直接减少发热;调整后毛边仍然明显,再检查刃口是否磨钝,塑胶件的刀具寿命普遍短于铝件,定期换刀比反复调参数更有效。
深圳手板加工把粘刀与熔胶的控制落在刀具、参数与刀路三个取值点上,评审阶段标注基线、现场只做微调,后处理的修整工作量随之下降。深圳手板厂赛达尔按材料区分两条刀具路线管理库存与刃磨,打样的表面质量与交期因此更稳定。