图纸评审 & DFM
铝合金CNC加工前要核对公差、壁厚、孔位、螺纹、外观面;标注阳极 / 喷砂 / 拉丝等后续工艺要求。
编程拆件
区分粗、精刀路,外观面单独做精铣路径,减少接刀痕。
铝合金CNC加工备料
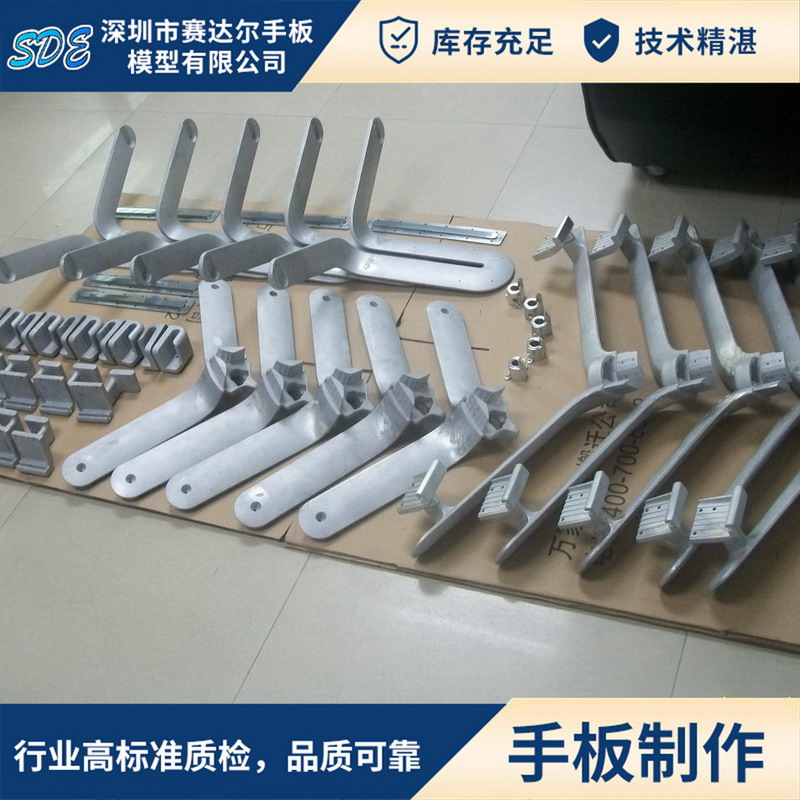
铝棒 / 铝板下料,单边留 2~3mm 加工余量。
装夹
虎钳、治具夹紧;薄壁 / 大件多点支撑,防止加工变形。
上机加工
粗加工 → 释放应力(静置片刻)→ 精加工 → 钻孔、攻牙、倒角。
铝合金CNC加工下线初处理
去毛刺、飞边、清理铝屑、清洗油污。
后处理(喷砂 / 阳极 / 拉丝 / 喷涂等)
尺寸全检 + 出货
五、表面后处理(铝合金手板核心附加值工艺)
1. 基础处理(通用前置)
手工 / 机加去毛刺、倒角;精细打磨去除刀纹,外观件逐级砂纸打磨。
2. 铝合金CNC加工主流工艺及要点
(1)喷砂
作用:哑光磨砂质感、遮盖轻微刀纹、提升氧化附着力。
要点:孔位、螺纹、装配面提前遮蔽;砂粒粗细按需选择(细砂细腻,粗砂粗犷);喷砂后彻底清灰再氧化。
(2)拉丝(直纹 / 乱纹)
多用于高端外观件,纹路均匀连续。
要点:加工面先精铣,再统一方向拉丝;边角过渡顺滑,无断纹、划痕。
(3)阳极氧化(最常用,分两类)
普通彩色阳极(6061/6063 为主)
颜色:黑、银、灰、蓝、红、金等,膜厚 8~15μm。
优势:耐磨、防刮、防锈、色泽稳定。
禁忌:7075 不建议做彩色阳极,色差大、易发花。
硬质阳极氧化(7075/6061 高强度件)
膜厚 25~50μm,硬度极高、耐磨损、耐腐蚀。
特点:表面偏哑黑 / 深灰,尺寸会微量变大,设计时提前预留公差。
(4)高光 / 镜面抛光
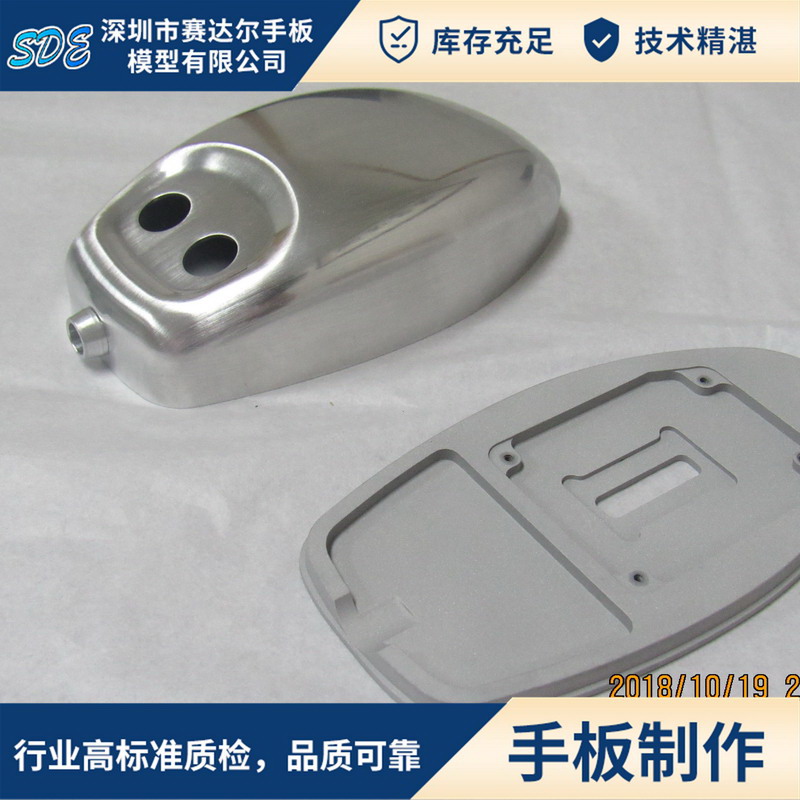
流程:精铣 → 逐级砂纸打磨 → 布轮抛光 → 镜面效果。
适用:装饰件、按键、铭牌;抛光后可做透明阳极保护。
(5)喷涂 / 喷粉
打底除油→底漆→面漆,遮盖材质瑕疵;金属外壳常用。
(6)镭雕 / 激光打标
氧化后镭雕:击穿氧化层露出铝本色,字迹清晰永久;
裸铝直接镭雕:易发黑,适合简单标识。