






按壁厚与轮廓尺寸的比例划分,壳体、面板、筋条板这一类零件在手板打样中归入深圳手板厂赛达尔的薄壁件手板评审范围,质量核心不在切削效率,而在变形控制。普通件可以放开的吃刀量与夹紧力,落在薄壁结构上就会让壁面退让、平面翘曲,尺寸超差往往在机床停下来之后才显现。变形来源不止一个,控制点因此分散在装夹、走刀与去应力三个环节,下文按这三条线说明打样要点。
一、薄壁件手板的评审先划壁厚界限
薄壁件手板的判定先于工艺安排,图纸评审阶段就要给出界限。铝合金件壁厚低于1.5mm、塑胶件低于2mm,或者长厚比超过10:1的板类件,都按薄壁路线评审;高于这个范围才按常规件排产。划线之后把变形来源分开归置:装夹力是外因,夹紧时壁面被压弯,松开后回弹,尺寸在检测时已经变了;切削力与切削热是过程因素,让刀直接吃掉精加工余量;残余应力是内因,坯料粗开后应力重新平衡,件会在几小时内慢慢弓起。三类因素叠加,才让同一张图纸在薄壁区间内公差明显难保。
二、CNC薄壁件手板的装夹力要分散、不要集中
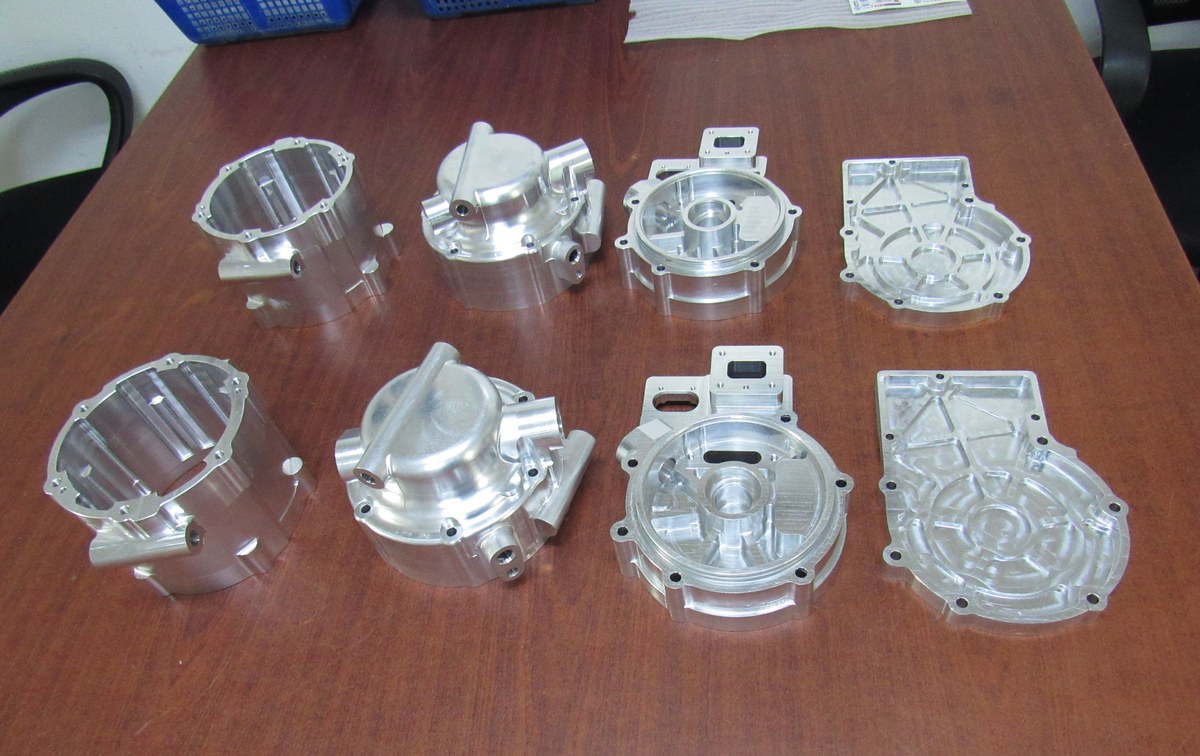
CNC薄壁件手板的装夹原则是把接触压强降下来,其中普通虎钳与压板恰恰是反着来的:接触面窄、夹紧力集中,壁面在夹紧瞬间已经偏离。常用做法有四类,按结构对号入座。相比之下,大面积平面板优先真空吸盘,吸持力沿整个底面均匀分布;深腔壳体改用填充工装,让腔体内部先有支撑;外观面多的件留工艺夹持边;小支架这类实体件仍可用虎钳,但要换加宽软爪并垫实定位面。
| 装夹方式 | 适用结构 | 取值与注意点 |
|---|---|---|
| 精密虎钳+加宽软爪 | 支架、块体类小件 | 软爪接触面加宽到壁高的2倍以上,扭矩定值,避免凭手感逐件不一致 |
| 真空吸盘 | 大面积平面薄板 | 吸持力有限,只承担精加工切削力,粗开余量大时不单独依赖 |
| 填充工装 | 深腔薄壁壳体 | 低熔点合金或石蜡灌注支撑腔壁,加工后加热清除,不留残料 |
| 工艺夹持边 | 外观面占比高的件 | 夹持边留在非外观面,宽度取8~10mm,交付前铣除并修光 |
三、薄壁件手板的走刀与去应力要成对安排
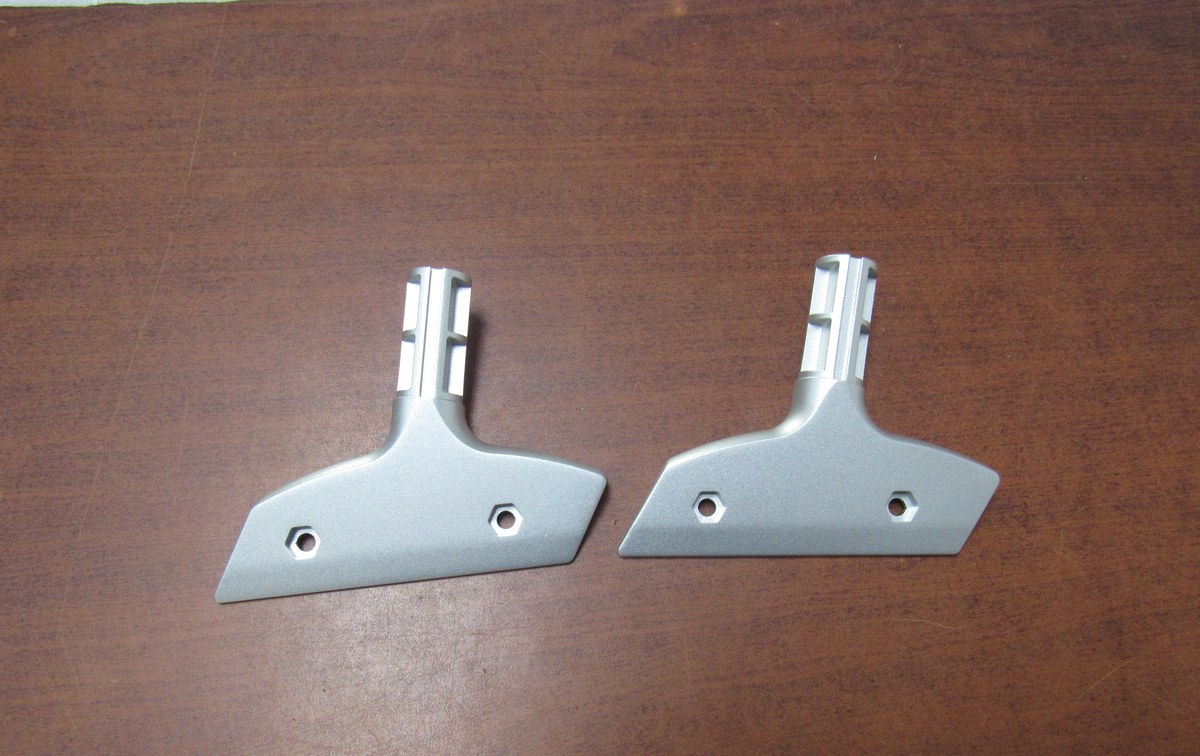
薄壁件手板的走刀把切深换成分层,其中精加工单边留0.15~0.2mm余量、分两刀走完,最后一刀只取0.05mm,让刀量通过试切实测后反向补偿;刀具保持锋利并取大前角,切削力降下来,壁面退让随之减小。两面都有加工内容的件采取对称去除,一面开粗一刀就轮到另一面,避免单侧应力把件拉弯。去应力安排在粗开之后:铝合金件松开重新轻夹、静置后再精加工,应力释放出来的变形由精加工一次修正;跳过这一步,成品会在放置阶段继续变形。
四、薄壁件手板的结构补偿在画图时就要留好
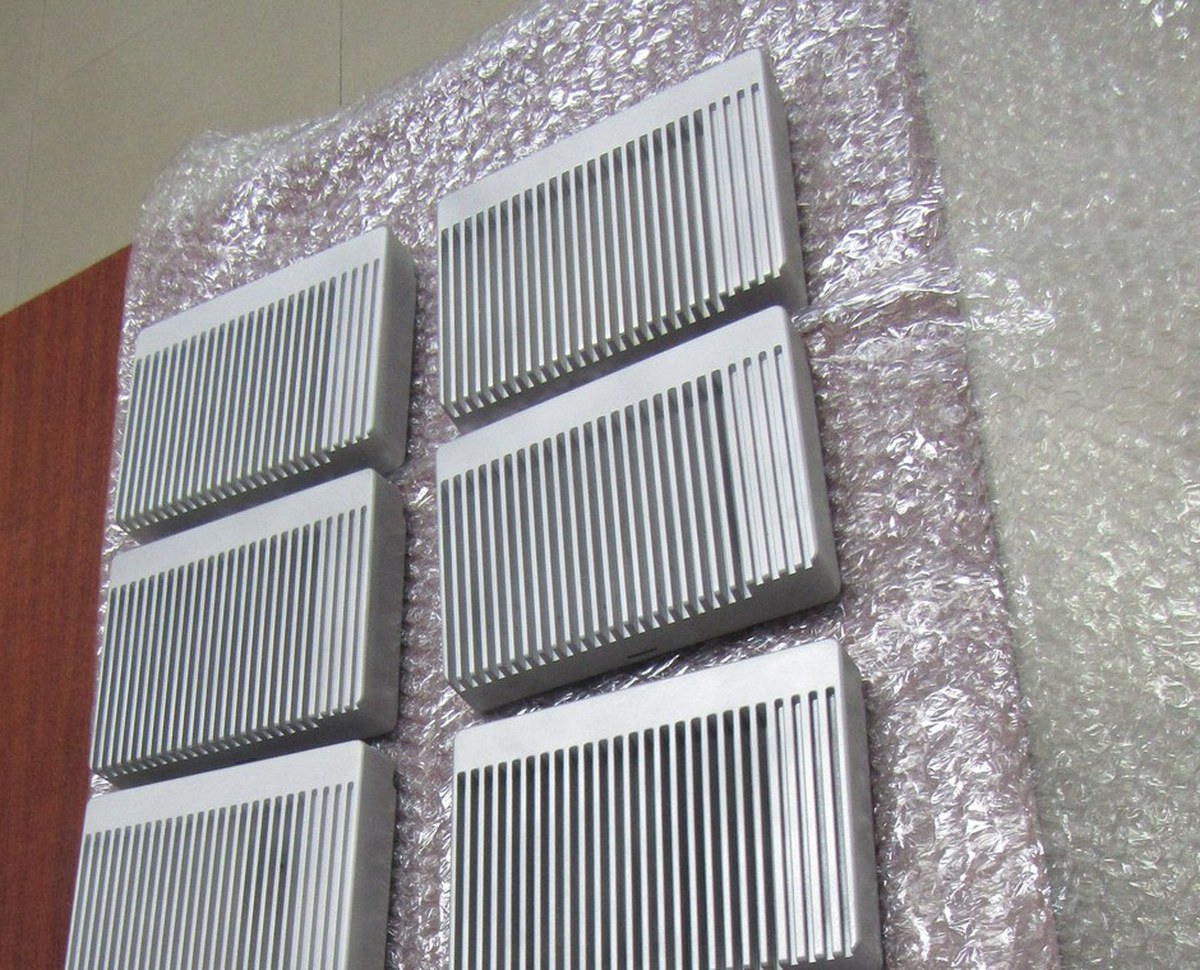
薄壁件手板最省事的控制手段是结构补偿,前提是评审阶段与图纸方确认到位。可加的补偿有三类:工艺筋临时提高局部刚度,交付前去除;工艺凸台提供装夹基准,加工完铣掉;整体刚度确实不够的壳体拆成法兰与筒身分别加工,配合面留修配量,装配时对研。验收环节同样按薄壁规律执行,平面度用刀口尺配塞尺在自由状态下检测,不允许压平测量;出货前静置24小时复测一次,确认尺寸已经稳定再交付。
Q1:薄壁件手板最薄能做多薄?
取决于材料、受力和精度要求。铝合金常规做到1mm左右、局部0.8mm,塑胶件在1.5~2mm;面积越大、平面度要求越高,可用的壁厚越厚。评审阶段按图纸给出结论,避免排产后才发现结构不可行。
Q2:薄壁件手板的周期会比普通件长多少?
主要长在工装与去应力环节。吸盘装夹、填充工装、工艺夹持边各增加半天到一天,粗开与精加工之间要留应力释放时间,结构复杂的件比常规排产多2~3天,具体在评审后随交期一并确认。
深圳手板厂赛达尔对CNC薄壁件手板的评审落在壁厚界限、装夹方式与去应力安排三项上,工装与工时在排产前写入交期评估。变形控制做在前面,比成品超差后再补救省下一整轮返工。