






需要几十件到几百件小批量塑胶件的项目,在硅胶复模和开模注塑之间有一段工艺空档:复模的模具寿命撑不起上百件的批次,开模的费用和周期又压不到打样阶段。按批量和交期划分,这一区间的小批量手板通常可以走硅胶复模和低压灌注两条路线。其中,复模适合十几件以内的验证批量;深圳赛达尔手板厂对五十件到五百件的批次则更多安排低压灌注,用双组分聚氨酯在低压下充填模具成型。下面按成型原理、结构取值、批量对比和外观后处理说明打样要点。
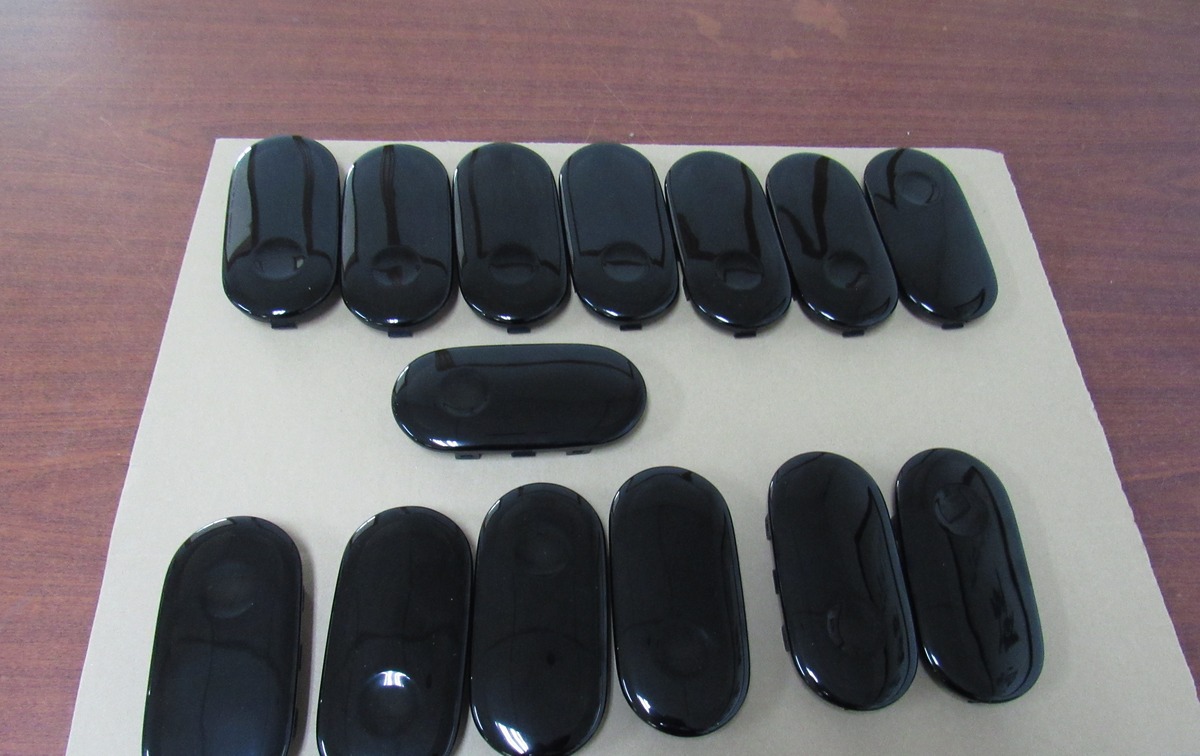
一、低压灌注手板的成型原理与适用批量
低压灌注手板的成型过程与注塑不同:双组分聚氨酯在设备内按比例混合后,以较低压力注入闭合模具,常温或低温固化脱模。由于充填压力低,模具可以用铝材或高强度树脂制作,不必按钢模标准制造,因此模具费用和制作周期都明显低于开模注塑。充填平稳,件内应力小,翘曲倾向低于注塑薄壳件。
适用批量取决于模具寿命和单件时间。其中,铝质模具可以稳定支撑数百件的批次,树脂模具更适合几十件的过渡批量;单件灌注加固化通常在半小时以内,配合多腔模具可覆盖一周交付上百件的排产。相比之下,硅胶复模的单模寿命只有一二十件,批量一旦超过三十件就需要多副模具接力,成本上升很快。
二、模具分型与结构取值
低压灌注手板的结构件设计要顺着低压充填的特性取值。壁厚通常取 2.5~4mm,过薄的位置充填不满的风险随壁厚减小而上升;拔模角不小于 1°,深腔部位取 1.5°~2°,便于脱模和减少分型面拉伤。材料收缩率按 0.5%~1% 预留,关键配合尺寸在模具上先行补偿,装配孔和卡扣位置则需要与后续修整工序协调。
分型面与浇口位置直接影响外观面的利用。分型面优先安排在非外观面,浇口设置在件体厚实、便于去除的位置,排气槽沿充填末端的边缘布置。因此图纸交底时需要说明外观面分级和配合要求,工厂据此确定分型走向;对于带五金嵌件的手板,嵌件要在灌注前定位固定,嵌件周围的包胶厚度一般不小于 2mm,避免收缩开裂。
三、与复模和开模注塑的批量对比
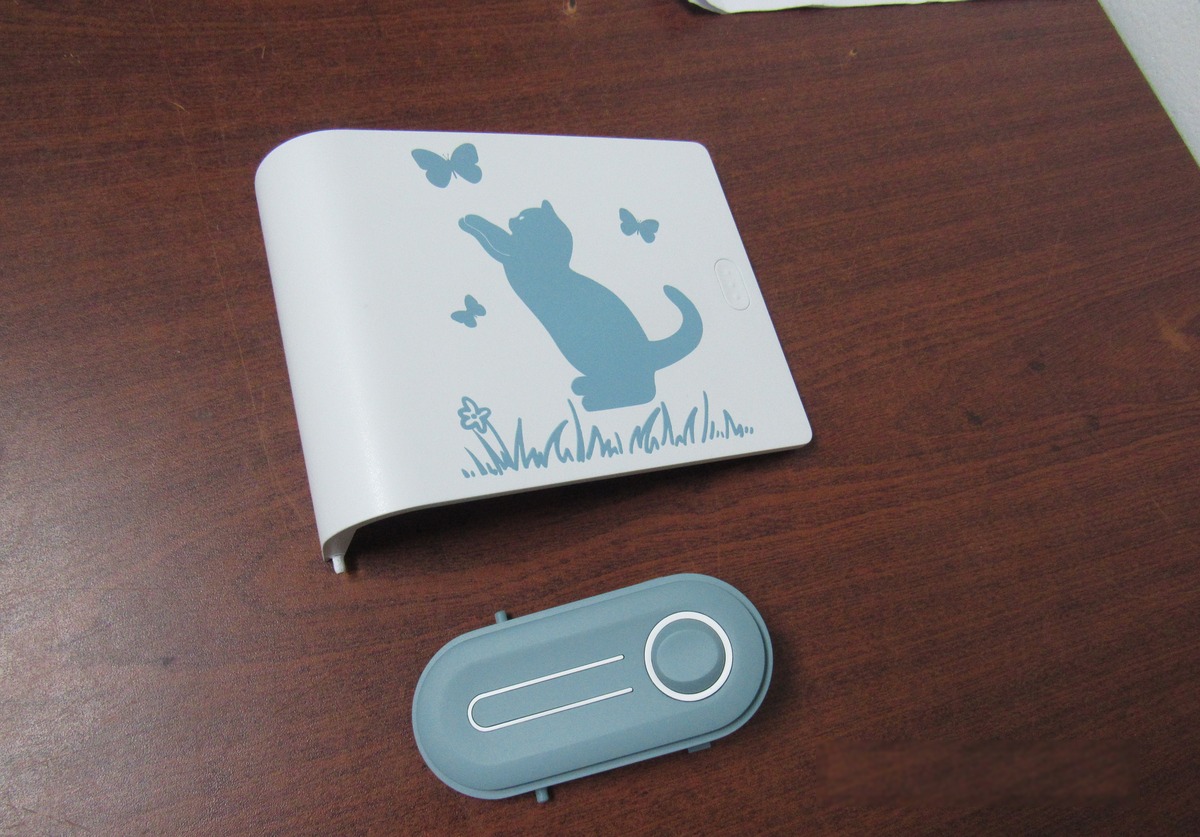
小批量手板的路线选择本质上是在模具投入、单件成本和交期之间做权衡。低压灌注手板的模具是一次性投入,批量越大摊到单件上的模具成本越低;复模没有模具门槛但单件工时高;开模注塑的模具费用最高,只有批量达到千件以上才合算。三条路线的典型取值见下表。
| 对比项 | 硅胶复模 | 低压灌注 | 开模注塑 |
|---|---|---|---|
| 适用批量 | 1~30 件 | 50~500 件 | 1000 件以上 |
| 模具形式 | 硅胶模 | 铝模或树脂模 | 钢模 |
| 单件周期 | 1~2 小时 | 十几分钟至半小时 | 几十秒(首模除外) |
| 件体性能 | 接近 ABS,强度一般 | 类 PP/ABS,密度均匀可做结构件 | 与量产件一致 |
不过批量并不是唯一判据。对性能有耐温、耐化学要求的件,灌注材料的牌号选择面比复模树脂宽;对交付时间只有几天的验证批量,复模仍然是更快的路线。深圳手板厂在接到图纸后通常会先确认批量、件体用途和表面要求,再给出路线建议,避免用高成本的工艺去做低批量的验证。
四、外观与后处理要点
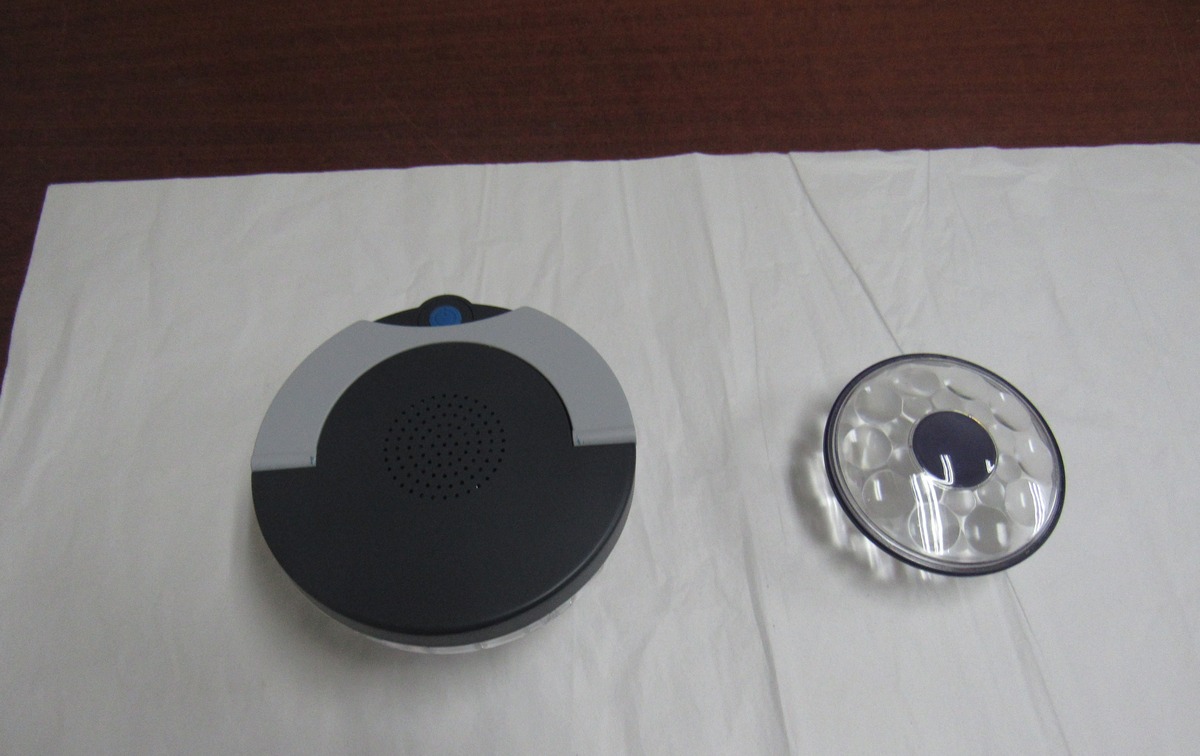
低压灌注手板的颜色可以靠材料色浆整体着色,也可以在表面喷涂。整体着色件的颜色在批内一致性好,适合结构件和内部件;外观件多数仍走喷涂加丝印的后处理路线,膜厚和光泽度按外观面分级执行。分型线批锋在修整工序去除,修整量控制在 0.1mm 量级,避免外观面出现台阶。
因此后处理安排要在打样前确定:需要电镀、紫外固化的表面要在材料选型时确认附着力,需要镭雕的标识要预留平整基面。灌注件脱模后静置定型再进入后处理,可以减少喷涂后返修。整机装配前对关键配合尺寸抽检,问题集中在单件上处理。
Q1:批量几十件,选低压灌注还是复模?
三十件以内复模更直接,交期短且无需制模投入;批量接近五十件、或同一批件后续还要补货时,低压灌注的模具可以在整批内摊薄成本,单件一致性也更好,两种路线也可以按件分工组合。
Q2:低压灌注手板能当结构件用吗?
可以。双组分聚氨酯固化后密度均匀,类 PP 或类 ABS 牌号的抗冲击和耐温性能可以支撑装配验证和小批量试产使用,具体牌号按受力工况和耐温要求在图纸交底时确定。