






同样一套CNC毛坯,交给不同的后处理团队,出来的手板可能差一个档次。后处理占手板总工时的30–50%,直接决定外观质感和客户第一印象。这篇文章按工序顺序,讲清打磨、抛光、喷砂、喷涂各环节的操作规范和常见缺陷的解决办法。
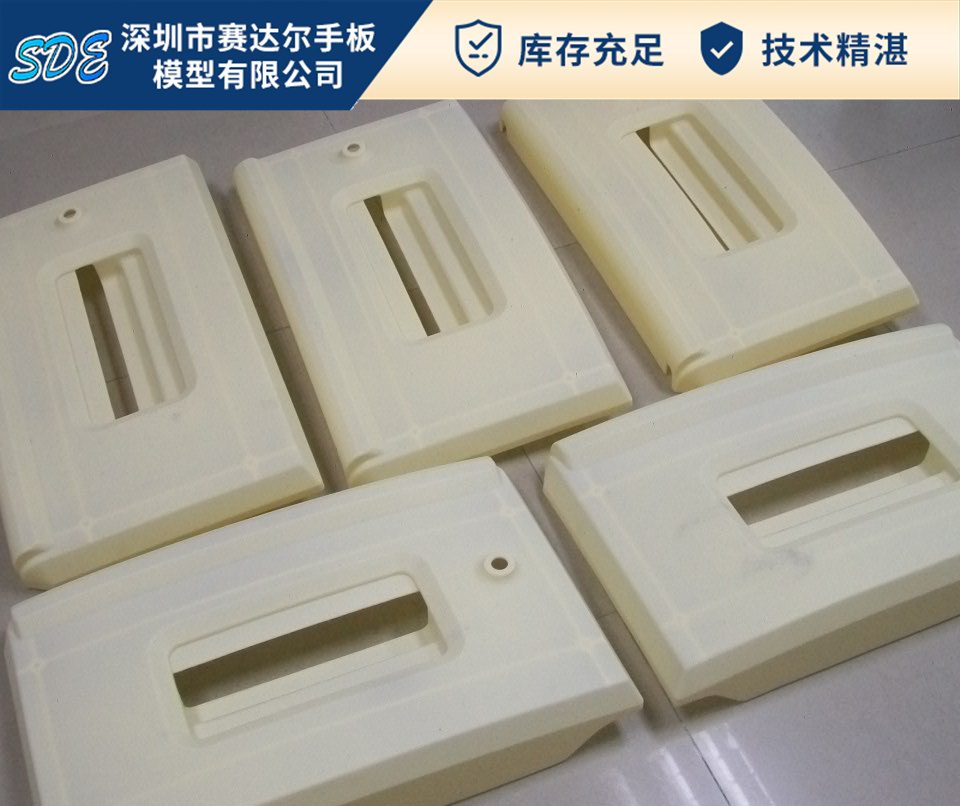
喷漆效果的上限,是打磨阶段就决定的
一、基础打磨(所有后处理的前置工序)
| 场景 | 打磨标准 | 说明 |
|---|---|---|
| 哑光外观件 | 磨至800# | 表面细腻无明显纹路即可 |
| 喷漆件 | 至少磨至1200# | 提升油漆附着力,杜绝针孔橘皮 |
| 透明件 | 逐级磨至2000#以上 | 为镜面抛光打底 |
通用规则:砂纸180#→400#→800#→1200#逐级递进,禁止跳号,否则深层划痕会一直留到表面;外观面精细处理、内部非可视面简单去毛刺,合理控制工时;脆料(亚克力、PC)轻磨防崩角。发现局部凹凸先补灰找平,不要强行磨薄本体;出现划痕残留,退回上一号砂纸重新来。
二、抛光(透明件/高光件专属)
分半光、高光、镜面三档,主要用于PC和PMMA。流程:精细打磨→抛光膏+布轮粗抛→细抛→无尘擦拭。操作要点:压力均匀,避免局部过热导致发白变形;全程保持洁净。普通透明视窗做到半高光即可,导光柱、灯饰类必须镜面。禁忌:3D打印树脂件不建议镜面抛光,层纹无法彻底消除,观感反而差。
三、喷砂/咬花(仿模具晒纹效果)
前置要求工件无油污、无胶水残留,否则纹理不均、掉砂;按需求选砂粒粗细,均匀扫喷防局部堆积;孔位、螺纹、装配面提前遮蔽保护;完成后彻底吹净粉尘再进下道工序。
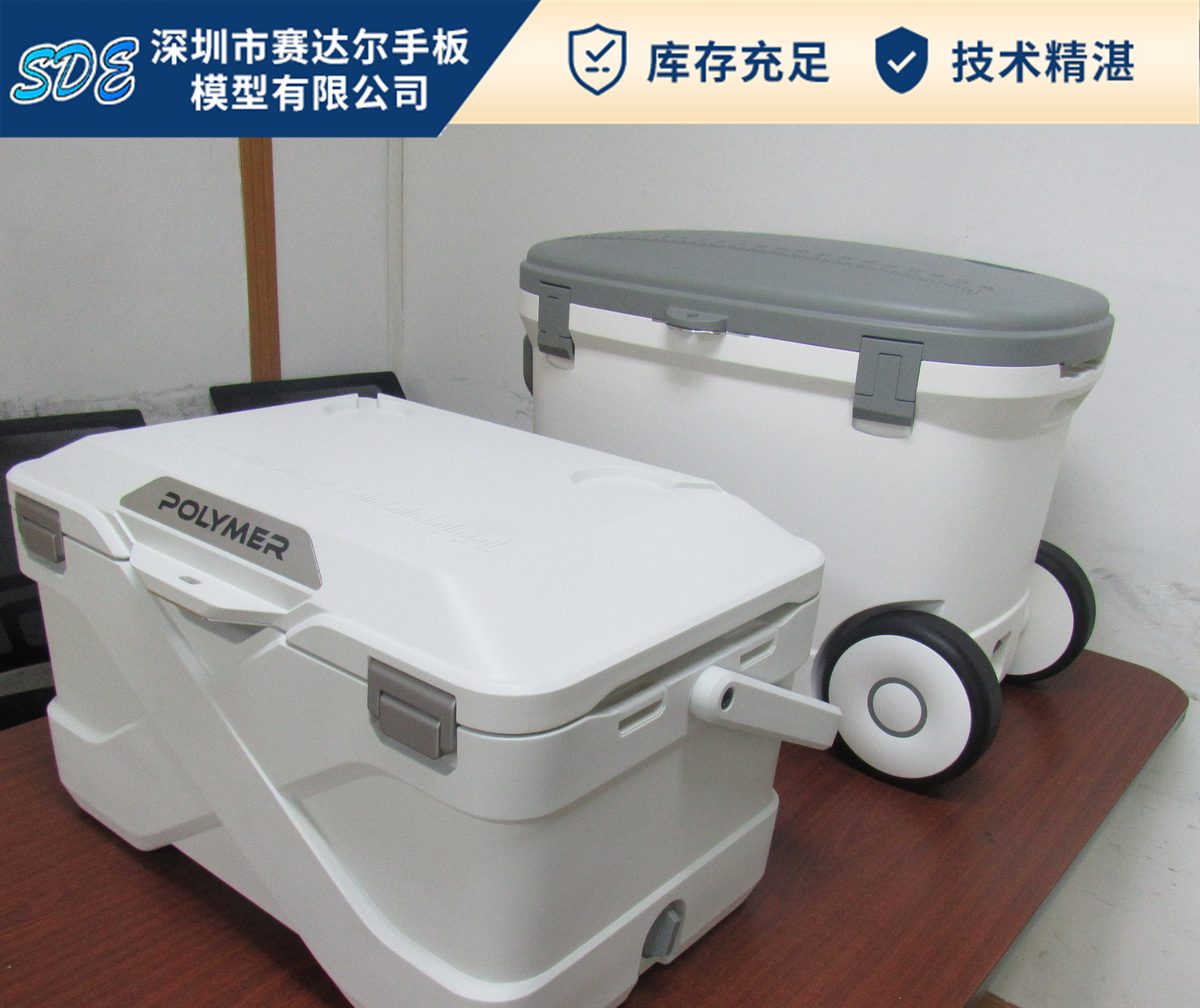
无尘喷油房作业+薄喷多层,是漆面质量的底线
四、喷涂工艺(应用最广)
通用规范
必须在无尘喷油房作业,防尘防蚊虫;分色避位区域用美纹纸/保护膜精准遮挡、边缘压实;工件表面干燥无油污,PU复模件建议先做底漆提升附着力。
常见漆种
普通色漆(哑光/半哑/亮光)薄喷2–3遍,每遍间隔10–20分钟,禁止一次厚喷;亮光件最后罩透明光油提亮防刮;按色板/潘通色号调色,首件确认后再批量。橡胶漆喷后要充分烘烤晾干,未干透易粘手掉漆。
喷涂缺陷速查
| 缺陷 | 原因 | 解决 |
|---|---|---|
| 流挂 | 单次喷量过大、距离过近 | 薄喷多层,拉大喷距 |
| 针孔气泡 | 表面有油污水分 | 提前清洁烘干 |
| 掉漆 | 打磨不到位附着力差 | 返磨重做,必要时加底漆 |
| 色差 | 调色不准或批次差异 | 按潘通色号调色,首件确认 |
常见问题 FAQ
Q:手板漆面能用多久?
A:正常使用环境下,按规范施工的漆面可保持1–2年无明显褪色磨损;频繁摩擦部位建议镭雕替代印刷。
Q:为什么手板表面有细微颗粒?
A:多为喷油环境粉尘或打磨后清洁不彻底,正规工厂在无尘房作业并在喷漆前吹净除尘,可以基本避免。