






手板打样选3D打印时,材料决定成败:选错材料,轻则表面效果不达标,重则功能测试直接失败。这篇文章把3D打印服务常用的SLA树脂、FDM热塑材料、SLS尼龙三大类材料一次讲透,并附上手板设计阶段必须注意的壁厚、孔位和支撑要求。
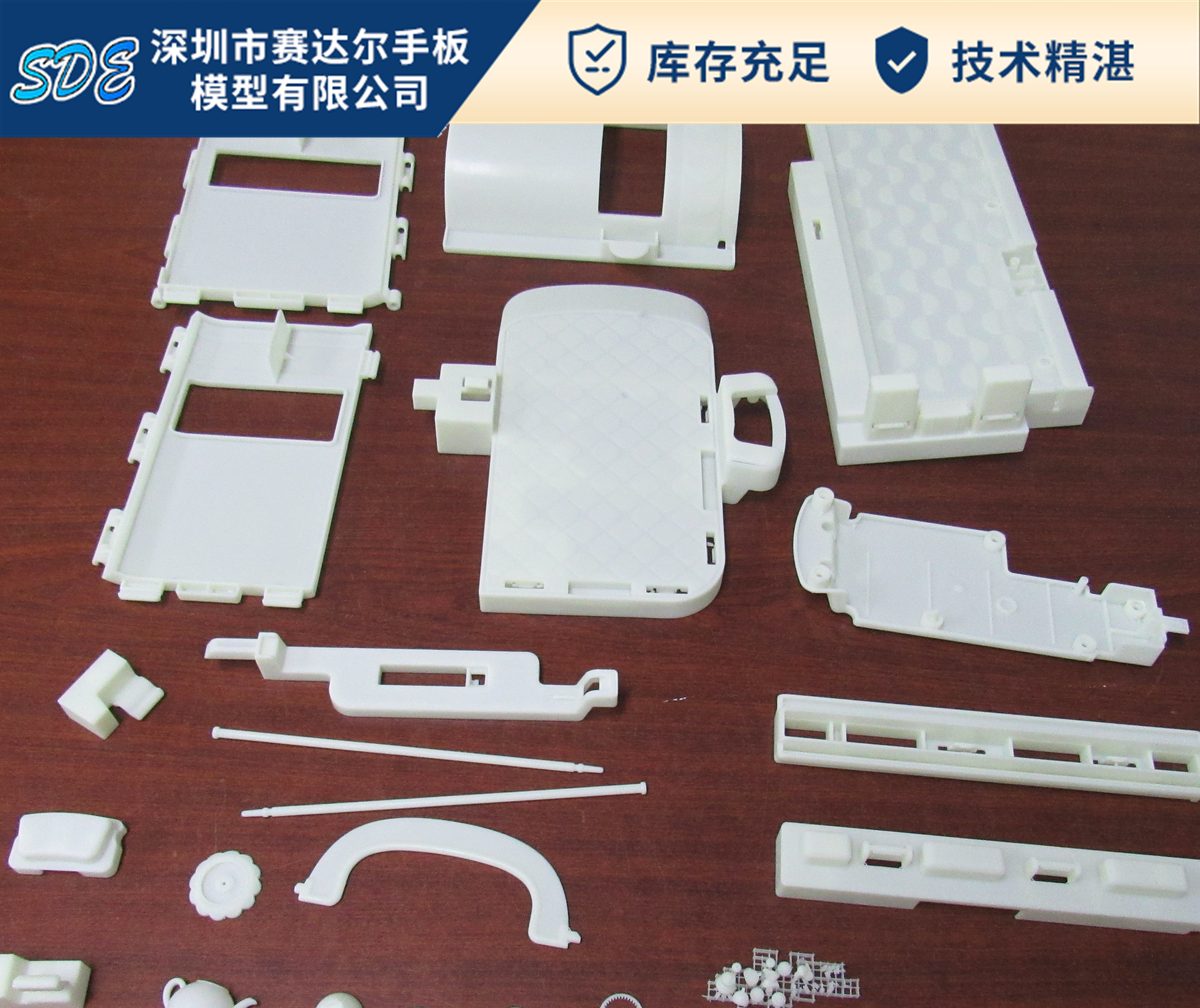
SLA树脂件表面细腻,是外观手板的首选
一、SLA光固化树脂(外观首选)
| 树脂类型 | 特性 | 适用场景 |
|---|---|---|
| 标准树脂 | 白色/灰色,表面细腻,易打磨喷漆 | 外观手板、装配验证 |
| 透明树脂 | 透光率高,可抛光至接近亚克力 | 灯罩、视窗、导光件 |
| 韧性树脂 | 不易脆裂 | 卡扣、薄壳结构 |
注意:光敏树脂普遍不耐高温(<60℃),受力易崩裂,不能用于高强度运动结构测试。
二、FDM热塑性材料(经济实用)
| 材料 | 优点 | 局限 | 适用场景 |
|---|---|---|---|
| PLA | 便宜、易打印、环保 | 脆、耐热差(<60℃) | 概念展示件 |
| ABS | 强度好、耐冲击、可打磨上色 | 易翘边,需恒温仓 | 功能验证件 |
| PETG | 透明、韧性好、不易翘边 | 表面易刮花 | 兼顾外观与韧性 |
| TPU | 柔性橡胶感、耐磨 | 打印速度慢 | 密封圈、减震件 |
三、SLS尼龙(功能首选)
PA12高强度、耐磨、耐温120℃,可直接做齿轮、铰链等运动件;PA+玻纤/碳纤刚性更强、变形小,适合受力结构。缺点是易吸潮需干燥保存,表面粉粒感明显,必须喷砂或打磨后再做外观。
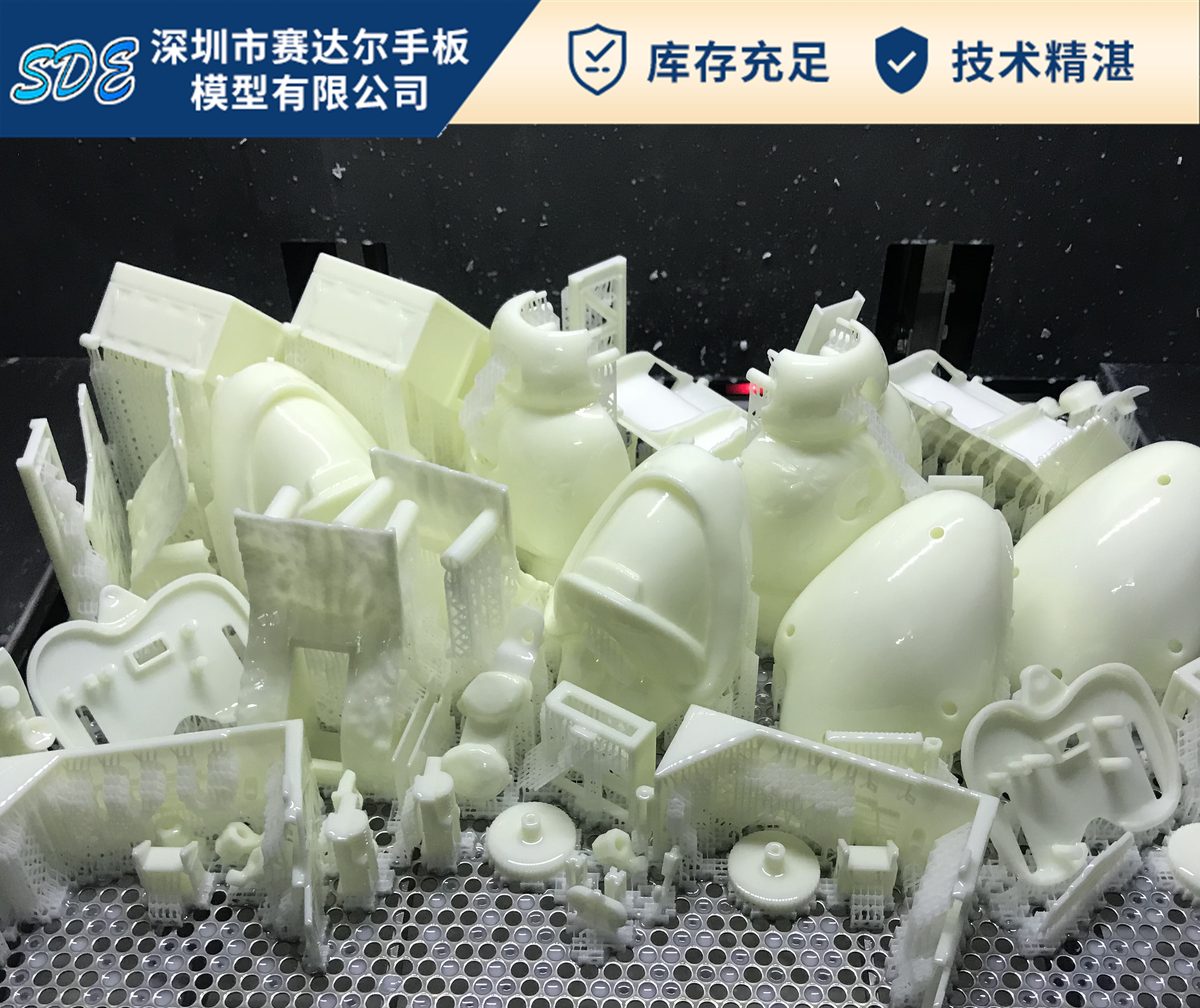
SLS件从粉末床中取出后需要彻底清粉
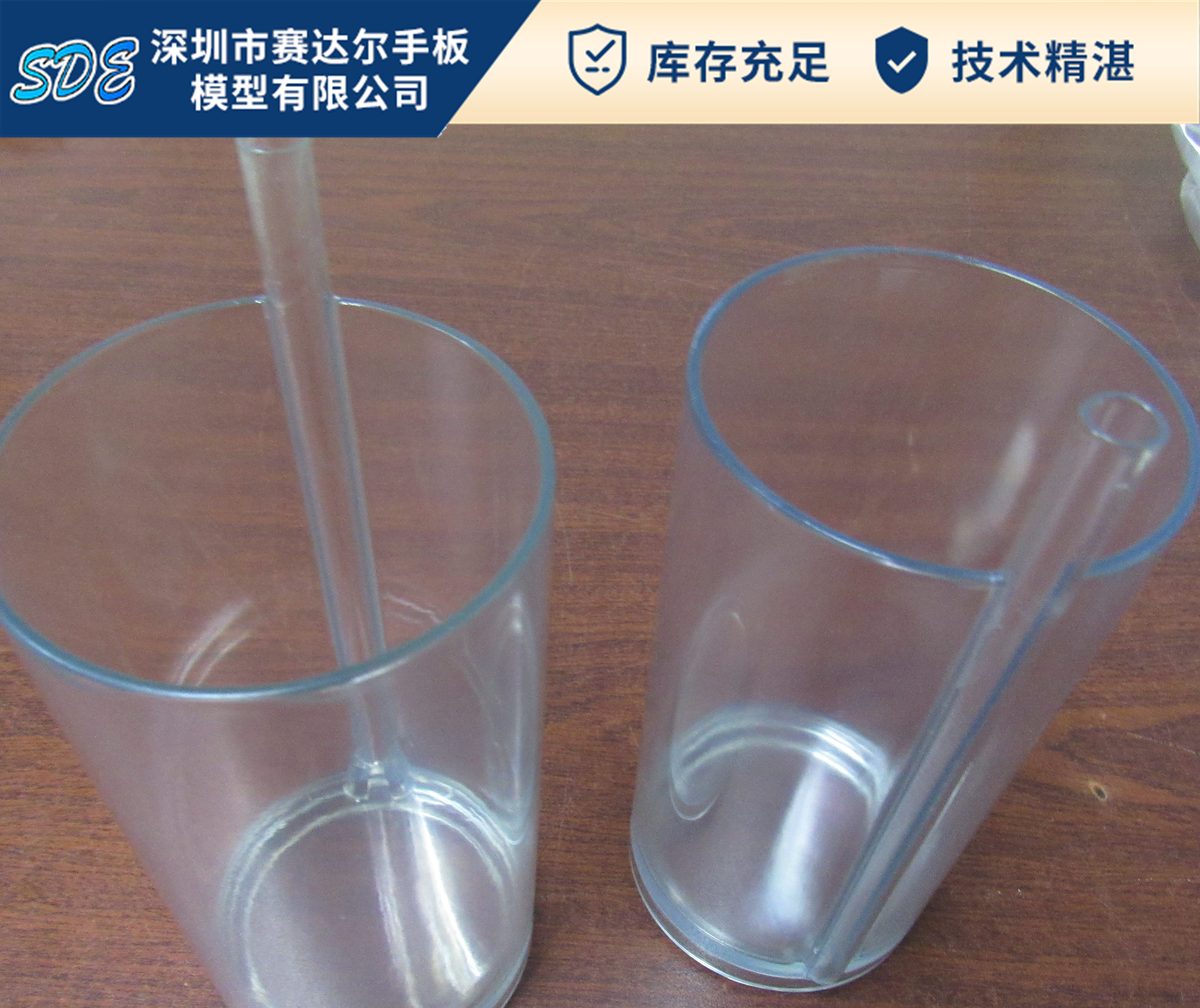
透明树脂件经打磨抛光后可用作视窗验证
四、设计阶段的关键参数
| 项目 | SLA | FDM | 备注 |
|---|---|---|---|
| 最小壁厚 | ≥1.2mm | ≥1.5mm | 透明件≥2mm |
| 最小孔径 | ≥2mm | ≥2mm | 太小易堵,深孔加拔模角 |
| 文字凸起 | ≥0.5mm | ≥0.5mm | 凹陷≥0.3mm |
| 悬垂角度 | >45°加支撑 | >45°加支撑 | 支撑点选非外观面 |
文件格式方面,SLA/SLS用STL/STEP,提交前检查破面、非流形边和重叠面;FDM同样适用。支撑设计遵循“少而精”原则,外观面尽量朝下或45°斜放,复杂内腔可选用可溶性支撑(PVA)。
常见问题 FAQ
Q:外观手板和功能手板分别选什么材料?
A:外观手板选SLA标准树脂,打磨喷漆后效果好;功能手板选SLS尼龙PA12,强度和耐温都能支撑装配测试。
Q:3D打印和CNC手板怎么选?
A:造型复杂、镂空多、要快选3D打印;对精度、材料强度和表面质感要求高选CNC。两者也常组合使用。