






3D打印件从打印平台上取下来只是半成品,真正的外观品质和尺寸稳定性,一半靠打印、一半靠后期处理。本文按SLA光固化、FDM熔融沉积、SLS激光烧结三种主流工艺,分别讲清各自的后期处理流程、操作要点和常见缺陷的解决办法。
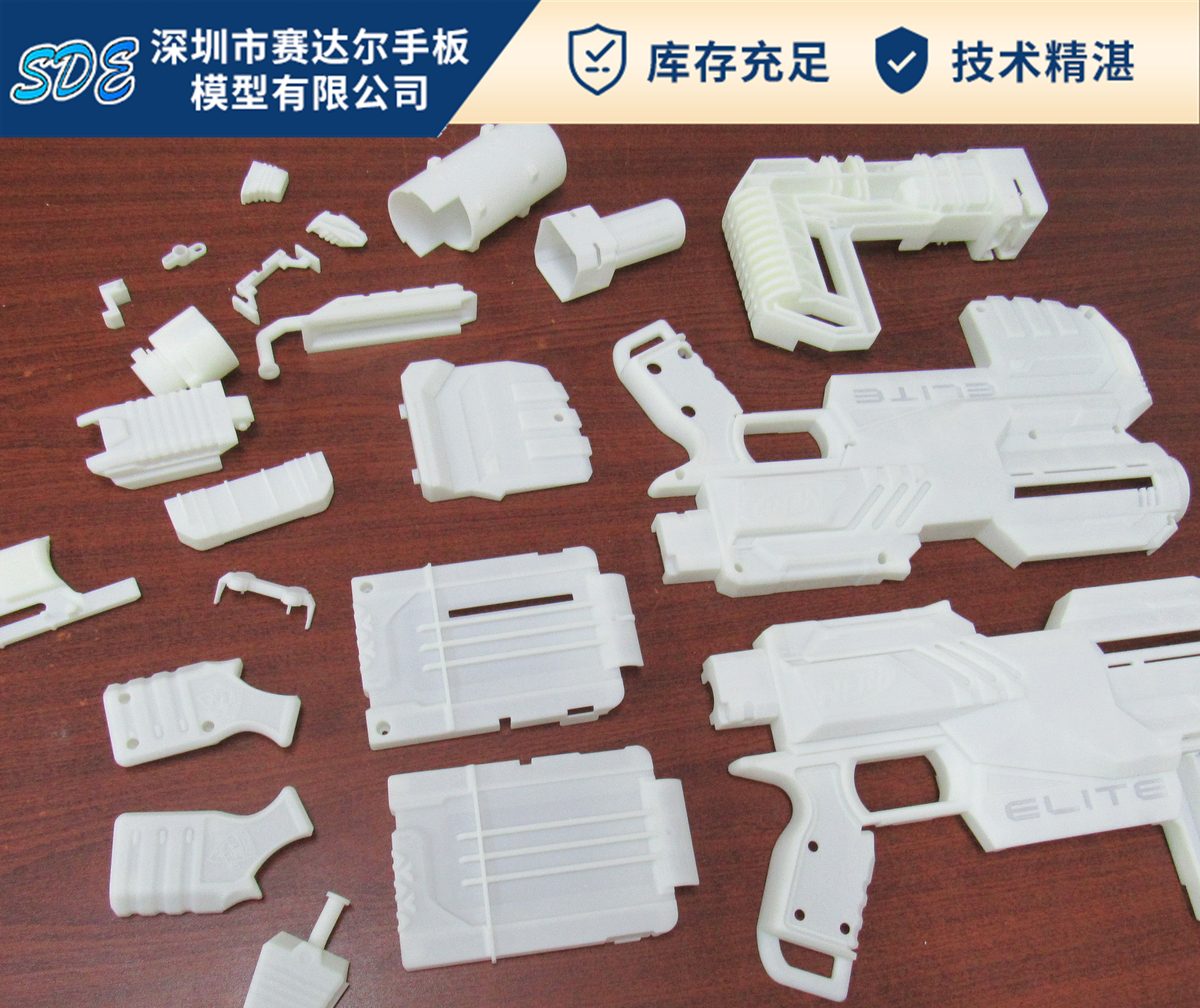
SLA打印件下线后先清洗、再二次固化,才能进入打磨
一、SLA光固化件标准流程
| 步骤 | 操作 | 要点 |
|---|---|---|
| 1. 清洗 | 酒精/IPA浸泡10–15分钟 | 洗去残留树脂,避免固化后发粘 |
| 2. 二次固化 | UV灯照射10–20分钟 | 强度翻倍,固化不足易变形 |
| 3. 拆支撑 | 剪钳+美工刀轻力慢拆 | 避免崩边,支撑印后续补土遮盖 |
| 4. 打磨 | 400#→800#→1200#→2000#水磨 | 逐级递进不跳号,水磨防过热 |
| 5. 喷涂上色 | 底漆→面漆→光油 | 薄喷多层,每层间隔约15分钟 |
外观件磨至2000#后喷漆前补土填平细纹;透明件2000#之后用抛光膏+布轮抛至镜面,最后罩一层透明光油防刮增透。
二、FDM件后期处理
FDM件层纹明显,重点是去支撑后反复打磨层纹,再补土、喷漆。ABS材质有独特优势:可用丙酮蒸汽熏抛约5分钟,层纹基本消失,表面强度还会略有提升。
三、SLS尼龙件后期处理
SLS件先清粉,再喷砂获得均匀哑光表面,最后按需求染色或喷漆。尼龙易吸潮,处理完成后要密封保存,避免尺寸和性能变化。
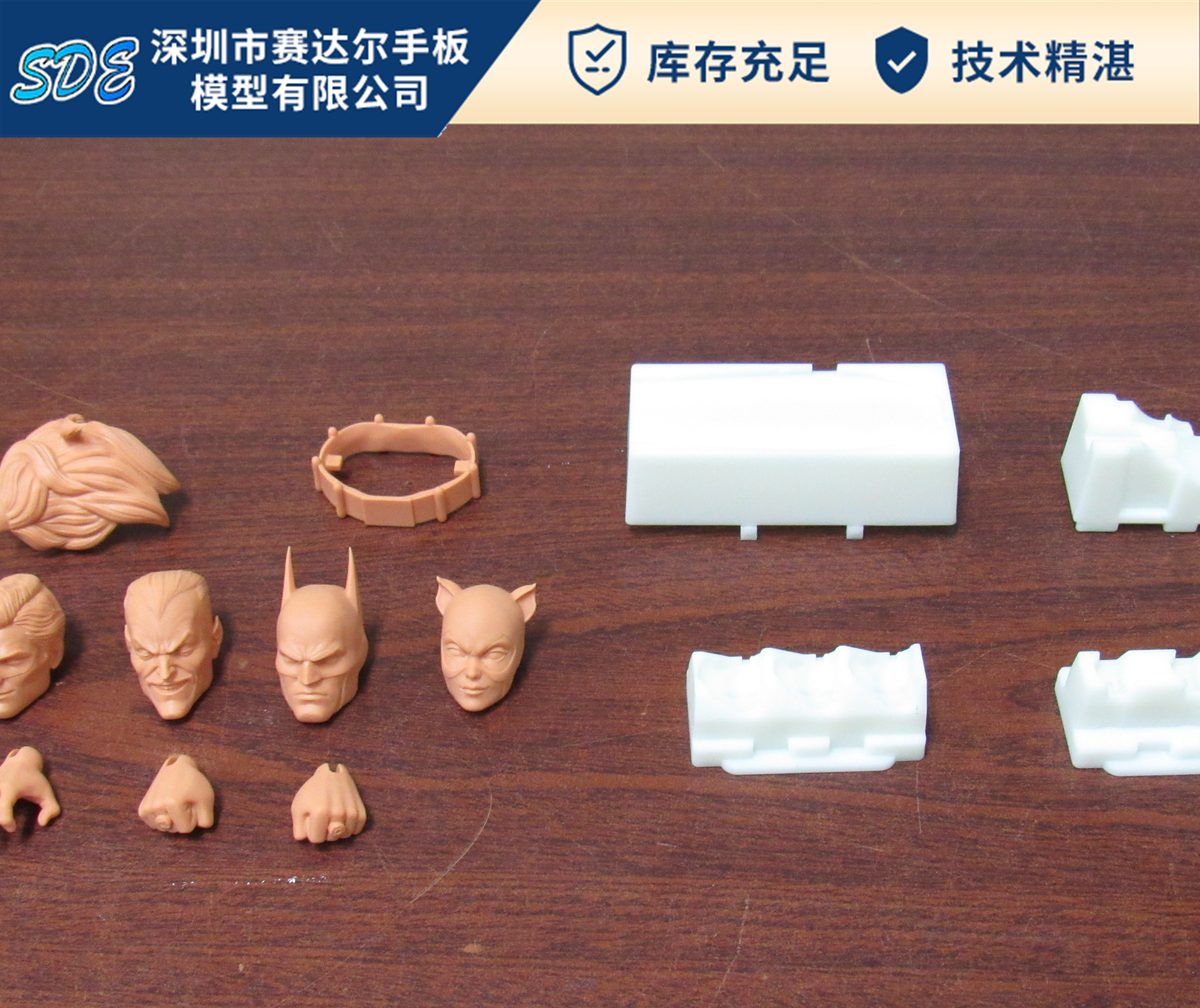
支撑点尽量安排在非外观面,减少后期打磨工作量
四、常见后处理缺陷与解决
| 缺陷 | 原因 | 解决办法 |
|---|---|---|
| 层纹明显 | 打磨不到位 | 退回800#重新逐级打磨 |
| 喷漆流挂 | 一次喷太厚 | 薄喷多层,拉大喷枪距离 |
| 透明件发雾 | 打磨过热或抛光不足 | 重新水磨后再抛光 |
| 支撑印 | 支撑接触点残留 | 打磨+补土遮盖 |
常见问题 FAQ
Q:3D打印件能和CNC手板做到一样的表面效果吗?
A:经过完整打磨补土和喷涂后,外观效果可以非常接近;但树脂本身强度和耐温性不如工程塑料,受力结构件建议改用CNC加工。
Q:透明3D打印件能做到多透?
A:透明树脂经2000#水磨加镜面抛光后,透光率可接近亚克力,适合做灯罩、视窗类验证件。