复模核心是高质感原型 + 无气泡硅胶模 + 真空浇注 + 精准后处理,适合10–50 件中小批量、外观 / 功能件;比 CNC 快、比 3D 打印强、比开模便宜。
一、复模加工厂工艺原理与适用场景
硅胶复模(真空浇注):复模加工厂用 CNC/SLA 做高精度原型→真空浇注液态硅胶制模→固化开模→真空灌注 PU/ABS 类树脂→固化脱模,快速复制多件。
最佳批量:10–30 件 / 模(硅胶寿命 15–25 次)
精度:±0.1~±0.2mm,外观面可到Ra1.6
适用:外观件、透明件、卡扣 / 齿轮功能件、小批量试产、软胶件
不适用:超精密配合(±0.05mm 内)、100 件以上大批量、高温受力件
二、复模加工厂标准工艺流程(5 步,工厂实操)
1. 原型(母模)制作 —— 决定复模上限
材质:SLA 光固化(首选,表面光滑) 或 CNC 加工 ABS/AL
表面:必须打磨至 Ra≤1.6,无刀纹、划痕、缩痕;外观件可先喷漆
结构:拔模角≥3°,无倒扣;分模线避开外观面;小孔≥2mm,深孔做斜度
检查:无破面、无尖角、无薄脆结构(壁厚≥1.5mm)
2. 硅胶模具制作 —— 无气泡是关键
固定原型:立放 / 斜放,外观面朝下,预留浇口 + 排气槽
模框:围板留10–15mm硅胶厚度,均匀包裹原型
硅胶配比:100:3(胶:固化剂),搅拌均匀
真空脱泡:-0.1MPa 抽5–10min,彻底除气泡(否则模具带凹坑)
浇注硅胶:缓慢倒入,避免二次气泡;覆盖原型并没过顶部
固化:室温8–16h 或 40℃烤箱2h
开模:锯齿状切开(便于合模定位),避开外观面,取出原型
修模:清理分型面毛刺,补微小缺陷;喷脱模剂(关键,防粘模)
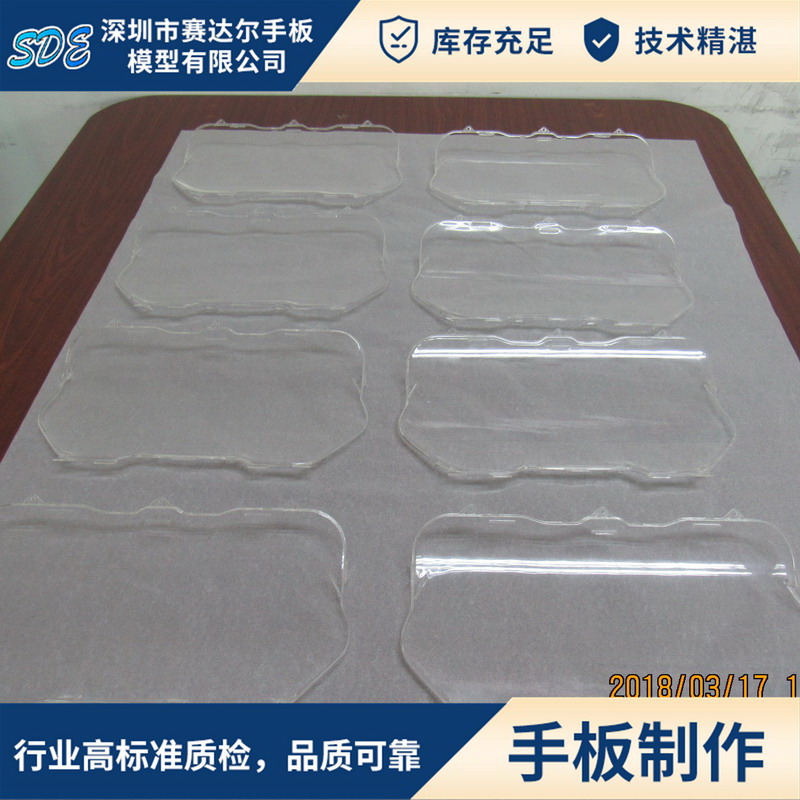
3. 真空浇注(复模成型)
模具预热:40℃,减少树脂收缩
树脂配比:按材料比例(如 AB 胶 1:1),搅拌均匀
真空脱泡:树脂抽3–5min,模具同步抽真空
浇注:真空状态下注料,自下而上填满型腔,困气处开0.5–1mm排气槽
固化:室温1–6h(小件 1h,大件 6h)或 60℃加速
脱模:轻撬取出,避免顶白 / 崩边
4. 后处理 —— 提升质感
去浇口 / 分模线:剪钳 + 打磨,外观面水磨至 1200#
修补:小气泡 / 针孔用补土填平,再打磨
表面工艺:喷漆(哑光 / 高光)、丝印、电镀、透明件抛光至镜面
装配:孔位修整、卡扣适配、组装测试
5. 复模加工厂模具维护
每模次喷脱模剂,延长寿命
避免尖锐工具刮伤模腔