






产品试产阶段需要10~50件“准量产”状态的样品,开注塑模具太贵、CNC逐件加工太慢,这时真空复模是最经济的选择。复模件的外观和手感接近注塑件,但材料是PU体系,性能与原生工程塑料有差异——选对复模材料,直接决定这批样品能不能顶住客户验收。
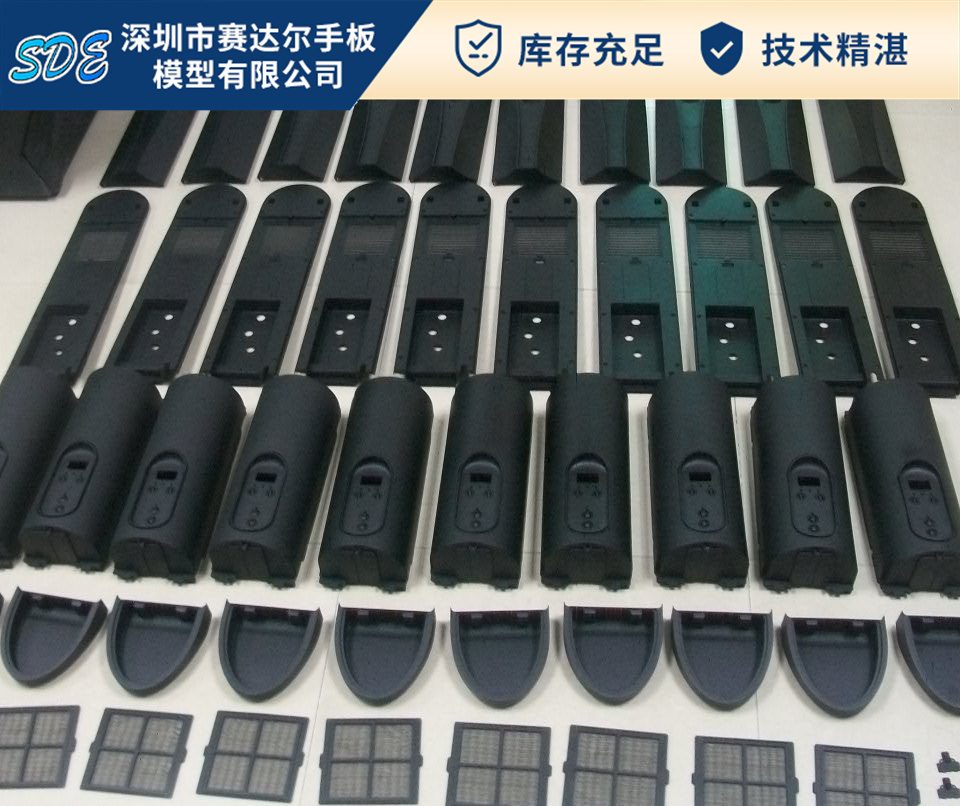
一套硅胶模具可复制10~20件,综合成本远低于CNC逐件加工
一、硬胶类复模材料(最常用)
| 材料 | 特性 | 适用场景 |
|---|---|---|
| ABS复模树脂 | 强度好、耐冲击、易打磨喷漆,接近注塑ABS | 通用结构件、外观件 |
| 透明PU | 透光率≥90%,可抛光 | 透明外壳、灯罩、展示件 |
| PC类树脂 | 高韧性、耐温80℃、抗冲击 | 受力件、薄壁件 |
| 尼龙/玻纤增强 | 耐磨、强度高、耐温120℃ | 齿轮、铰链、卡扣 |
二、软胶类与特殊材料
软胶首选 TPU/TPE(Shore A 85–95),弹性好、耐弯折、手感软,常用于密封圈、表带、按键和减震件。特殊需求可选金属填充树脂(密度接近金属、可抛光,用于模拟金属质感和配重件)以及耐高温树脂(耐温120–150℃,用于高温测试件)。
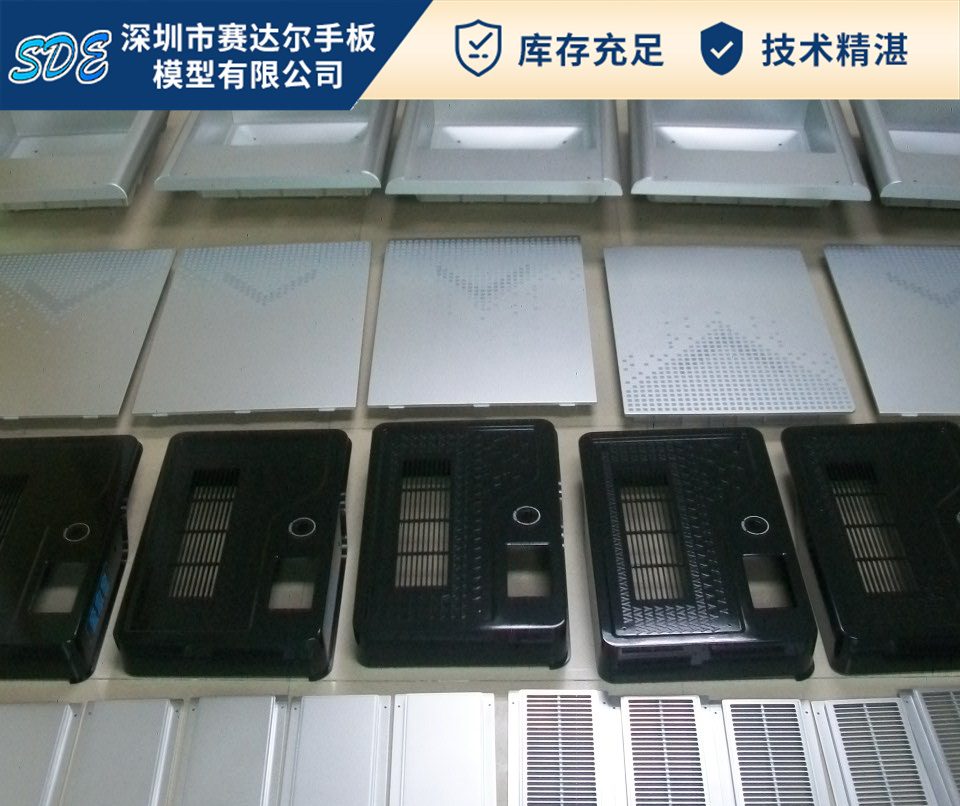
复模外壳批量件,颜色可直接浇注成型,减少喷涂工序
三、决定成败的四个环节
1. 原型(母模)质量
母模表面有任何划痕都会1:1复制到所有复模件上,母模必须精细打磨到位;拔模角≥3°、无倒扣,否则脱模必烂;壁厚均匀≥1.5mm,薄壁处加筋防缩痕。
2. 硅胶模具制作
硅胶真空脱泡必须到位,否则模面有气泡,复制件表面全是凸点和针孔;分模线尽量放在边角等非可视面,复杂件用3–4瓣模;浇口设在厚壁处,细小结构和深腔必须开排气槽。
3. 真空浇注成型
浇注全程必须处于真空环境,否则困气缺料;树脂预热至40℃降低粘度、提升流动性;温度越高固化越快但收缩越大,大件建议室温慢固化减少变形。
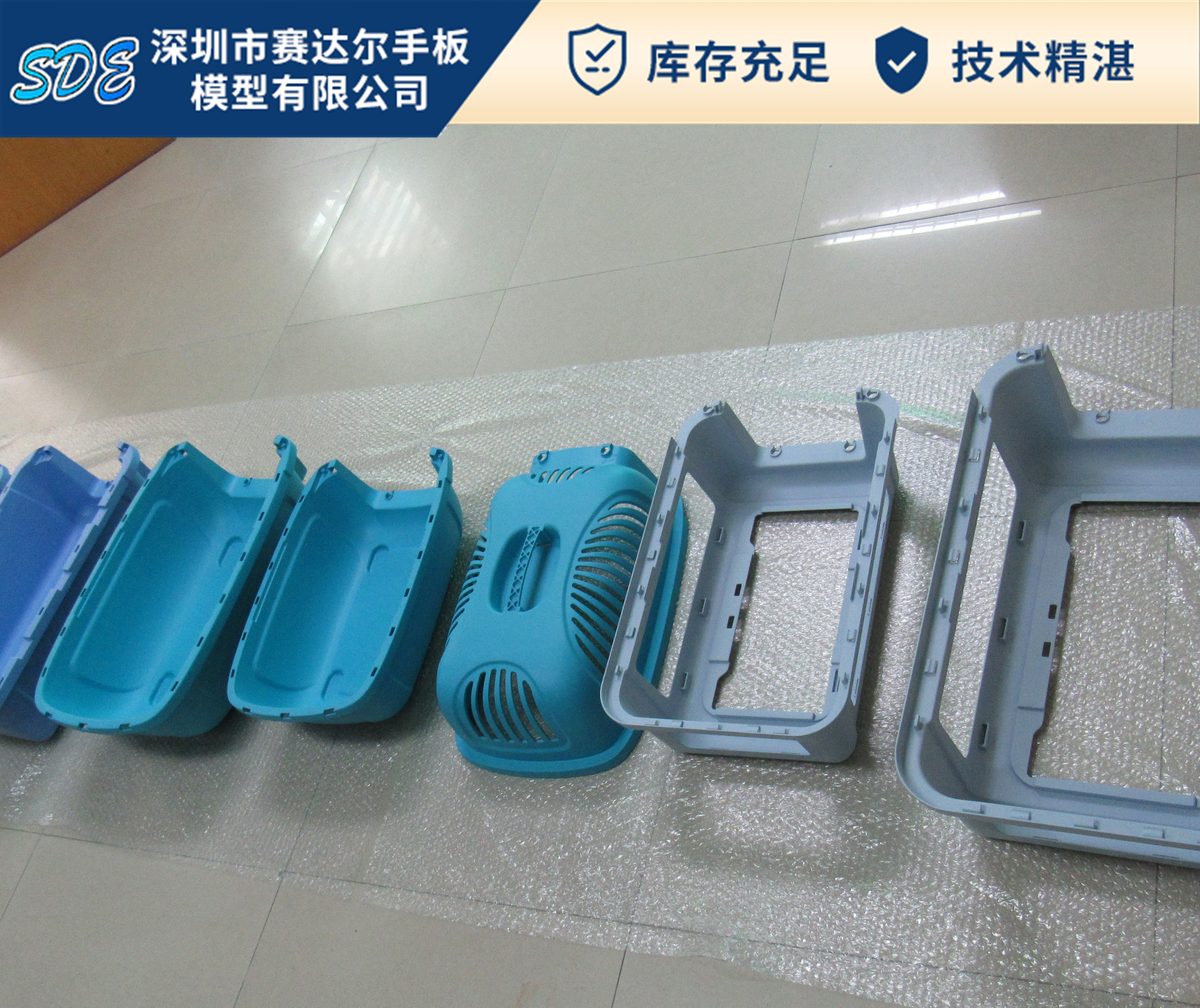
复模件分模线打磨后即可进入外观工序
4. 后处理
分模线精细打磨避免“一刀切”伤外观;透明件按400#→800#→1200#→2000#水磨后再抛光至镜面;喷漆薄喷多层防流挂。
常见问题 FAQ
Q:复模件和注塑件差多少?
A:外观和尺寸精度接近,但PU材料强度、耐温低于原生工程塑料,适合送样、参展和小批量试销,不建议做长期受力件。
Q:一套硅胶模能复制多少件?
A:常规10~20件,批量偏大可提前告知工厂加厚模具,寿命可适当延长。