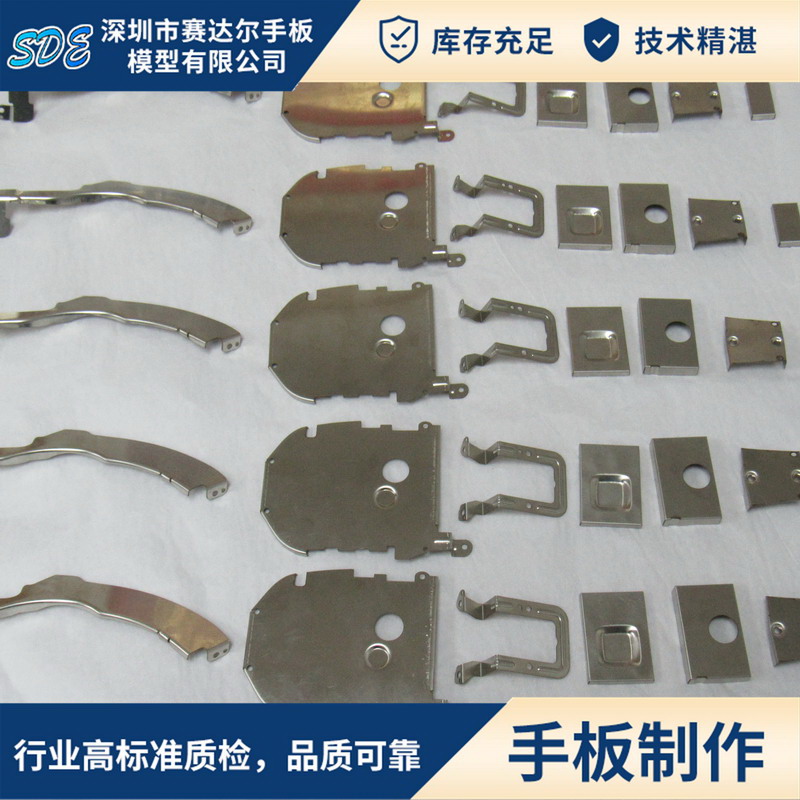
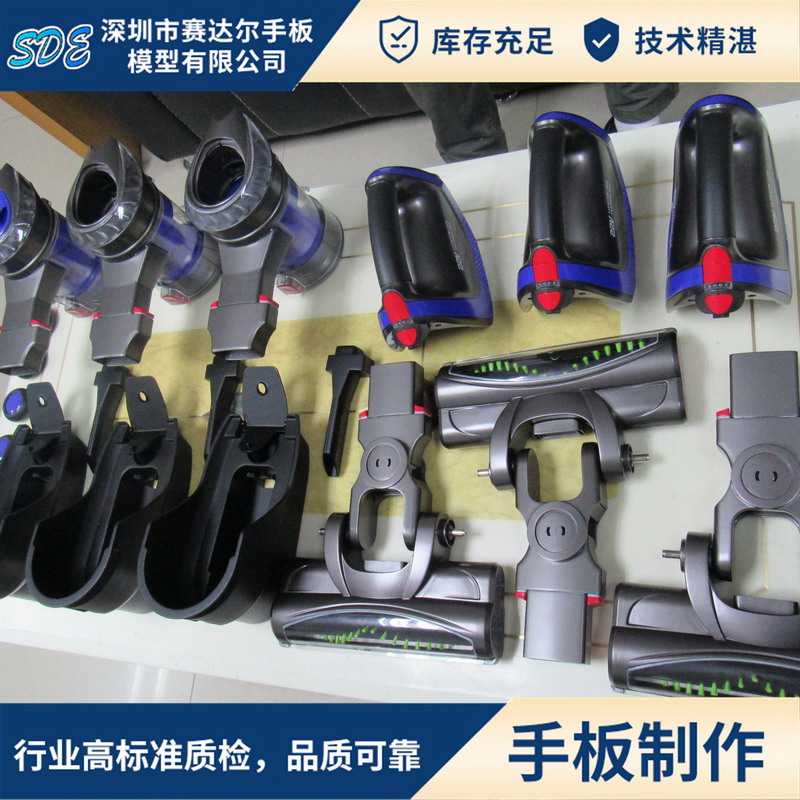
CNC精密加工适用于紧公差配合、精密结构、检测治具、装配配件、高端外观件,核心目标:稳定控公差、低变形、表面光洁、配合顺畅。区分通用规范、设备刀具、工艺参数、塑胶 / 铝材差异化方案、全流程管控、精度保障、常见问题、成本周期。
一、基础定义与适用范围
CNC精密加工精度标准
常规精密件公差:±0.01~±0.03 mm;超高精密可达 ±0.005 mm
适用场景
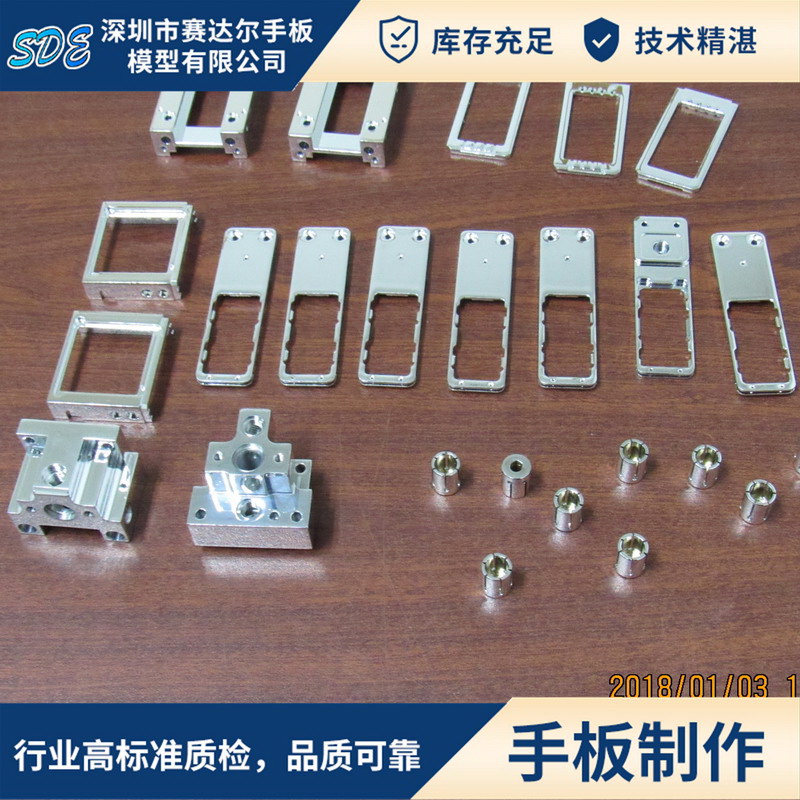
精密卡扣、转轴、齿轮、插拔结构、仪器外壳、检测治具、工装夹具、需要严丝合缝的装配组件。
不推荐:超大薄壁件、单纯外观展示件、10 件以上批量(优先复模 / 开模)。
二、设备、工装与刀具配置(精密加工硬件前提)
1. 加工设备
主力机型:三轴 / 四轴 / 五轴精密加工中心,要求设备精度≤0.008mm,主轴跳动小、床身刚性足。
简易铣床 / 普通雕刻机无法做精密加工,刚性不足易震刀、公差漂移。
环境:车间恒温(20±2℃),避免温差导致材料、机床热胀冷缩;远离震动源。
2. CNC精密加工装夹与工装
优先使用精密虎钳、精密治具、真空吸盘,夹持受力均匀,避免单边挤压变形。
薄壁、细长件增加辅助支撑 / 顶撑,禁止单点硬夹。
批量多工位件:定制专用定位治具,保证重复定位精度。
装夹力度适中:铝件 / 塑胶过紧会挤压变形,过松出现走位。
3. 刀具选择(重中之重)
刀具材质
CNC精密加工统一使用整体超细晶粒钨钢铣刀,耐磨、刃口锋利、寿命长;禁用白钢刀(易磨损、精度丢失快)。
刀具选型
平面 / 开粗:平底刀,大容屑槽,排屑顺畅。
曲面 / 外观 / 精铣:球头刀、圆鼻刀,减少接刀痕。
小孔 / 清角:小径加长柄刀,控制悬伸长度(悬伸越短,刚性越好)。
辅助要求
刀具上机前做刀具跳动检测,端面 / 径向跳动控制在 0.003mm 以内;定期换刀,避免刃口磨损造成公差偏移。
三、通用加工工艺原则(塑胶 + 铝件通用)
CNC精密加工加工顺序
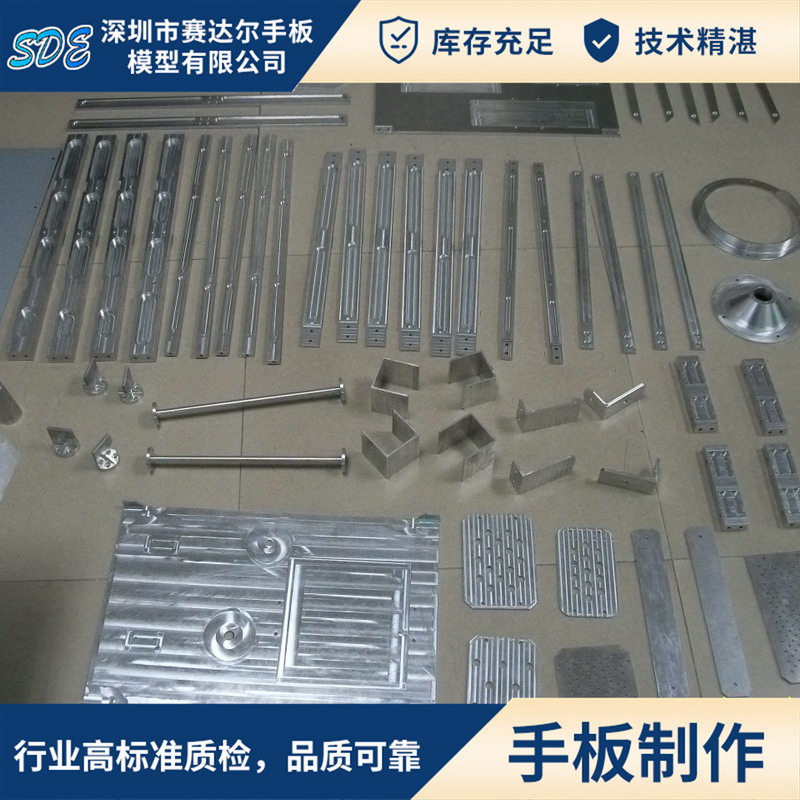
粗加工 → 松夹静置释放内应力(关键,防后续变形) → 半精加工 → 精加工。
粗加工预留余量:单边 0.2~0.3mm;半精留 0.05~0.1mm,最后一刀精铣到位。
刀路策略
精加工采用顺铣,表面光洁度高、刀具磨损小、尺寸稳定。
外观 / 配合面一刀走完整轮廓,减少接刀痕;复杂曲面用等高 + 环绕混合刀路。
深腔、窄槽分层切削,禁止满刀猛切。
分层切削
浅切多次,降低切削力、震动与温升,从源头控制变形。
公差分配
配合面、基准面优先加工;以同一基准完成所有尺寸加工,减少累计误差。