






同样是CNC加工,为什么有的厂家能稳定做到±0.02mm,有的连±0.1mm都飘?精度不是靠某台机床单点决定的,而是机床、夹具、刀具、材料、工艺、环境、操作七大维度共同作用的结果。这篇文章按维度逐一分析成因和改善对策,无论您是采购验收还是技术选型都用得上。
精密件的公差是全流程管控出来的,不是测出来的
一、机床本身(硬件基础,影响最大)
| 因素 | 典型问题 | 影响 | 改善对策 |
|---|---|---|---|
| 几何精度 | 主轴跳动、导轨直线度、三轴垂直度超差 | 尺寸偏移、面不平、批量不稳定 | 定期精度校准,高精密件用保养完好的加工中心 |
| 主轴性能 | 轴承磨损、高速抖动、热伸长 | 震纹、孔径公差跑偏 | 控制连续加工时长,定期维护 |
| 刚性与减震 | 床身刚性不足、共振、地脚松动 | 震刀、尺寸忽大忽小 | 锁紧调平地脚,远离震动源 |
| 传动误差 | 丝杠磨损、反向间隙过大 | 换向位置偏差、轮廓错位 | 参数补偿反向间隙,定期换丝杠 |
| 热变形 | 电机主轴切削热导致热胀冷缩 | 尺寸持续漂移 | 车间恒温20±2℃,粗精加工分开 |
其中热变形是精密加工的头号难题:长时间加工中机床部件持续受热伸长,尺寸越加工越偏。对策是恒温车间、粗精分开、中途停机降温。
二、工装夹具与装夹
定位基准不平、治具磨损、图纸基准与加工基准不统一,会放大累计误差——对策是统一设计、加工、检测基准,定期校验治具。夹持变形在铝件和塑胶件上最明显:夹紧力过大会让工件“加工时合格、松夹后回弹超差”,薄壁件要加辅助支撑,粗精加工之间松夹释放应力。多面加工尽量一次装夹完成,必须翻面时用精密定位销控制重复精度。
三、刀具系统
精加工必须用整体钨钢精铣刀(禁用白钢刀),上机前检测跳动,径向跳动应<0.003mm;刀具悬伸尽量短,深腔用加长硬质刀杆防震刀;建立刀具寿命台账,精加工限量使用、定时换刀——刀具磨损是“越加工尺寸越大”的常见元凶。
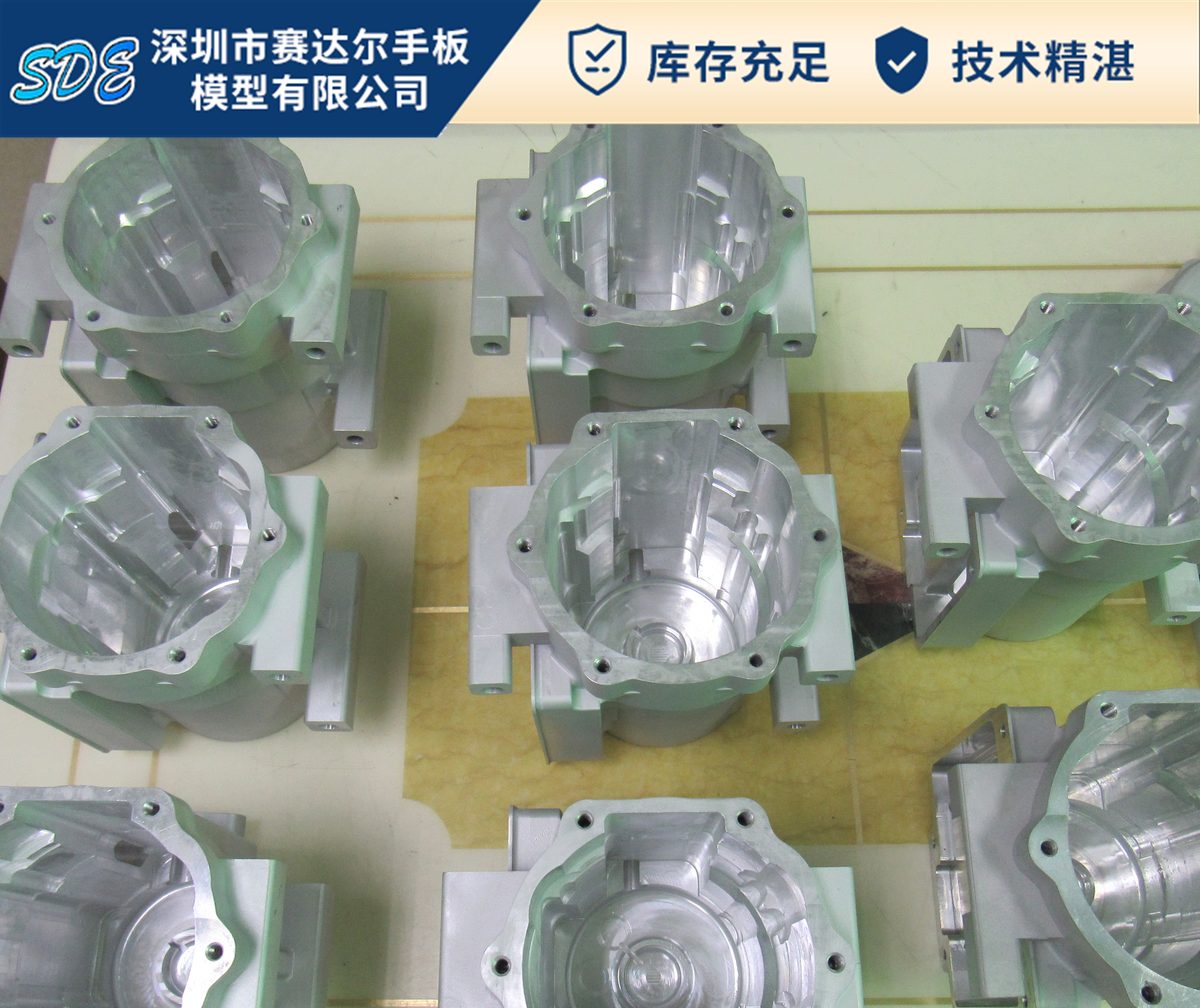
多面配合件的精度,一半靠装夹方案的合理性
四、工件材质与结构
| 因素 | 成因 | 对策 |
|---|---|---|
| 材料内应力 | 板材出厂内应力被切削打破,加工后缓慢变形 | 粗加工后静置2~4小时再精加工,大件做时效处理 |
| 热胀冷缩 | 铝、塑胶热膨胀系数大,切削升温尺寸虚大 | 充分冷却,精加工待降温后复测 |
| 结构缺陷 | 壁薄、厚薄悬殊、细长悬臂、尖角 | 设计阶段加厚加筋,尖角改小圆角 |
五、编程与工艺路径
粗精加工不分、切削参数激进、精加工余量留得不合理,都会把机床和材料的误差放大。精密件的典型做法:粗加工留0.2~0.5mm,静置释放应力后再精加工;关键尺寸单独安排光刀工序,精加工使用新刀。
六、环境与七、人为操作
车间温度波动直接引起机床和工件热胀冷缩,恒温20±2℃是精密加工的基本盘;测量环节同样怕温差——工件加工完立刻测量,读数可能偏差0.01mm以上。人为方面,装夹方式、对刀精度、参数输入和测量手法都依赖操作经验,精密件应有专人作业并留存首件检验记录。
常见问题 FAQ
Q:手板打样有必要做到±0.02mm吗?
A:看用途。装配验证类手板±0.05mm足够;齿轮配合、光学结构件等才需要±0.02mm级精度,精度越高成本越高,按需选择。
Q:为什么加工完的零件放几天尺寸变了?
A:大概率是材料内应力释放变形,铝板和塑胶板都常见。正规工厂会粗加工后静置再精加工来规避。