






很多客户拿到CNC手板报价单时,并不清楚从下单到收货中间发生了什么。这篇文章以深圳CNC加工厂的实际作业顺序为线索,把图纸评审、编程备料、成型加工、后处理、装配全检六个环节逐一拆开讲,同时给出每个环节的常规周期和验收标准,方便您在跟进手板项目时做到心中有数。
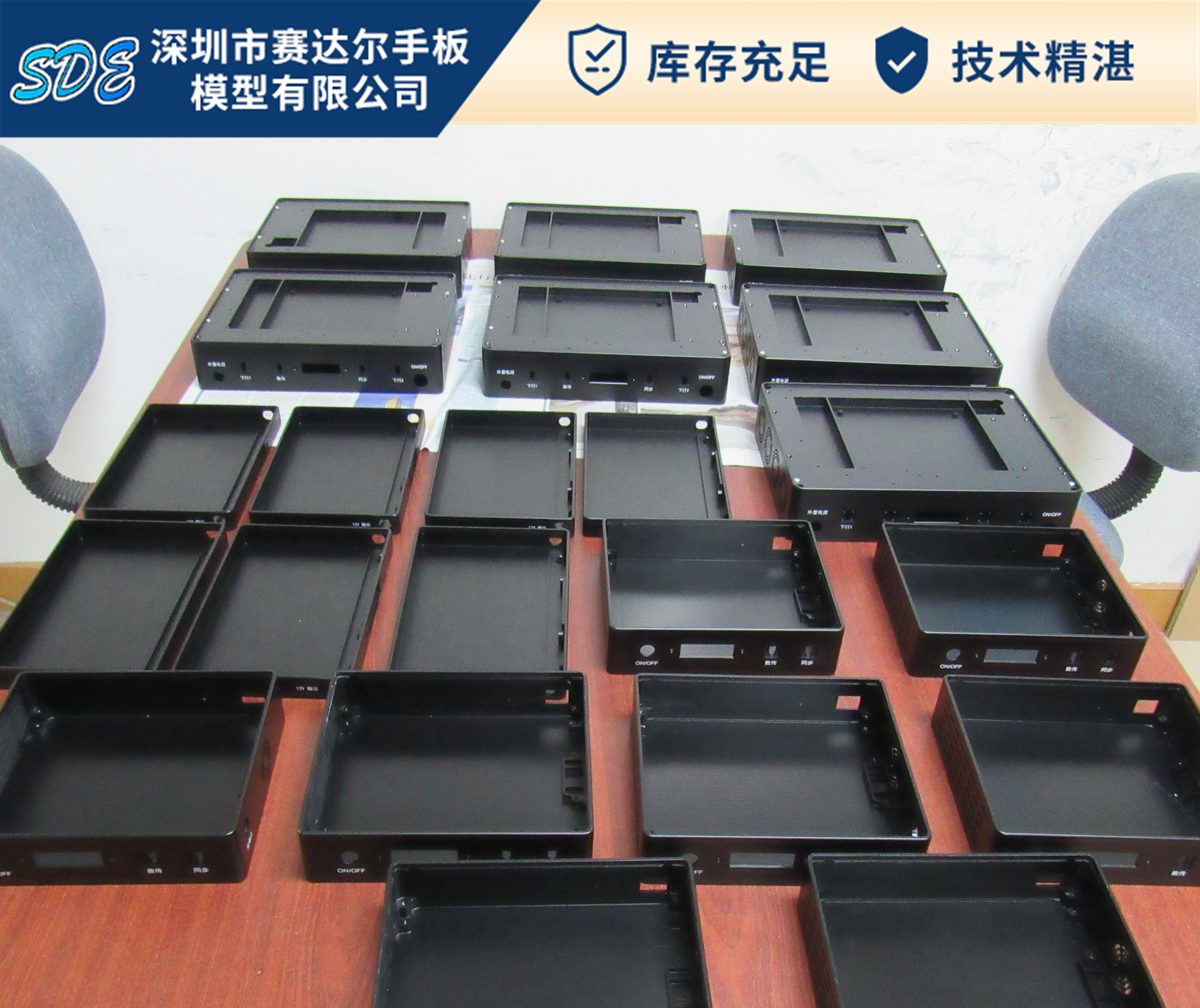
CNC加工下线的铝合金零件,尺寸精度可达±0.02~0.05mm
一、图纸评审与DFM分析(1~4小时)
客户一般提供 STEP / IGS 格式的 3D 图,厂家拿到后先做 DFM(可制造性)评审:核对壁厚、拔模角、圆角、倒扣和孔位,标注加工难点与风险。常见的风险点包括:壁厚低于1.2mm易变形、三轴机床无法加工的倒扣结构、尖角处易崩边等。评审通过后输出 DFM 报告、报价和交期,双方确认后再进入生产。
二、编程与备料(1~4小时)
编程工程师使用 UG、Mastercam 等软件编制刀路:复杂产品先拆件,再设定切削参数与刀具路径,必要时编制五轴联动程序。备料环节按图纸裁切塑胶板材/棒材或铝合金毛料,毛料单边预留 2~3mm 加工余量,保证精加工后尺寸到位。
三、CNC成型加工(1~3天,核心环节)
| 工序 | 内容 | 控制要点 |
|---|---|---|
| 粗加工 | 快速去除多余材料 | 单边留 0.2~0.5mm 精加工余量 |
| 精加工 | 切削至成品尺寸 | 整体尺寸精度 ±0.02~0.05mm |
| 辅助加工 | 钻孔、攻牙、铣槽、倒角、清角 | 孔位按图复检 |
| 翻面/转工位 | 完成多面结构 | 使用精密定位销,控制重复装夹误差 |
塑胶件加工全程用压缩空气吹屑降温,避免水冷导致材料吸水变形;铝合金件可使用切削液。脆性材料(亚克力、PC)最后单独精修边角,防止崩裂。
四、下线粗处理(2~4小时)
工件下线后先拆件、去除料头、飞边和毛刺,做初步修边。这一步看似简单,但直接影响后续打磨效率和外观品质。
五、后处理(0.5~1天)
按外观要求进行精细打磨、抛光,再进入喷漆、丝印、镭雕、电镀等外观工序。外壳类手板通常在无尘喷油房作业,按色板或潘通色号调色,首件确认后再批量喷涂。
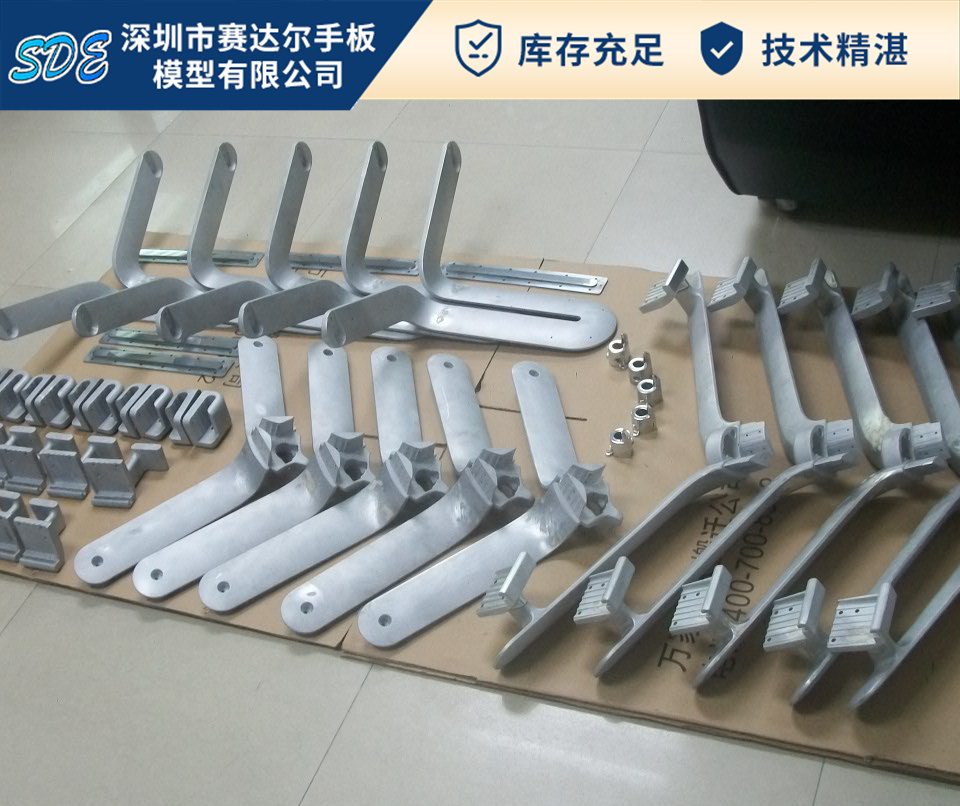
批量零件下线后逐件核对尺寸,再转入后处理
六、装配与全检(0.5天)
零件配对组装,做间隙检查和运动测试,关键尺寸用卡尺、千分尺复检,高精度要求件用三次元(CMM)测量。全部合格后包装出货:深圳同城1天,外地2~3天。
常见问题 FAQ
Q:CNC手板一般多久能出货?
A:常规1~5件的手板项目,CNC加工2~3天,加后处理和装配通常3~5天;急单可与厂家协商排产。
Q:CNC手板精度能到多少?
A:常规精度±0.05mm,精密件可做到±0.02mm,具体取决于结构和材料。