






摘要:本项目为客户办公设备类新品的激光打印机外壳验证阶段提供服务。我们采用 ABS 材料配合 CNC 精密加工完成整机结构件手板,再通过硅胶复模实现小批量复制,最终完成打磨、喷涂、丝印及整机组装验证,帮助客户在新品开模前完成外观与结构的双重确认。
一、项目背景与客户需求
客户研发的是一款桌面型激光打印机,外壳由多个结构件组成:上盖组件、进出纸部件、侧板与底座等。由于是全新设计,客户需要在开注塑模具之前拿到一批功能与外观都接近量产件的样品,用于装配验证、结构评估和市场展示。
客户对这批 ABS 手板提出了三个核心要求:一是尺寸精度要高,各部件之间的卡扣、螺丝柱必须能顺利装配;二是外观要接近量产效果,表面需要喷涂处理;三是除了首件外,还需要十余件同规格结构件用于整机测试。
二、为什么选择 ABS 材料
针对这个项目,我们推荐使用 ABS 材料,理由有三点:
- ● 强度与韧性均衡:ABS 抗冲击性能好,适合做打印机这类需要承受装配应力与跌落测试的结构件;
- ● 易加工、易后处理:ABS 非常适合 CNC 加工,切削性能稳定,加工后的表面经过打磨、原子灰处理即可达到喷涂标准;
- ● 可复模复制:首件 CNC 手板验证通过后,可以直接用 ABS 复模出小批量件,成本远低于临时开模。
三、CNC 加工与精度控制
结构件的加工难点在于薄壁与大曲面:打印机上盖的壁厚最薄处只有 1.2mm,且卡扣位置尺寸公差要求严格。我们采用三轴与四轴 CNC 联动加工,分粗加工、精加工两道工序,关键配合尺寸控制在 ±0.1mm 以内。
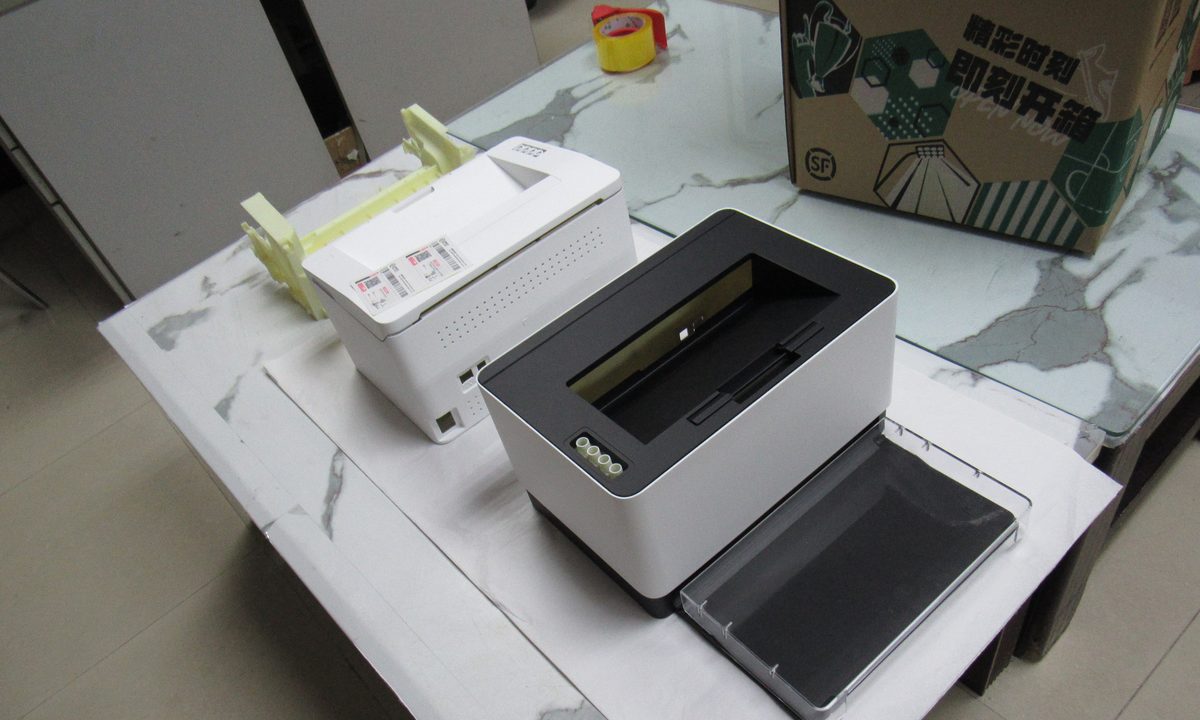
上图是完成喷涂后的整机外观效果。面板颜色为分体拼接设计,深色区域采用黑色哑光喷涂,机身主体为白色细砂纹,两种工艺在同批手板上分别处理,直观呈现量产后的外观效果。
四、全套结构拆解与装配验证
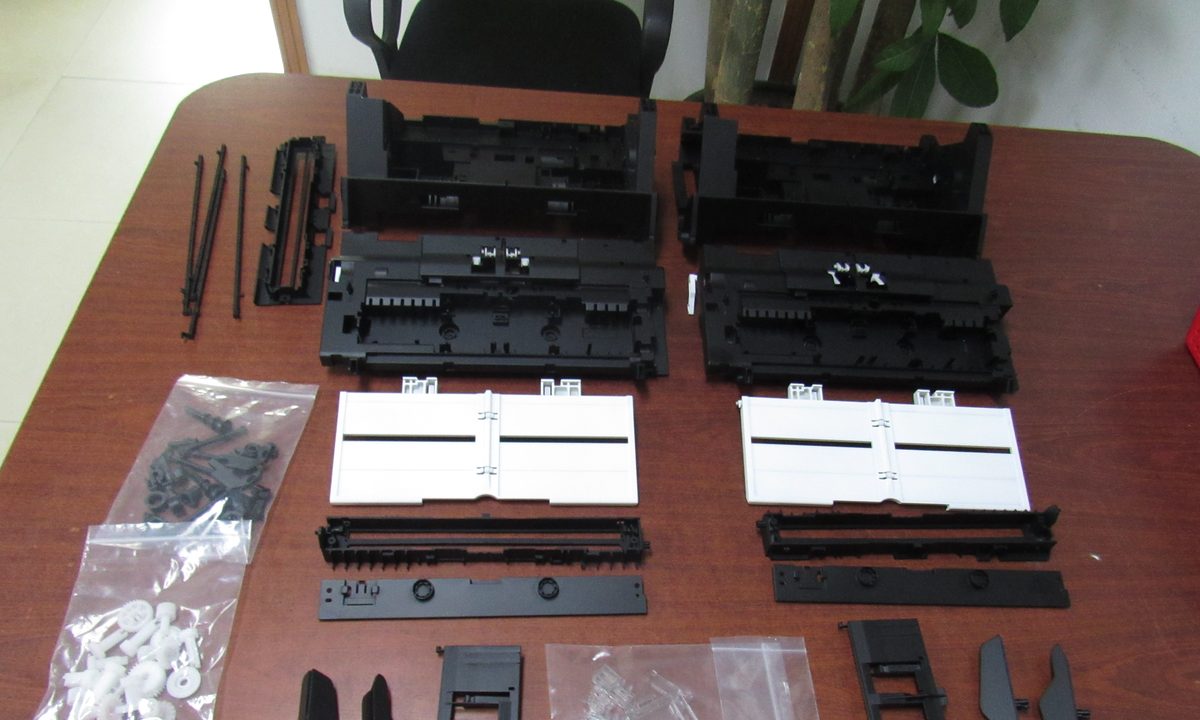
手板完成后,我们将整机外壳按装配关系拆解:黑色与白色两套外壳、进出纸机构、传动支架、齿轮组及紧固件全部对应到位。每一处卡扣和螺丝柱都在装配阶段逐一验证,发现干涉的位置由工程师现场测量并修配,确保客户拿到的手板可以直接进入整机测试。
五、小批量复制与交付
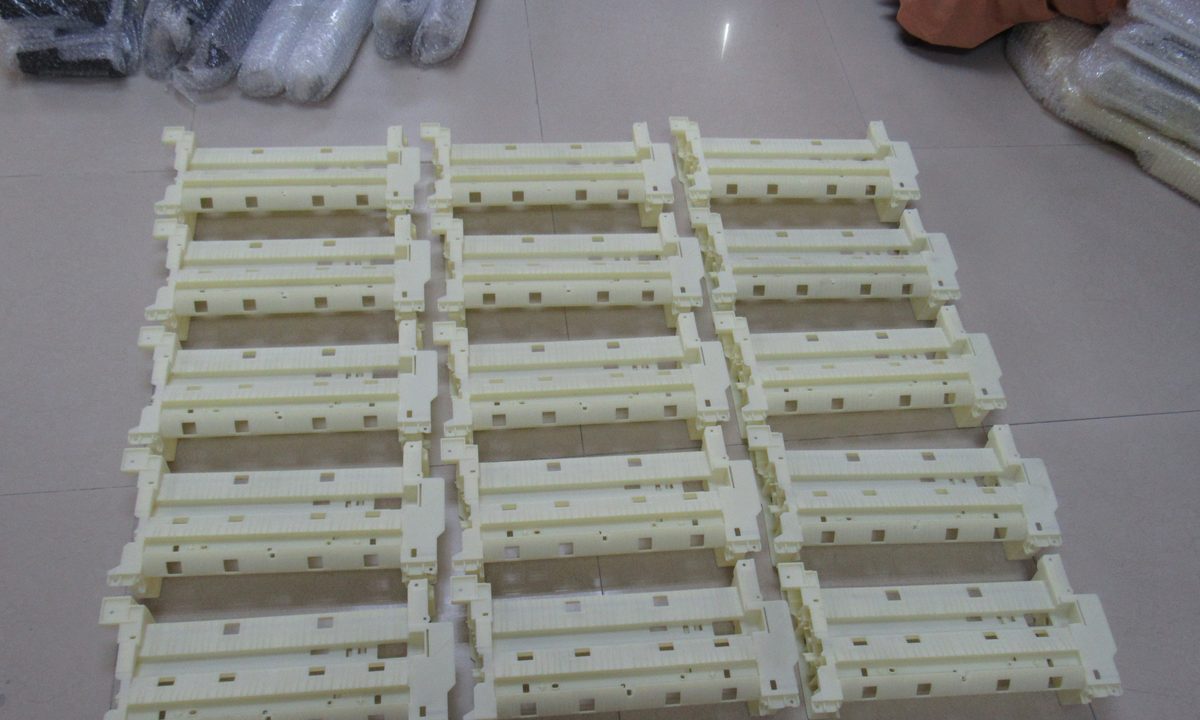
首件装配验证通过后,我们通过硅胶复模工艺为客户复制了一批同规格结构件(上图)。复模件的材质接近注塑 ABS,尺寸稳定性满足装配要求,交期比开模快 20 天以上,为客户后续的整机测试和市场展示争取了时间。
六、总结
这个案例完整呈现了塑胶手板加工从 CNC 首件、装配验证到复模小批量的全过程。对于办公设备、家电、医疗器械等新品研发,手板验证是开模前控制风险最有效的手段。