






一套手板图纸进入加工环节后,手板厂在进行工序排布时首先考虑的是这套件需要用几轴设备来完成。结构简单的板类与支架类件通常只需三轴,多面加工的腔体、异形曲面件则要安排四轴或五轴。两者并非按精度高低排序,差别集中在装夹次数与特征可达性上,装夹少一次,基准转换误差与辅助工时都会随之下降。深圳CNC手板加工的分工判断正是沿着这条线索展开的,下面按设备差异、装夹基准、成本对比与刀路取值四个环节说明。
一、三轴与五轴的设备差异与适用件型
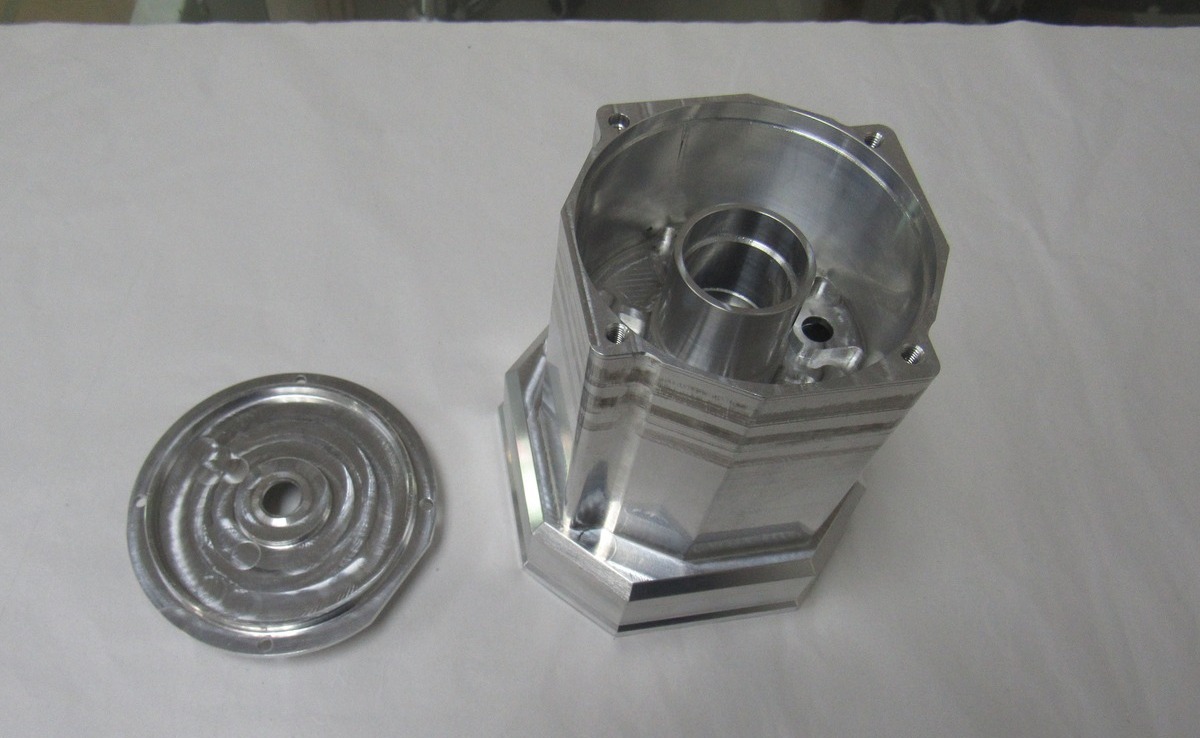
三轴设备的刀具只在 X、Y、Z 三个方向联动,可加工范围因此集中在件的顶面。面板、底板、垫块与简单外壳都属于这一类,件的侧面和倒扣特征要靠重新装夹补加工,装夹次数随之增加。五轴设备多了两个回转轴,工件一次装夹后刀具可以绕到大部分表面,深腔侧壁、异形曲面与螺旋特征不再依赖翻身。
件型归属可以直接按特征分布来判断,不必等排产阶段再定。腔体件的长宽厚比在 2:2:1 以上、侧壁带孔位或斜面时,五轴一次成型的优势明显;相比之下,三轴翻面加工会在分界面留下接刀痕,配合面还要人工对位。深圳手板厂在图纸评审阶段会先标注特征朝向,再决定派哪条设备线,这一步直接决定后续几道工序的安排。
二、工序拆分与装夹基准的取值
CNC手板加工的工序拆分围绕装夹次数展开,装夹越少,累积误差的来源越少。三轴件通常拆成正反两次装夹,复杂件拆到三次以上,每次翻身都要重建基准;基准面一般选面积最大的已加工平面,配合面留 0.3~0.5mm 精加工余量放到最后一道。五轴件的工序压缩为粗加工加一次精加工,基准全程不换,位置度由设备回转精度保证。
装夹环节有两个经验点值得提前确认。压板位置要避开配合面与外观面,压紧力作用在实体最厚处,薄壁件改用真空吸盘或内撑工装;翻面件的二维找正时间不可省,找正偏差控制在 0.02mm 以内,否则正反两面的孔位错位会在装配阶段集中暴露。
三、机时费、工装与交期的对比
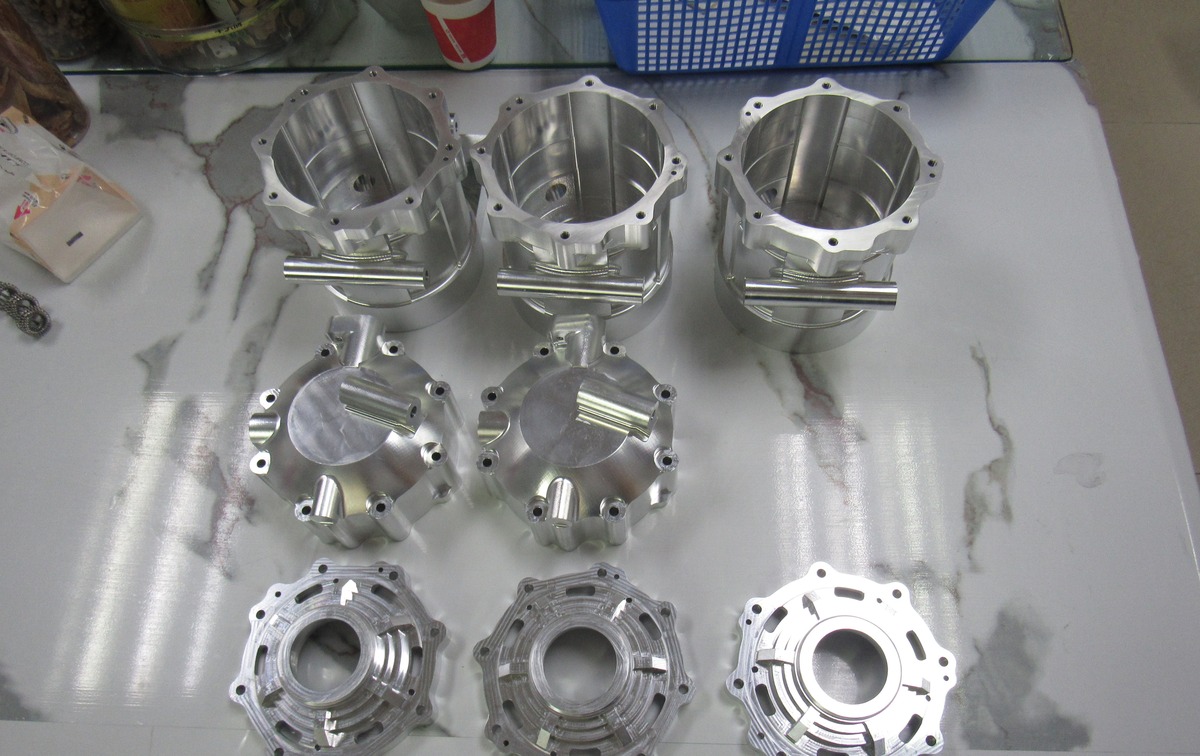
设备分工的最终落点是成本与交期,机时费只是其中一项。五轴的机时费高于三轴,却省掉了工装制作与多次装夹的辅助时间,件越复杂,两条路线的总成本差距越小;简单件上五轴反而增加支出。三条路线的典型取值见下表。
| 对比项 | 三轴 | 四轴 | 五轴 |
|---|---|---|---|
| 适用结构 | 顶面特征为主的板类、壳类 | 回转面、环绕孔系 | 多面腔体、异形曲面 |
| 典型装夹次数 | 2~3 次 | 1~2 次 | 1 次 |
| 位置精度来源 | 基准转换与找正 | 回转轴与找正 | 设备回转精度 |
| 机时费水平 | 基准 | 约为三轴的 1.2~1.5 倍 | 约为三轴的 1.5~2 倍 |
不过机时费只是账面数字。复杂件走三轴要补的翻身工装、找正时间与报废风险折算下来,总成本常常反超五轴,交期也会被多次装夹拉长。因此特征多、交期紧的手板直接排五轴,批量大、结构简单的件仍以三轴为主力,深圳手板厂会把五轴机时留给真正需要一次成型的件。
四、刀路规划与后处理的注意点
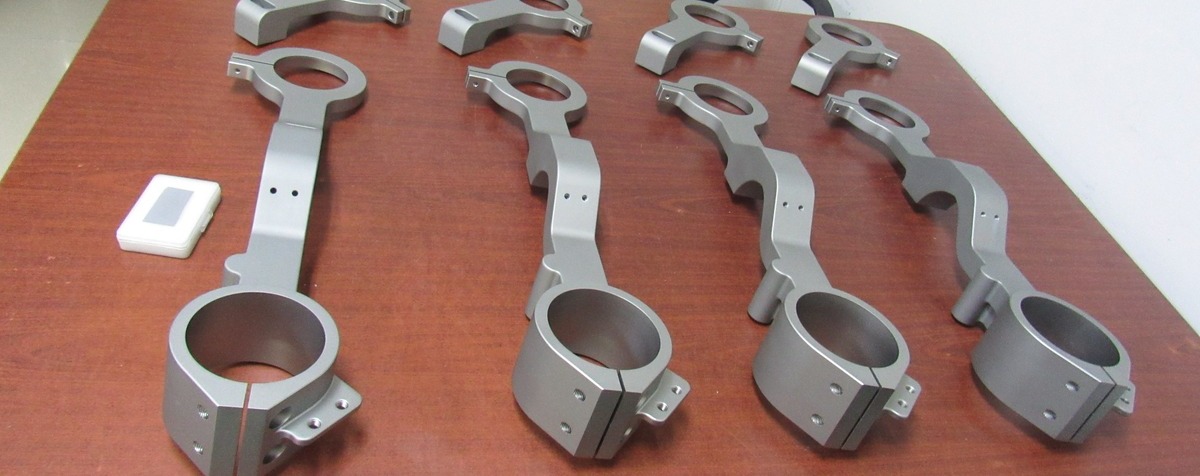
刀路规划决定了后处理的工作量,也影响深圳CNC手板加工件外观面的最终观感。内角清根受刀具半径限制,图纸上的内 R 小于刀具半径时加工不到位,通常按 R2~R3 的球刀规划清角;曲面区域用等高加平行两种刀路组合,行距按表面粗糙度要求取刀具直径的 5%~10%。
因此交图纸时要把关键内 R、配合面与外观面一并标注出来。外观面的刀纹方向要统一,后续喷涂与丝印才不会出现光泽差;配合面留下刀纹会改变实际贴合状态,最后一道精加工走小切深可以把平面度控制到 0.02mm 以内。
Q1:什么样的手板必须上五轴?
侧壁特征多、曲面连续、一次装夹无法完成的件需要上五轴,典型的是深腔壳体、叶轮类零件与带斜孔的结构件。把五轴当作精度卖点并不必要,三轴能够满足的件改用五轴只会增加支出。
Q2:五轴加工的手板一定更准吗?
不一定。五轴的优势在于减少装夹次数,对位置度有帮助;单面的尺寸精度仍取决于机床、刀具与工艺参数,三轴件做好找正同样可以稳定在 0.02mm 量级。