






手板加工完成的零件进入装配工位后,试装配暴露的问题基本集中在两类:位置干涉与配合间隙。干涉使零件装不到位,间隙使装配后松旷,两类问题的成因与处理路径不同。深圳赛达尔手板厂把试装配固定为骨架优先、间隙分级、修配回写三步,问题件当场定位成因,下文按这三步展开。
一、手板试装配先装骨架再装外观件
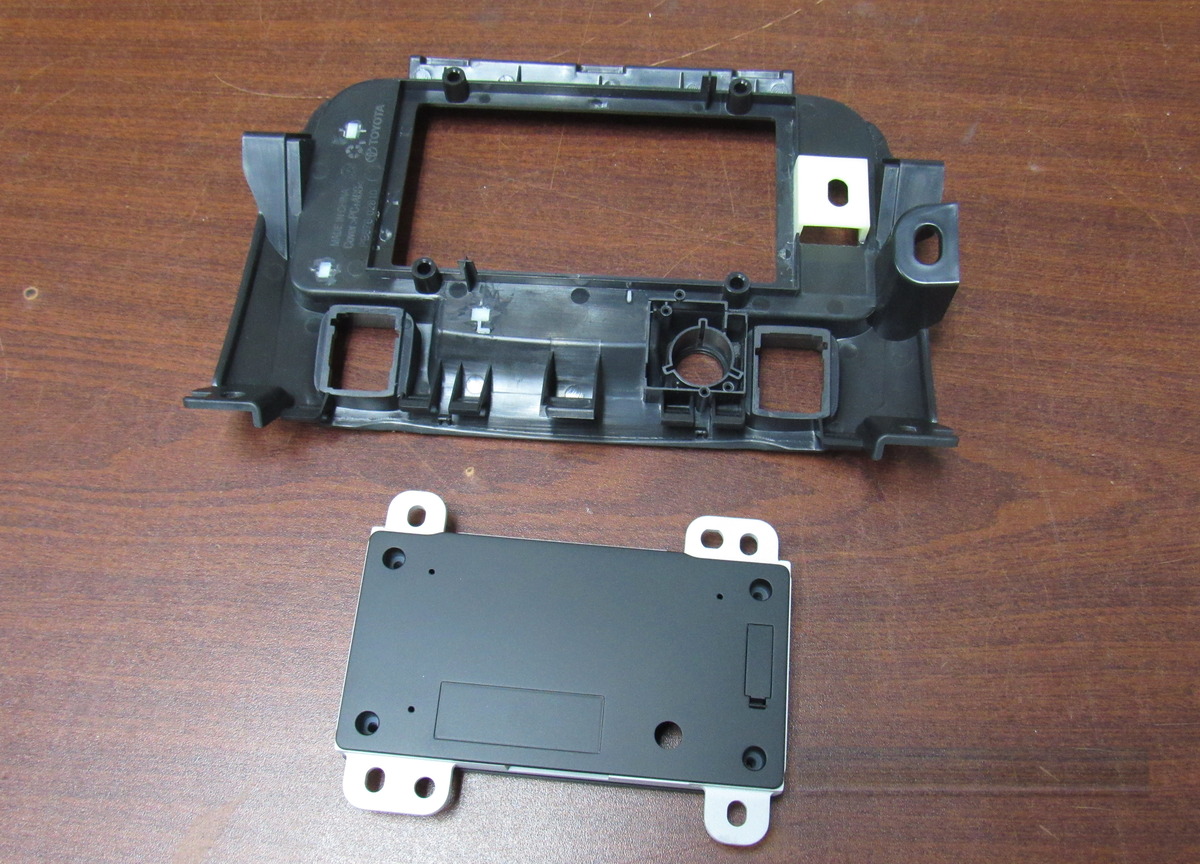
手板试装配的顺序决定问题定位的速度。先装底座、支架、安装板这类骨架件,确认孔位与平面基准;再装结构件,最后装外观件。装配工作台先清理干净,散件按图纸序号摆放,装错顺序造成的假干涉会浪费整段排查时间。骨架阶段的干涉多来自尺寸链累积,多件孔位各偏0.05mm,叠加到总装就可能差出0.2mm;外观阶段的干涉多来自变形与毛刺,薄壁件切削应力释放后翘曲,装配面就会顶住。按顺序装配,问题在哪一层出现就能定位到哪一张图纸,避免把结构问题误判成外观件问题。
二、手板试装配的间隙按功能分级控制
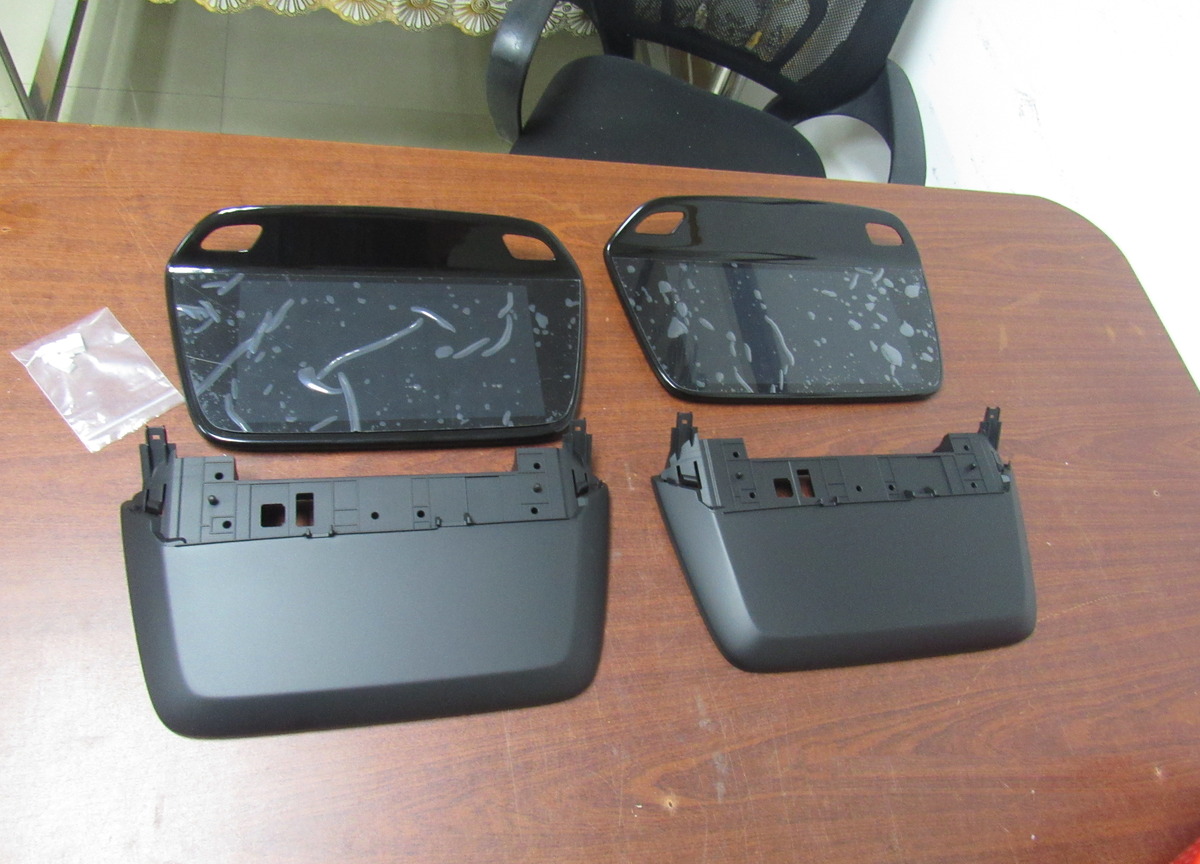
手板试装配的间隙不是越小越好,要按功能分级。卡扣配合的间隙取0.1~0.15mm,插入有阻力、拔出有保持力;滑动配合的间隙取0.2~0.3mm,保证推拉顺畅不卡滞;外观件之间的面差控制在0.1mm以内,段差用塞尺检查,实测值写进记录单,作为外观件验收的依据。间隙不均时先查基准:外观件以骨架的安装面为基准测量四周间隙,四点差异超过0.15mm,问题通常出在骨架而不是外观件,此时修外观件只会越修越偏。
三、手板试装配的修配要回写图档
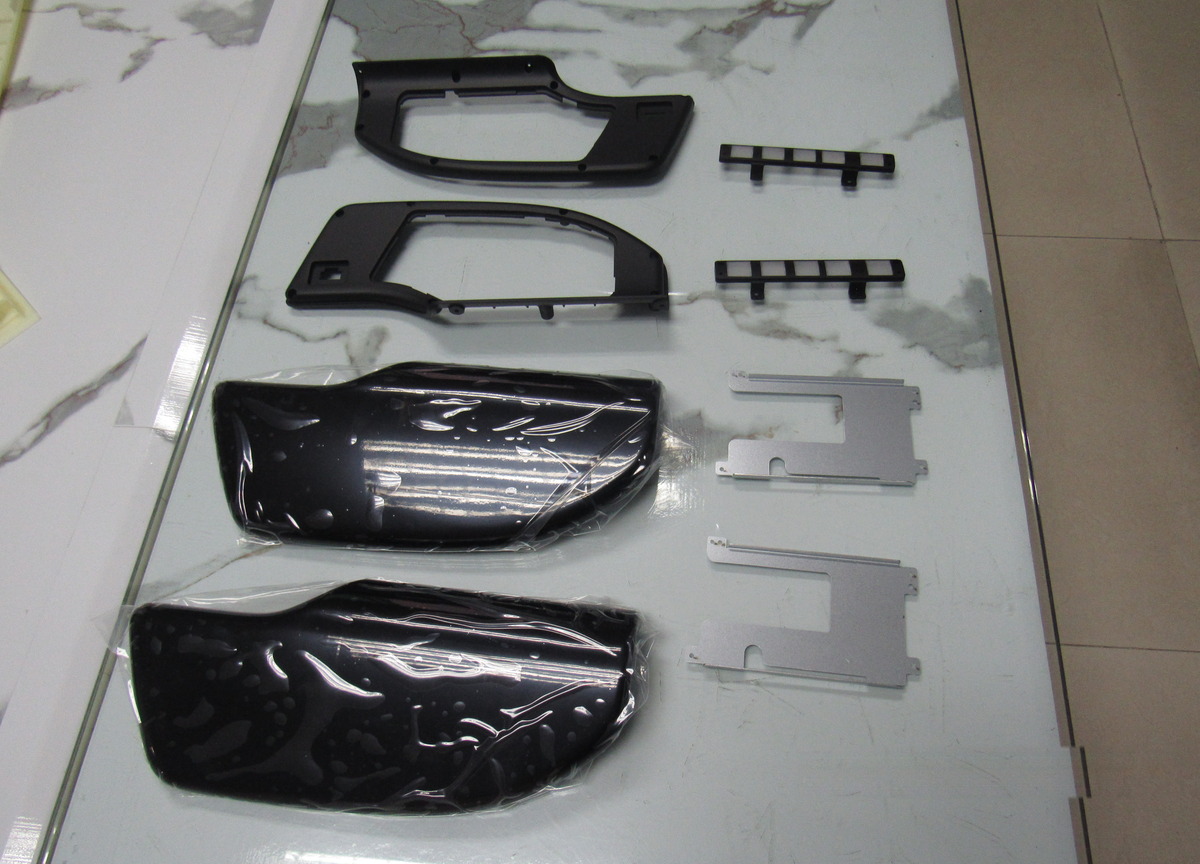
手板试装配的修配动作要同步记录,这是与经验式修配最大的区别。每个干涉位的修配量、修配位置与修配后的装配结果写入装配记录单,干涉量超过0.3mm的部位不停留在钳修,直接回写图档出工程更改。修配记录同步反馈给设计方,注塑模具开模前就能把手板阶段暴露的干涉点消化掉;记录单按件编号归档,同一项目二次返厂时直接调取上一轮的干涉点清单。按这套流程走完,试装配的结论既指导当前这轮手板修改,也为下一轮复制提供依据。
Q1:试装配发现干涉,直接修配还是改图?
干涉量0.3mm以内且不在外观面的,钳修解决;超过0.3mm或涉及配合基准的,回写图档走工程更改,否则下一轮手板会重复同一个问题。
Q2:间隙不均怎么定位原因?
以骨架安装面为基准,在外观件四周取四点测间隙:四点同步偏大是外观件整体尺寸问题,对角差异是变形,单点偏大优先查毛刺与局部修配残留。
深圳手板厂赛达尔把手板试装配的记录单随出货报告一起交付,干涉点、修配量与间隙实测值逐项在列。设计方拿着这份记录复核图档,下一轮打样或开模的依据就落在实测数据上。