






手板打样接到图纸后的第一件事,是按零件外形归入工艺路线:板类与壳体以平面、孔位为主,交给加工中心铣削;轴、套、盘、旋钮、圆盖这类以回转面为主体的零件交给车床完成,这一类就是CNC手板车削件。两类零件的质量关键点并不相同,车削件看的是旋转基准,装夹基准一旦选错,单段尺寸做得再准,同轴度也会超差。深圳手板厂赛达尔因此把回转体零件单独编组排产,按路线分工、装夹控制、表面质量与材料特性四个环节评审图纸,下文按这个顺序说明打样要点。
一、CNC手板车削件先按回转特征占比决定工艺路线
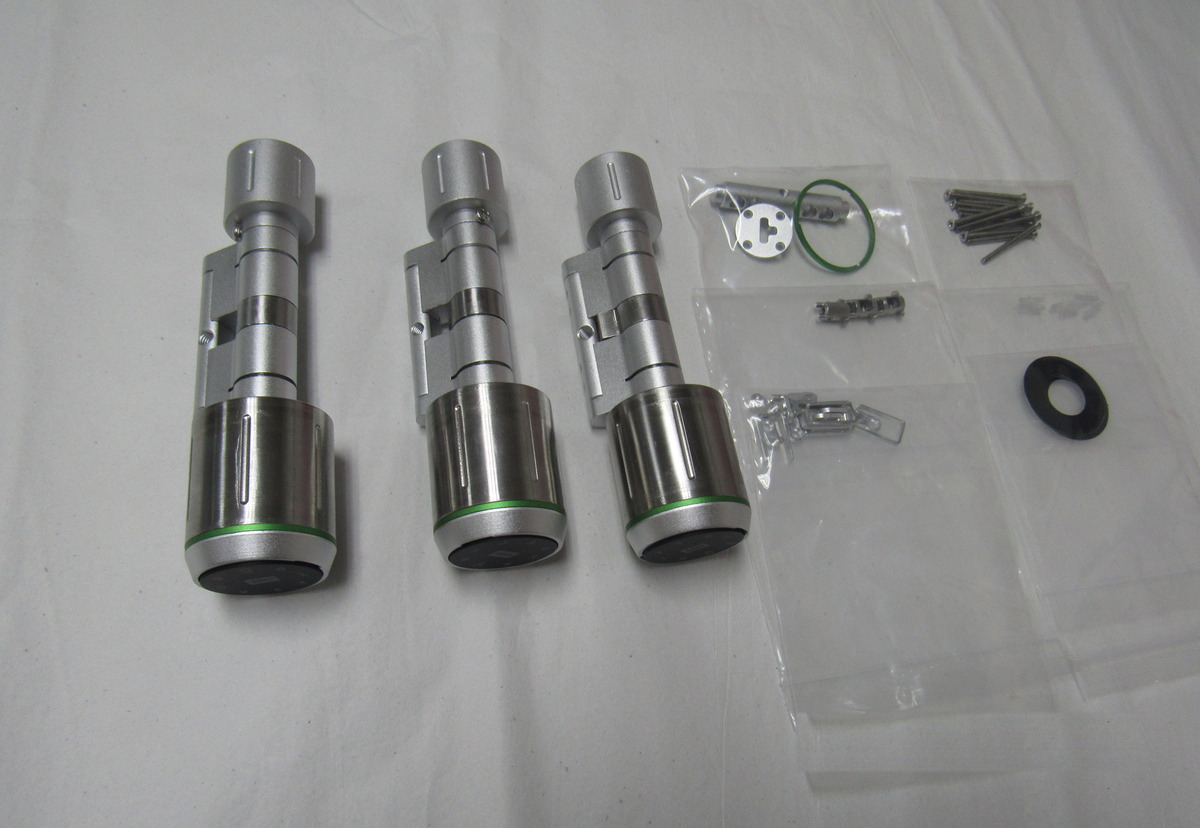
CNC手板车削件能不能一次装夹做完,取决于回转特征之外还挂着多少非回转特征。纯回转的轴、套、盘只涉及内外圆、端面、切槽、螺纹与滚花,车床一次装夹全部到位;带扁位、十字孔或端面分度槽的件需要铣削参与,车铣复合机床仍能一次装夹完成,车床与加工中心分开排产时才要二次装夹找正。正因如此,评审阶段要把扁位相对轴线的角度公差放宽到±0.5°,或者约定由钳修配,避免为收紧一个角度公差增加整轮找正工序。
二、CNC手板车削件的同轴度由装夹基准决定
CNC手板车削件的精度水平先看装夹,再看刀路,同轴度几乎完全由装夹方式决定。三爪卡盘用普通硬爪夹粗坯,径向跳动在0.05mm左右;软爪装上后按夹持直径车一刀再夹件,跳动收到0.02~0.03mm;同轴度要求更高的细长轴改用两顶尖加鸡心夹,基准统一到两端中心孔,装夹变形也最小。不过多数打样件躲不开掉头接刀,正确做法是先精车一段基准外圆,掉头后用软爪抱住基准面加工另一端,把接刀台阶控制在0.02mm以内;薄壁套类改用芯轴或涨套涨紧,夹紧力沿圆周均匀分布,件才不会被夹成椭圆。
三、CNC手板车削件的外观面与螺纹在车削工段一次成型
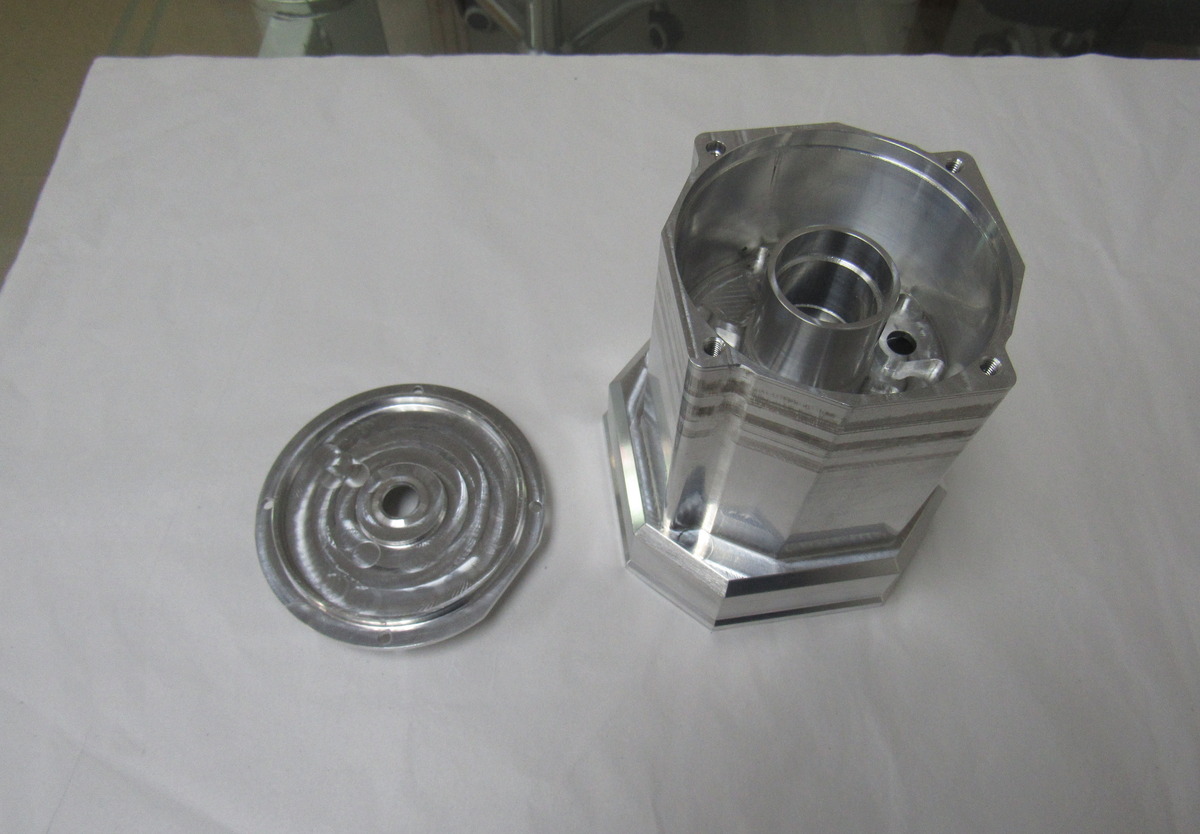
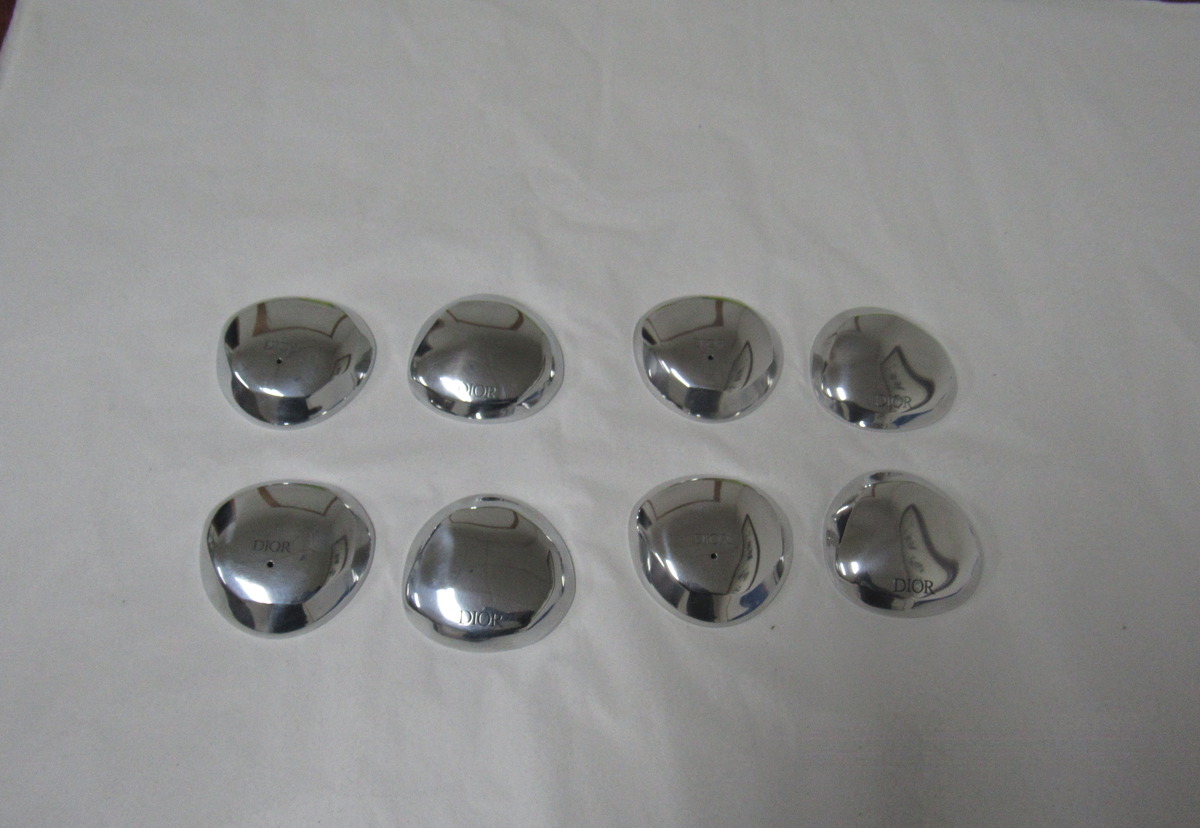
CNC手板车削件的外观质量优势在于走刀纹方向一致,外观面可以直接利用。精车进给量取0.05~0.08mm/r,铝件表面粗糙度能到Ra0.8~1.6,圆盖类抛光件先车到镜面级,省掉单独的抛光工序;相比之下,铣削面要靠后续打磨追平,工序反而更长。螺纹也在这一工段解决,打样阶段优先车削或单齿铣削,M2以上的牙型轮廓完整,板牙套丝只留给不重要的连接位置;车螺纹前按1.5~2倍螺距留退刀槽,滚花件注意滚花压力会把细长轴顶弯,这类件先滚花后校直,再精车两端定位面。
四、CNC手板车削件按材料调整车削参数
CNC手板车削件对材料的敏感度比铣削件更高,同一把刀换一种材料,切削表现差别很大。常用的几种材料按车削表现整理如下,图纸评审时先按材料预判风险。
| 材料 | 车削表现 | 打样注意点 |
|---|---|---|
| 6061 铝 | 切削性能好,精车可达 Ra0.8~1.6 | 阳极氧化前保留基准面 |
| 303/304 不锈钢 | 303 易切削,304 黏刀倾向明显 | 转速降低约三成,选涂层刀具 |
| POM | 尺寸稳定,切削轻快 | 用恒线速切削,防发热膨胀 |
| 尼龙 | 柔韧,让刀明显 | 进给取小、刀具保持锋利,薄壁件减小夹紧力 |
| 亚克力 | 透明件车削易崩边 | 取大正前角,抛光面留 0.1mm 余量 |
Q1:带扁位和十字孔的回转体手板能一次装夹做完吗?
取决于设备配置。车铣复合机床可以在一次装夹里完成车削与铣削特征;车床与加工中心分开排产时需要二次装夹找正,扁位相对轴线的角度公差建议放宽到±0.5°,或在评审阶段约定由钳工修配。
Q2:车削件的尺寸精度能做到什么水平?
常规车削的直径公差在±0.02mm左右,软爪或两顶尖装夹时间轴度可以控制在0.02~0.03mm;要求更高的位置需要增加磨削工序或订做专用芯轴,这类需求要在图纸评审时提出,排产后再补充会重新装夹基准,周期与基准一致性都会受影响。
深圳手板厂赛达尔对CNC手板车削件的评审落在回转特征比例、装夹次数与材料三项上,二次找正与增加磨削的可能在排产前写进交期评估。回转体零件确认路线后即可开机,比事后因同轴度超差返工省下整整一个回合的周期。