






深圳赛达尔手板厂把一份打样订单从图档到出货拆成编程加工、成型复制、后处理、检测四个环节,每个环节由专门的设备与人员负责。设备与环节是否匹配,直接决定手板的精度、周期与外观稳定性。客户比对外发打样方案时,可以按下面的工段顺序核对设备配置的能力覆盖,比单看加工精度更能判断交付的可靠性。
一、CNC加工工段按零件结构分配三轴与多轴机床
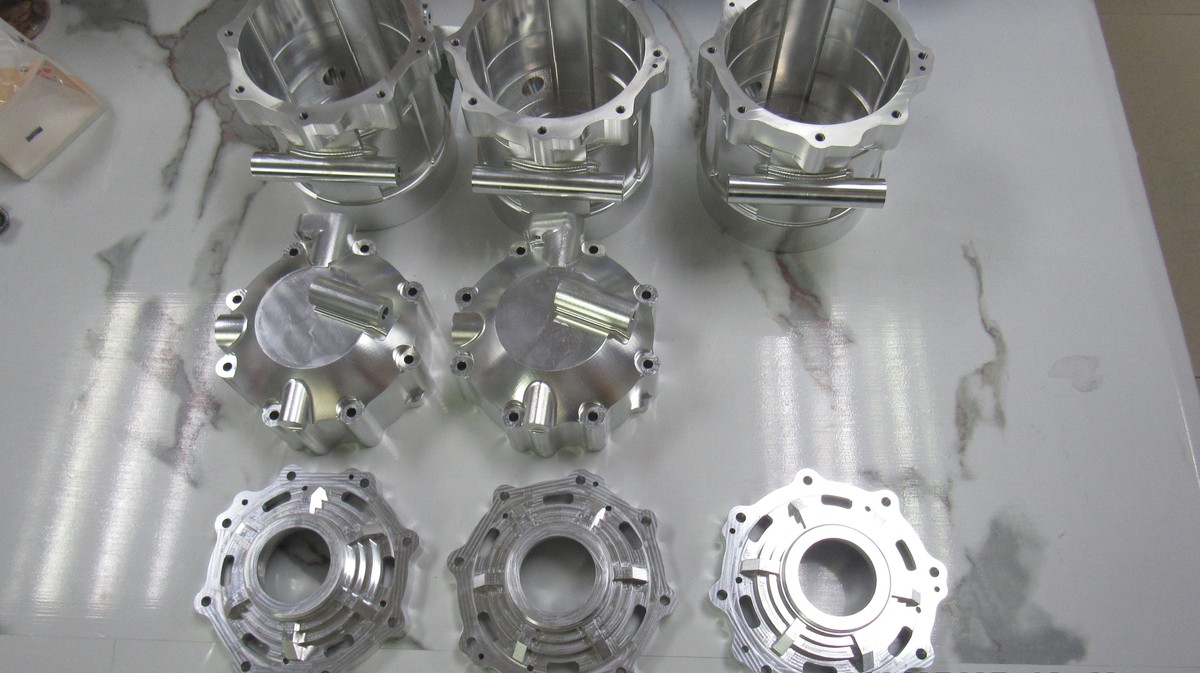
CNC 加工是手板厂设备投入最重的工段,塑胶与金属件的精加工都在这里完成。板类与单面壳体交给三轴机床就能加工到位,多面结构的支架与外壳则安排到四轴或五轴机床,一次装夹完成多个面,减少二次装夹带来的基准误差。装夹方式按零件形状选择,规则的块料用虎钳,薄板件用真空吸盘,异形件先做工装板再压紧。粗加工先去除大部分余量,精加工预留 0.1~0.2mm 余量一次走刀到位,外观面在编程时把接刀痕安排到非视觉面上。CNC 手板加工完成后的件直接转入去毛刺与尺寸自检,确认关键配合尺寸后再流入下一工段。
| 工段 | 主要设备 | 承担工序 | 打样注意点 |
|---|---|---|---|
| CNC 加工 | 三轴、四轴加工中心 | 铣削、钻孔、攻牙 | 精铣余量留 0.1~0.2mm |
| 3D 打印 | SLA 光固化设备 | 复杂结构件快速成型 | 层厚 0.05~0.1mm,避空面加支撑 |
| 硅胶复模 | 真空复模机 | 10~30 件小批量复制 | 模具寿命 15~20 件,控制分模线位置 |
| 表面处理 | 喷房、烘箱、丝印台 | 喷涂、丝印、移印 | 膜厚 15~25μm,按色板对色 |
| 检测 | 三坐标、二次元影像仪 | 尺寸验收与装配核验 | 首件全尺寸,批量抽检关键尺寸 |
二、3D打印与复模工段承接复杂件和小批量复制
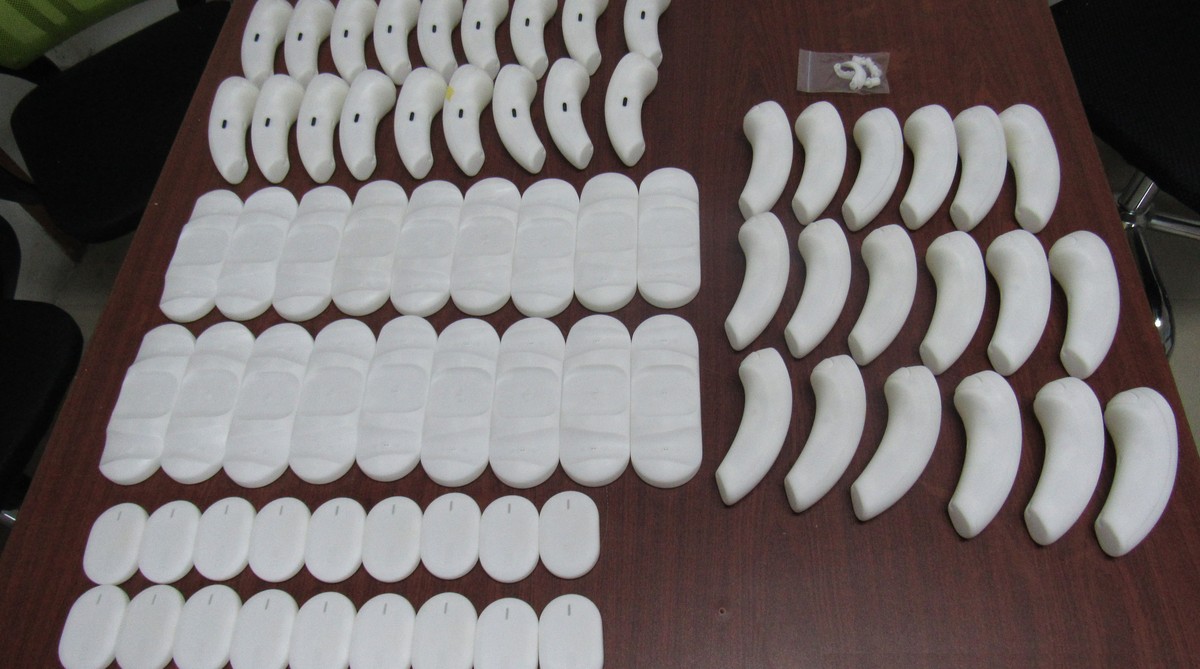
3D 打印工段承接的是装夹困难或内腔复杂的件,与 CNC 加工形成互补。SLA 光固化设备用液态树脂逐层固化成型,层厚取 0.05~0.1mm,打印完成后经清洗与紫外后固化即可交付装配检查,尺寸精度能控制在每 100mm ±0.1mm 的量级。打印件的强度低于同材料的 CNC 件,因此多用于外观验证、装配干涉检查与展示样机。需要 10~30 件小批量时,硅胶复模更经济,母模做好后翻制硅胶模,在真空环境里灌注树脂,一套模具可复制 15~20 件,颜色通过色浆或后期喷漆实现。复模件的分模线位置在开模前就要与客户确认,避免留在外观面上。
三、后处理与检测工段决定外观和尺寸的最终状态
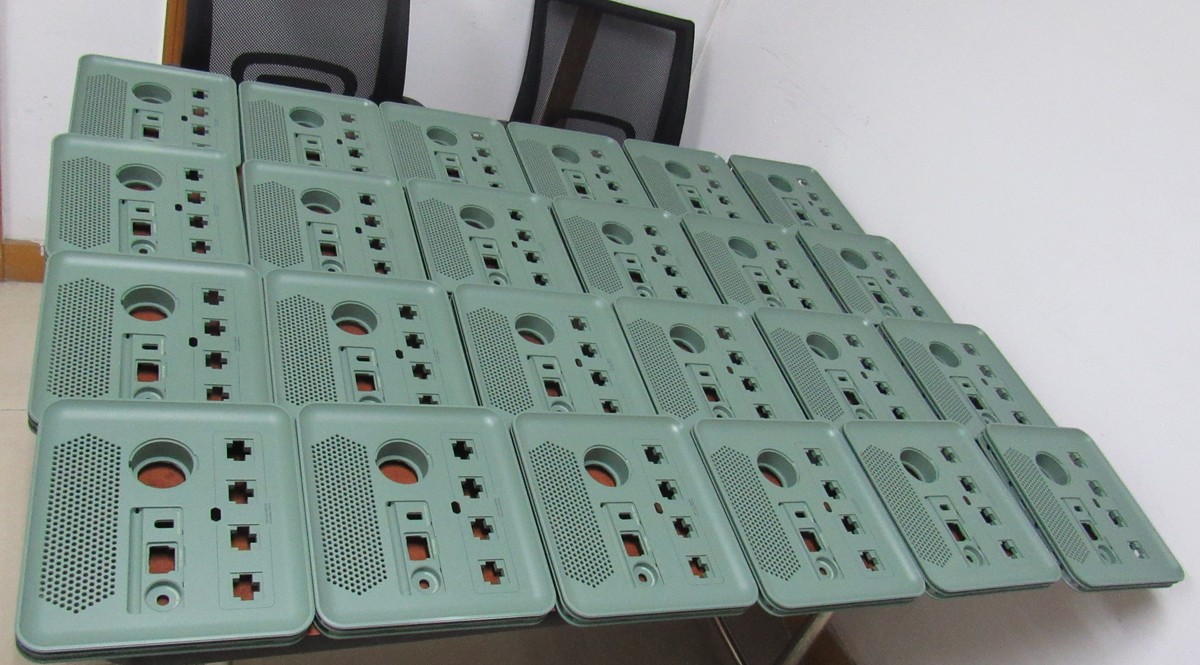
后处理工段决定手板的最终外观,检测工段决定尺寸结论能否写进出货报告。喷涂在喷房内完成,膜厚控制在 15~25μm,喷涂后按材料与漆系在烘箱内保温固化;字符标识用丝印或移印,金属件上的图形也可用镭雕。装配前先把外观面分级确认,再按装配顺序试装,卡扣与螺柱位置逐一核对。检测环节用三坐标测量仪测关键配合尺寸,孔位与轮廓用二次元影像仪测量,首件做全尺寸记录,批量件抽检关键尺寸。深圳赛达尔手板厂在每个工段交接时都留检测记录,问题在哪一环出现可以直接追溯到设备与工序参数。
四、手板打样设备相关的常见问题
Q1:打样时可以指定用哪类设备加工吗?
可以提出倾向,例如外观件优先 CNC 加工、内腔复杂的件用 3D 打印验证。工厂会结合结构、材料与数量给出建议,最终以能同时满足外观与尺寸要求的方案为准。
Q2:设备配置对打样周期的影响有多大?
同批件若能一次装夹完成,可以省去翻面装夹与重复找正,加工环节通常能压缩一到两天;表面处理设备的排班情况也会影响喷涂与丝印环节的等候时间,下单时说明交期可以让工厂提前排产。
手板打样是设备、工艺与流转顺序共同作用的结果。深圳赛达尔手板厂把工段分工固化在排产流程里,客户按工段核对设备能力后提交图档,打样过程中的每一步都有对应的记录可以查证,同一套数据确认后可直接转入小批量阶段。