






智能门锁手板的打样难点不在造型,而在配合。滑盖要在面板上顺畅推拉,前后面板要与底板对位锁紧,把手要带动方条回转复位,这三处配合只要有一处超差,装出来的锁就会出现滑盖卡滞或把手回弹无力。深圳赛达尔手板厂在接手智能门锁手板打样时,通常先把三处配合的公差分配到对应零件上,再安排加工与装配,这样才能确保不会把问题遗留到后续的试装阶段。其中滑盖与面板的配合最难,下面从拆件开始说明。
一、智能门锁手板拆件要顺着滑盖与产品分缝走
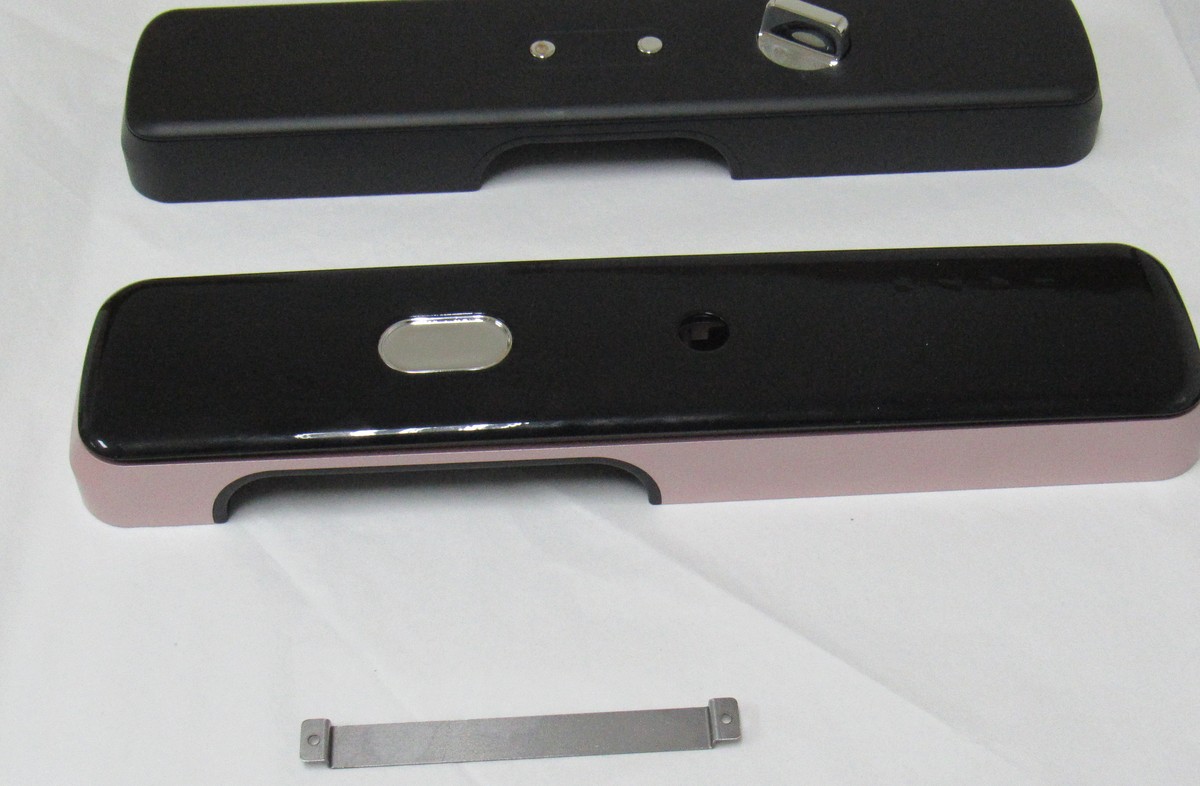
智能门锁手板外壳通常由前壳、后壳、滑盖和底板四部分组成,在拆件时须沿产品自身的分缝下刀,才能确保外观面的连续。由于智能门锁的滑盖是独立运动的件,所以打样时必须单独拆出并与面板配作。滑盖两侧导向筋与面板导槽的配合取单边间隙 0.1~0.15mm,小于 0.05mm 容易卡滞,大于 0.3mm 推拉时会出现晃动,这两个界限是门锁滑盖最先要保住的尺寸。滑盖行程由限位筋决定,门锁手板打样阶段一般做到全开,便于验证按键与锁芯的可达性。锁体、方条等五金件按成品件采购,打样重点验证壳体与五金之间的配合。
| 零件 | 常用材料 | 加工工艺 | 打样注意点 |
|---|---|---|---|
| 前后面板 | ABS、PC、6061 铝 | CNC+喷涂/阳极氧化 | 止口单边间隙 0.05~0.1mm |
| 滑盖 | ABS、PC | CNC+喷涂 | 导向单边间隙 0.1~0.15mm |
| 底板 | SPCC 钢板、铝板 | CNC 或激光下料+折弯 | 孔位与面板合配后再紧固 |
| 把手 | 6061 铝、锌合金、PA+GF | CNC+氧化/喷涂/电镀 | 方孔间隙 0.1~0.2mm |
| 锁座圈 | 6061 铝、锌合金 | CNC+氧化/电镀 | 与把手同批加工防色差 |
二、智能门锁手板的面板与底板配合靠止口加螺柱
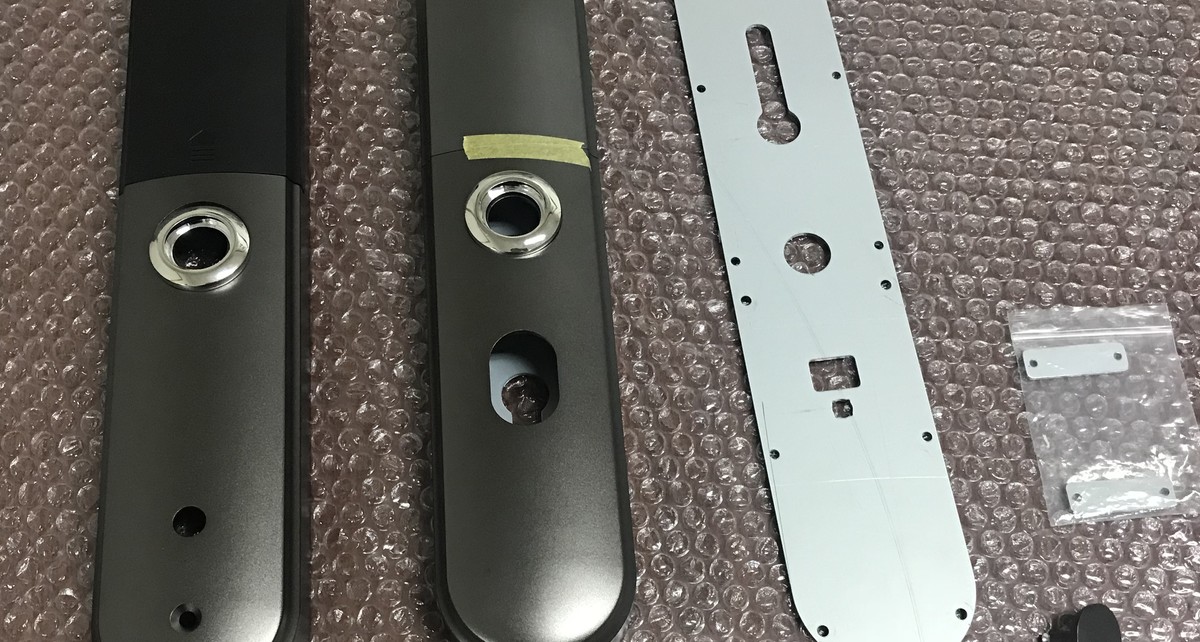
智能门锁手板的面板与底板之间先由止口定位、再由螺柱紧固,顺序不能反。门锁的止口深度取 1.5~2mm、单边间隙 0.05~0.1mm,既能定位又不干涉胶层;螺柱配 M3 自攻螺钉或压铆螺母,布置在面板四周与锁孔周围,间距 80~120mm,首颗螺钉距边 15~20mm。塑胶面板壁厚取 2~2.5mm,铝合金面板取 1.5~2mm,过薄的壁在螺柱位置容易顶白或滑牙。门锁底板常用 SPCC 钢板或铝板,孔位在下料前要与面板数模核对一遍,正式紧固前先干装试配,确认无干涉后再打胶收尾。
三、门锁手板把手与锁座的取材和表面工艺
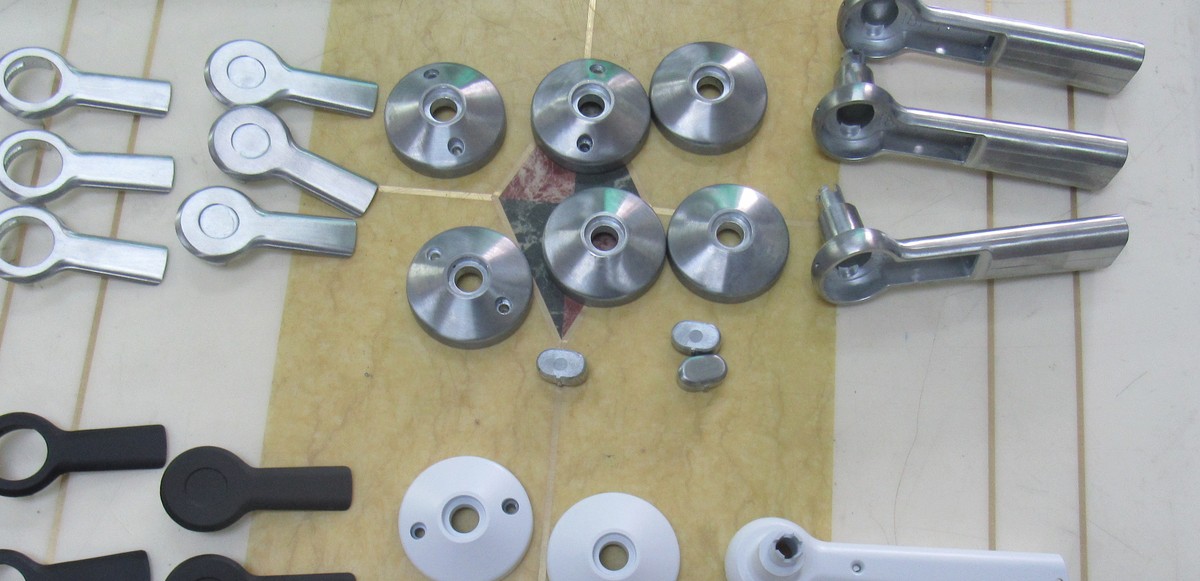
智能门锁手板的把手负责传递扭矩,8×8mm 方孔与方条的配合取间隙 0.1~0.2mm,间隙过小装不到位,过大则回转时出现旷量。铝合金 6061 把手氧化或喷涂后手感稳定,锌合金把手可做电镀与仿金效果,尼龙加玻纤把手用于成本受限的方案;仿金电镀件在打样阶段先做小样确认色号,再上其余件,避免整批色差。门锁的锁座圈与把手建议同批装夹、同批表面处理,避免两只件出现色差。滑盖面板上的字符用丝印或镭雕,滑盖内表面要留出指纹头的避空位,这几处细节在编程前就要核对。
四、智能门锁手板打样的常见问题
Q1:智能门锁手板打样要提供哪些资料?
3D 图档用于加工,滑盖行程、把手回弹、锁体安装位等装配关系与颜色、光泽、字符工艺等表面要求需单独说明;只有 2D 图时先补 3D 建模,再排产加工。
Q2:智能门锁手板的滑盖推拉发涩怎么处理?
先测导向间隙,不足 0.1mm 的导槽配作修大;导槽面去毛刺后涂少量润滑脂;高光喷漆面出现粘连时,在导槽区改喷亚光或贴低摩擦胶带。
门锁手板的价值在于把滑动、固定、转动三处配合一次验证到位。深圳赛达尔手板厂在智能门锁手板打样阶段就把公差分配与试装记录归档,外观与手感确认后,同一套数据可以直接转入小批量复制。