






大件手板能否一次成型,取决于外形尺寸与机床可用行程的比值。深圳赛达尔手板厂处理两米级机壳与机柜面板时,先在图纸阶段算这个比值,再决定整件上大机床还是拆件分段。其中整件路线的时间主要花在吊装与找正上,拆件路线容易多出接缝与累积误差,一旦方向判断错了在后道程序基本很难补回来。因此大件手板的难点常常出现在前端判断上。下面我们将从行程折算、拆件面、拼接定位与变形控制对该难点进行拆解。
一、机床行程要先折算成可加工尺寸
大件手板参数表上的行程是刀尖能到达的范围,能做的零件还要扣掉装夹占位。以 800×500×300mm 三轴加工中心为例,台面放真空吸盘占去 50~80mm 高度,Z 向留抬刀空间再让 30~50mm,四周为压板让步单边约 30mm,折算后的单件尺寸约为标称行程的 85%。五轴另受转台直径限制,回转直径常比行程更早成为瓶颈。判断能否整件做,看外形尺寸是否落在折算值内。四类设备的折算结果见表 1。
| 设备类型 | 标称范围(示例) | 折算后单件尺寸 | 适合的件 |
|---|---|---|---|
| 三轴加工中心 | 800×500×300mm | 约 680×420×240mm | 中小型机壳、面板、支架 |
| 五轴加工中心 | 转台 φ500、行程 600×600×500mm | φ450 以内、高 400mm | 带斜孔与曲面的壳体 |
| 龙门加工中心 | 2000×1200×600mm | 约 1700×1000×520mm | 机柜、仪器外罩、大面板 |
| 大幅面光固化设备 | 600×600×400mm | 约 540×540×380mm | 造型验证件、大曲面外观件 |
折算值外的件并非做不了,只是要换路线。两米以上的单件常超过 15kg,翻转与找正需两人配合,接下来的问题是接缝落在哪里。
二、拆件面要落在产品自身的分缝上
大件手板拆件的第一原则是把接缝放在产品自身的分缝处,接缝与造型线重合,外观面才能连续。反过来,接缝落在曲面过渡区或大平面中央,打磨喷漆后仍会显出一条界线。拆件的块数要克制,每增加一块就多一道接缝和一次累积误差。拆件位置要在图纸阶段定下来,应力释放后再切,切缝会随回弹变形。
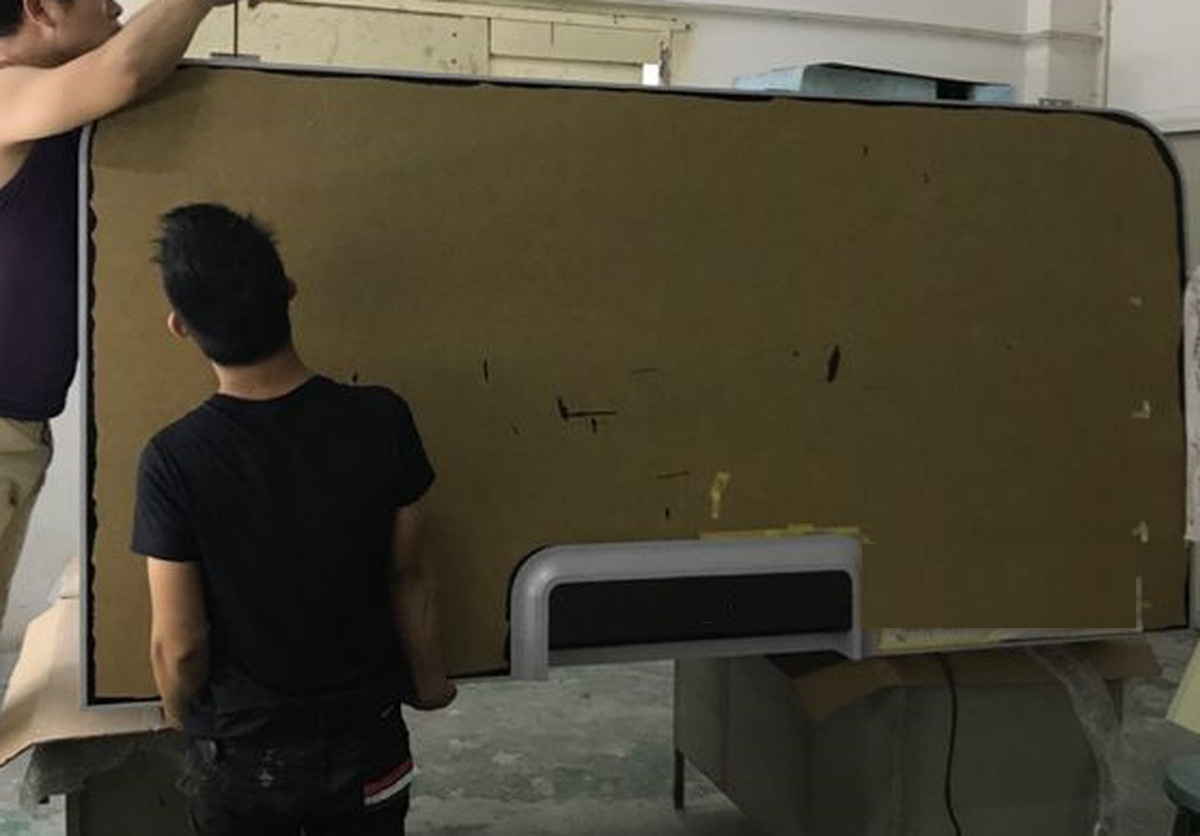
图中面板长度超过两米,超出常规三轴机的折算行程,属必须拆件的尺寸。这类件在合装前要先试装,确认销孔与止口的实际配合。
三、拼接的相对位置由止口和销钉决定
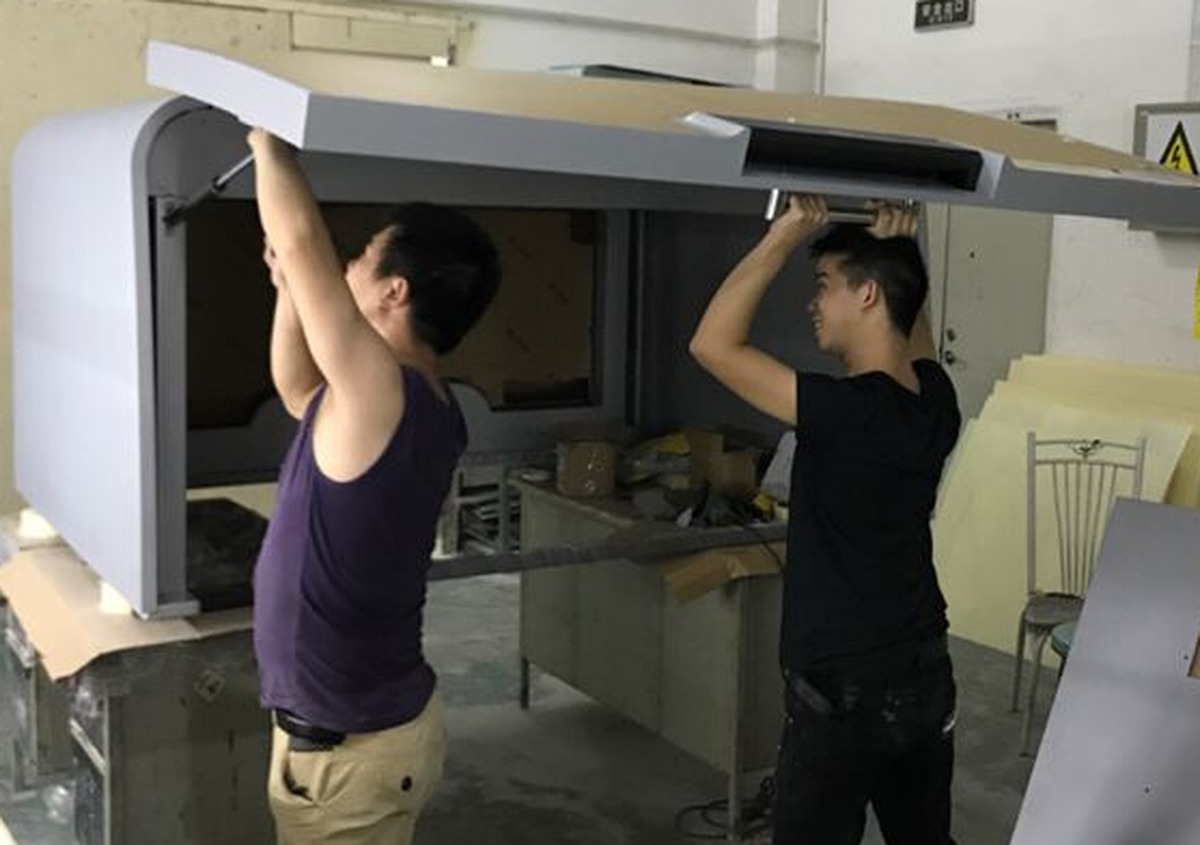
两块件的相对位置靠止口和销钉定位,打磨只负责收尾。止口深度取 1.5~2mm,单边间隙 0.05~0.1mm,既能定位又能容纳胶层;销钉用 φ4~φ6 两支对角布置,销孔在合装前铰配;紧固用 M4~M6 沉头螺钉,间距 100~120mm,首末螺钉距边 15~20mm。胶接选环氧 AB 胶,胶层 0.1~0.2mm,剪切强度按 15~20MPa 估算。作业顺序是试装定销位、打磨接缝、涂胶紧固、补腻子、水磨、喷漆,错位量控制在 0.1mm 以内。
四、薄壁大件的变形要按三个来源分别控制
大件手板的变形有三个来源,都与工艺顺序有关。第一是材料内应力,ABS 板与轧制铝板都带残余应力,开料后放置 24 小时再精加工,粗加工留 0.5~1mm 余量。第二是装夹应力,压板少、单点夹紧力大,松开后件会回弹,薄壁件宜用真空吸盘多点支撑,夹紧力分两三次加到工作值。第三是切削热,大平面连续铣削的局部温升使材料膨胀,分层切削、每刀 0.5~1mm、对称走刀可分散热量。壁厚小于 2mm、面积超过 0.5㎡ 的蒙皮件,背面留宽 3~5mm、间距 150~200mm 的工艺筋。
五、下单前要确认的四项信息
大件手板加工的工艺路线在核算之前就已确定,客户侧给出的信息决定路线能不能算准。下单前需要固定的四项见表 2。
| 确认项 | 需要给出的内容 | 缺失后的后果 |
|---|---|---|
| 外形尺寸与重量 | 长宽高、单件重量、最薄壁厚 | 无法判断是否拆件与吊装方式 |
| 分缝位置 | 外观件附分缝图,结构件标出可拼接区 | 接缝可能落在正面,需重做 |
| 装配基准 | 配合面、基准孔、公差给在哪一侧 | 拼接后装不进整机 |
| 运输与进场通道 | 门宽、电梯尺寸、搬运路线 | 件做完进不了场 |
四项之中,分缝位置最容易被忽略。等打样完成才发现接缝落在正面,改方案就要重做,因此这一项要在开料之前确认。运输通道同样要提前核对,两米以上的件通常过不了常规货梯,需在打样阶段就安排吊装与进场路线。
六、大件手板加工中的常见问题
Q1:大件能不能不拆件、一次加工完成?
取决于外形尺寸与折算行程的比值。落在折算值内的可以整件做,超出 15% 以上通常要拆件或换龙门设备;需要整件时,把外形尺寸、重量与分缝位置一并交给厂里判断。
Q2:拼接后的接缝看得出来吗?
与分缝位置和表面处理方式有关。喷漆件、喷粉件在接缝处补腻子后可以做到不可见;透明件与阳极氧化本色件的接缝无法遮盖,拆件面须放到背面或结构槽内。
大件的工艺判断集中在前端,尺寸、分缝与装配基准定下来,后面的加工与合装才有稳定口径。深圳赛达尔手板厂处理这类件时先出拆件图与拼装方案,再接分段加工与合装,接缝与变形控制写在同一张工艺卡上。