






SLA 打印的成品率在开机前就大体决定了。3D打印手板做坏重来,原因集中在四类:支撑痕打在外观面、层纹在曲面过于明显、细长件中部翘曲、装上去就脆断。其中前三类靠摆放和参数就能规避,最后一类多半与材料状态和后固化有关。为了更好地降低3D打印手板缺陷率,深圳赛达尔手板厂通常会把这几项检查放在打印前完成。下文我们将按来源判定、支撑布置、层厚取舍、应力与材料四节依次对3D打印手板工艺中常见的缺陷成因与规避方法进行讲解。
一、规避缺陷要先分清来源再定对策
3D打印手板四类缺陷的成因不同,规避手段也完全不同。支撑痕是支撑与零件接触留下的压痕,位置通常由摆放决定;层纹由逐层堆积产生,粗细由层厚决定;翘曲来自树脂固化收缩的应力,集中在细长件与大平面上;脆断则多半是后固化不足或树脂吸湿导致强度没到设计值。其中前三类属工艺安排问题,打印前调整即可避免;第四类要从树脂保存和固化流程入手。四类来源的对照见表 1。
| 缺陷类型 | 主要来源 | 高发位置 | 规避方向 |
|---|---|---|---|
| 支撑痕 | 支撑接触点压痕 | 悬垂面、底部横梁 | 把支撑让到非外观面,打磨后喷漆 |
| 层纹 | 逐层堆积的台阶 | 大曲面、斜面 | 外观面用 0.05mm 层厚,事后轻度打磨 |
| 翘曲 | 固化收缩应力 | 细长件、大平面中部 | 控制长厚比,摆放方向顺着平台受力 |
| 脆断 | 后固化不足或树脂吸湿 | 薄壁柱位、卡扣 | 足时后固化,树脂密封避光存放 |
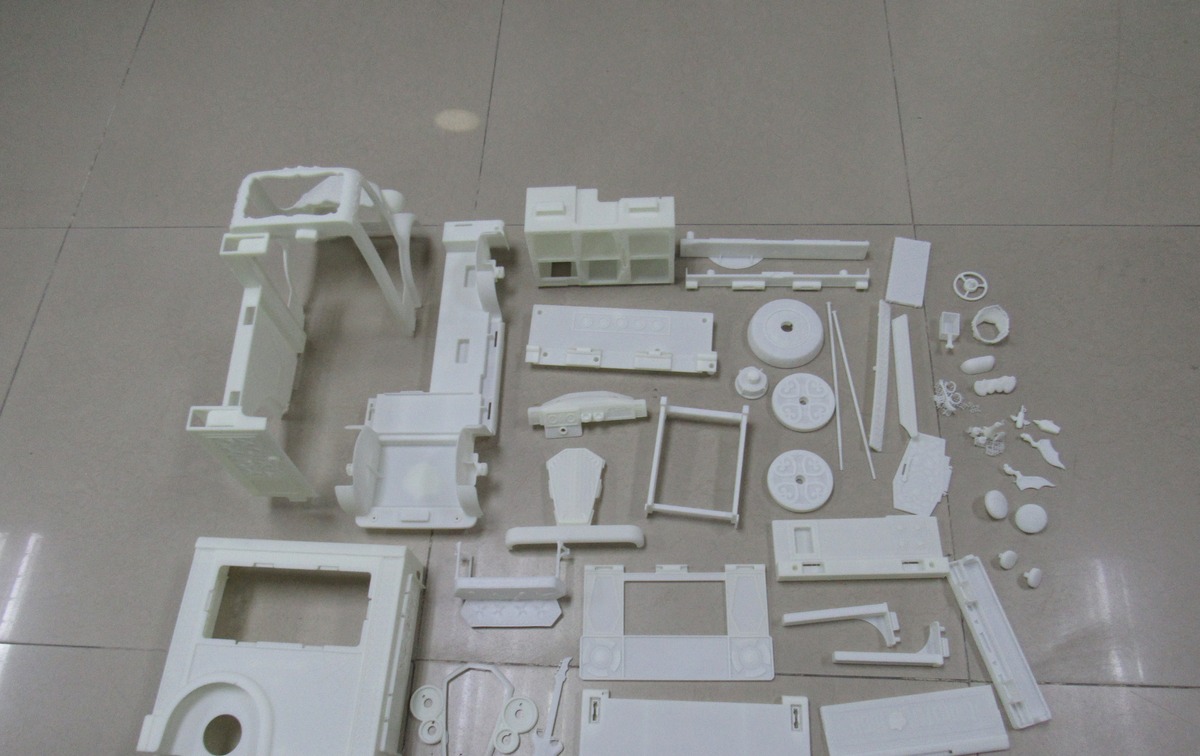
上图整套结构件的零件各不相同,对应的打印参数也不同。因此逐件确认摆放角度,比用同一组参数批量打印更可靠。接下来先说占比最大的支撑痕。
二、支撑布置要将位置选在没人看的地方
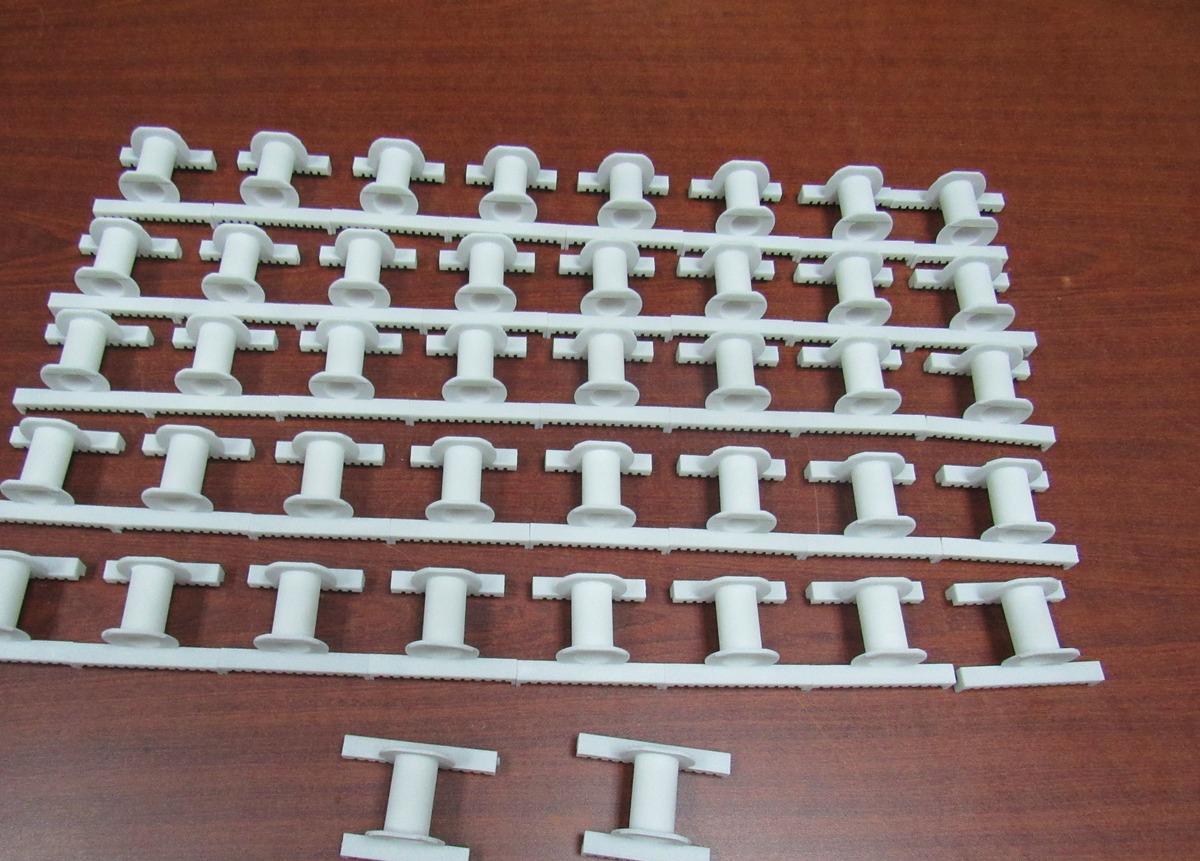
支撑接触点本身一定会留下痕迹,专业的手板厂通常会把痕迹安排到非外观面以减少支撑接触点对产品外观的影响。做法分两步:先让切片软件自动加支撑,再把外观面上的支撑逐个挪到内腔、底面或后期要机加的基准面上。接触点直径建议取 0.3~0.5mm:小于 0.2mm 时支撑容易在固化中脱落,超过 0.5mm 则压痕过深、打磨量翻倍。悬垂面与打印平台的夹角控制在 45 度以上时,所需支撑数量明显减少。批量件的支撑布置要统一,例如图中 T 形件的支撑全部压在底面横梁上,打磨痕迹集中在同一条线,验收口径一致。
支撑挪干净之后,第二个显眼的缺陷是曲面上的层纹。层纹的粗细由层厚决定,这是参数取舍问题。
三、层厚取舍要在外观面与结构面之间分开设值
层厚越大,打印越快,曲面上的台阶感也越明显。SLA 常用层厚在 0.05~0.1mm 之间:外观曲面取 0.05mm,台阶感接近消失,轻度打磨即可喷漆;结构面与配合面取 0.1mm,尺寸稳定性反而更好。不过层厚减半意味着扫描层数翻倍、打印时间约增一倍,整套拆件按同一层厚并不划算。反过来,只有外观壳件需要细层厚,内部支架按 0.1mm 打印即可压缩交期。轻微层纹在 1200 目砂纸湿磨后即可消除,深于 0.05mm 的台阶需要刮灰,已属返工。
层纹影响的是外观,翘曲影响的是装配,后者代价更高,也是细长件最常见的报废原因。
四、翘曲与脆断要从应力控制和材料状态入手
翘曲的本质是固化收缩应力把细长件从中部拉弯。长厚比超过 40:1 的悬臂式摆放几乎必然变形,规避方法有两个:一是沿长度方向平铺并两端加支撑,让收缩应力沿横梁释放;二是把长件拆成两段、用定位销胶接,拆件位置选在非受力面。图中的细长支架件即按平铺方向打印,中部下沉量控制在 0.1mm 以内。相比之下,脆断的根源在材料状态:树脂吸湿后固化收缩不均,薄壁柱位与卡扣会先断;后固化时间不足 20 分钟的件,强度只有设计值的七成左右。树脂桶要密封避光存放,雨季开桶前先观察是否浑浊分层,UV 后固化按 20~30 分钟执行,薄壁件再延长 10 分钟。
五、3D打印手板缺陷的常见问题
Q1:3D打印手板的支撑痕能完全消除吗?
支撑接触点本身会留下痕迹,做不到零痕迹。位置选在非外观面,配合打磨与喷漆后基本不可见;外观要求苛刻的透明件与大曲面件,建议改走 CNC 或复模路线。
Q2:收到的手板局部发脆易断,是什么原因?
多数是后固化时间不足或树脂吸湿。可先复晒 20 分钟观察韧性是否恢复;仍发脆则说明树脂状态已变,需更换树脂重新打印,卡扣与薄壁柱位在打印前应预留 0.3mm 以上配合间隙。