






深圳赛达尔手板厂按用途通常把手板分成外观手板和功能手板两条路线。其中,外观手板多用于造型评审与市场展示,重点在造型比例、分缝位置、颜色与表面质感;功能手板则用于装配验证,检验配合间隙、运动行程和装拆顺序。两条路线投入方向不同,下单前先明确要验证什么,费用才不会落在验证不到的地方。下面按验证内容、工艺路线与材料取舍三部分展开。
一、验证目标:两类手板各自要验证的内容
外观手板的验证目标集中在外观面上,主要包括造型比例、分缝位置、颜色和表面质感。其中,造型比例与分缝位置需要在样件上直接观察判断,颜色和表面质感则与签样对比确认,四项按评审要求核对。相比之下,外形长宽高与装配边界属于必须保证的基础尺寸,内部结构可以简化甚至省略,省下的工时通常转投到表面处理上。
功能手板则集中在装配关系上。螺柱、卡扣、加强筋、走线空间和运动干涉区都要按图纸做全,配合尺寸逐项检验;外观面只需做到本色或防锈。两类目标也可并入同一套手板执行,外露壳体按外观标准加工,内部支架按结构标准加工。两类手板的五个维度差异见下表。
| 维度 | 外观手板 | 功能手板 |
|---|---|---|
| 验证内容 | 造型比例、分缝、颜色与表面质感 | 装配关系、配合间隙与运动行程 |
| 结构完整度 | 内部结构可简化或省略 | 螺柱、卡扣、加强筋按图纸做全 |
| 表面处理 | 外观面喷涂丝印,按签样执行 | 本色或防锈处理即可 |
| 典型数量 | 1~3套,用于评审与展示 | 2~5套,用于装配验证 |
| 验收侧重 | 色差ΔE不大于1.5,光泽度允差±5GU | 关键配合尺寸按±0.1mm控制 |
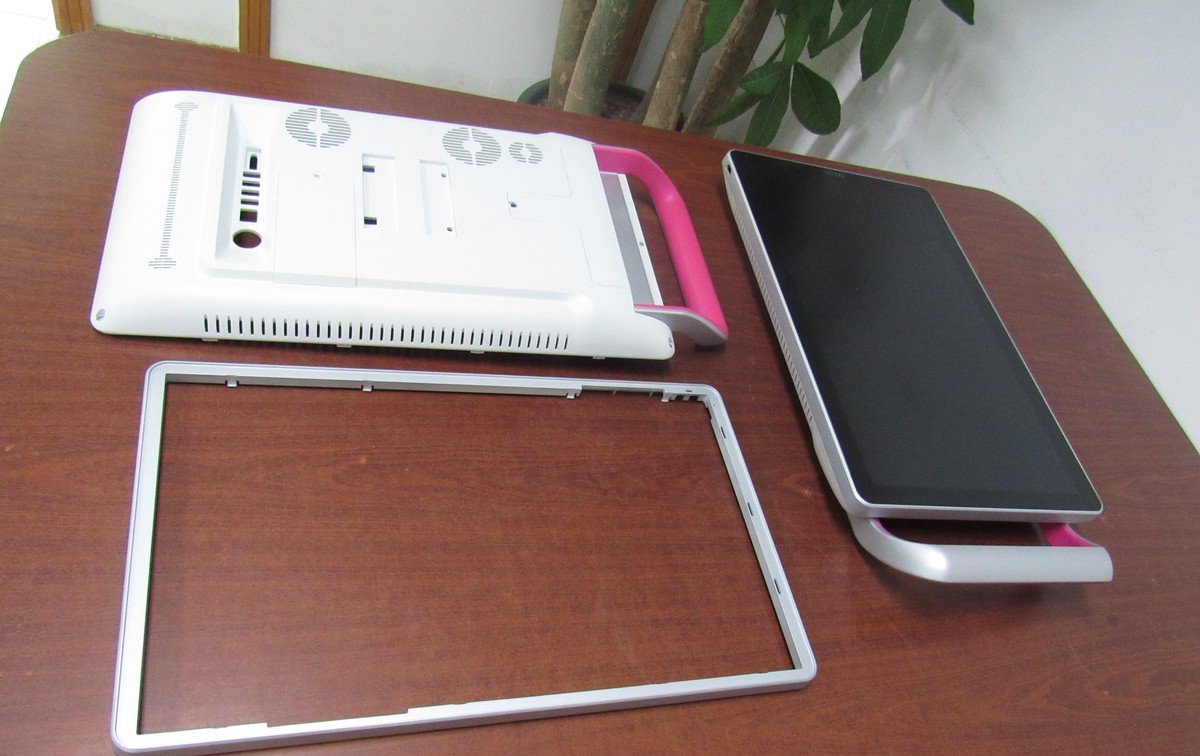
从表中可见,两类手板的差异最终落在验收口径上,因此下单时把要求写清楚,判定才有依据。目标定错方向的代价很直接:给纯功能验证的手板做全套喷涂,表面工序费用接近翻倍,对装配验证却没有帮助。下图是外观手板的典型交付形态,面板与边框分件加工,颜色在装配前逐件确认。
二、工艺路线:外观件与结构件的加工组合
目标确定后,工艺路线要围绕验证内容搭配。外观手板通常采用CNC加工加表面处理的组合:外壳直接铣出外观面,喷涂按两底两面执行,烘烤与固化占整个打样周期的一半以上。功能手板以CNC全件加工为主,支架、面板与结构件在一次装夹中加工出基准面,配合孔位的位置度由加工中心保证;需要验证装拆顺序时,再补3D打印件或复模件。
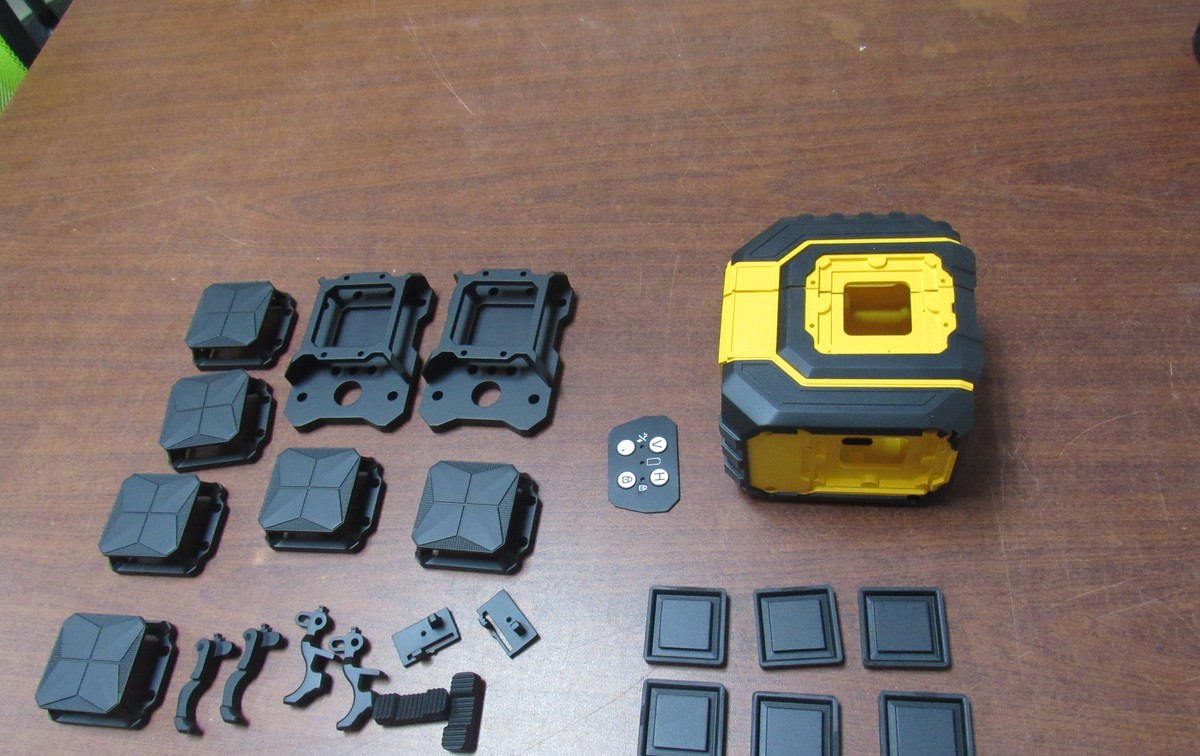
数量同样影响路线选择。单套打样用CNC最直接;增加到10~30套时,硅胶复模开始显示优势,一套硅胶模可翻模15~20件,不过复模件的外观面仍需补喷涂才能达到评审要求。下图为功能手板的交付状态,结构件与紧固件散件分装,客户按图纸顺序装配验证。
工艺组合还要在报价阶段锁定,因为中途改动的成本难摊平。把外观路线改成功能路线,已完成的表面工序无法转移到新件上,只能重做;反过来,功能手板后期补做喷涂,拆装与遮蔽的工时也会计入费用。路线确定之后,剩下的取舍集中在材料与表面处理这一层。
三、材料与表面处理:按件的用途分档取舍
材料的取舍同样从验证目标派生出来。外观手板优先看喷涂附着与色泽:ABS容易得到均匀色泽;PC强度更高,但喷涂前要先除应力,否则内应力纹会在喷漆后显现;铝合金外观件多用6061,阳极氧化后膜厚控制在8~12μm。功能手板则优先看强度与加工性:耐磨配合件用POM,需要韧性的卡扣用尼龙,金属受力件用6061-T6并留足壁厚。
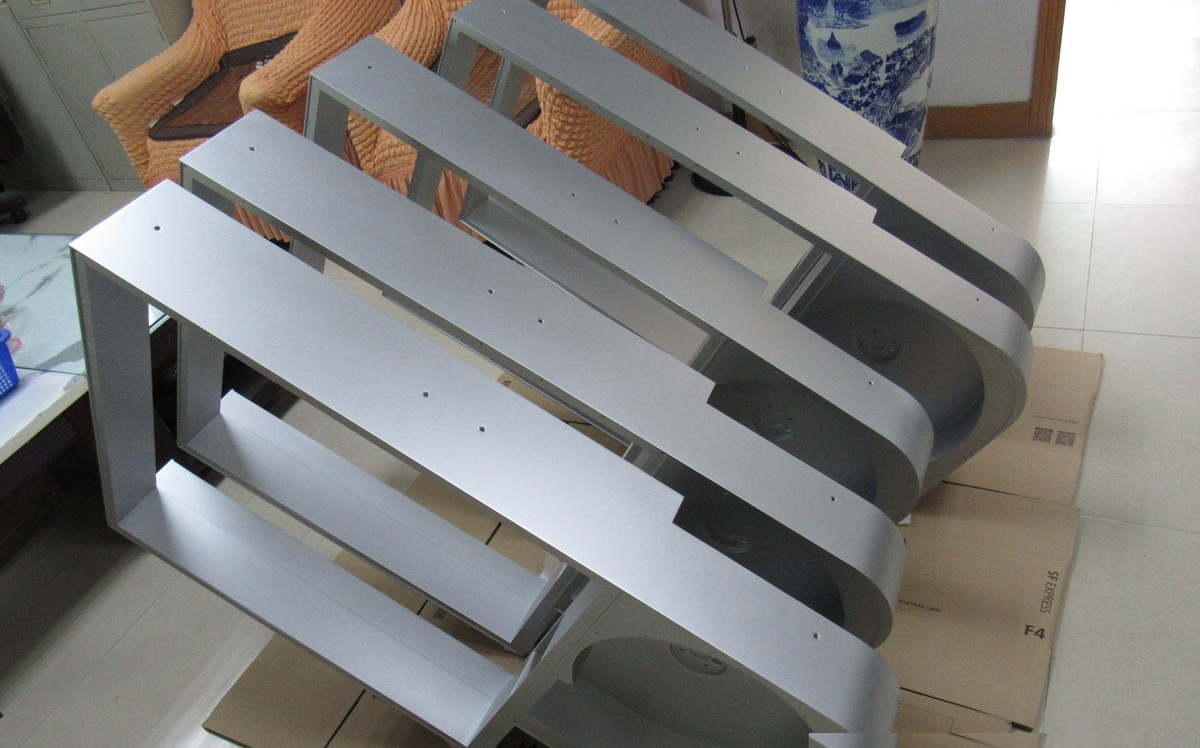
表面处理的范围也按件的用途分档:外观件全件处理,结构件只处理配合面与防锈面,混装套件按件分工。下图的铝合金框架支架属于结构承力件,只做喷涂防护,配合孔位的精度优先于外观效果。
这些取舍写进备注就是三件事:写明用途与验证目标;外露件与内部件分列清单,分别标注表面要求;数量按用途给出,评审不超过3套,装配验证2~5套,超过30套转入小批量工艺评估。三项在报价前确认,交期与费用的口径才能对上。
Q1:外观手板和功能手板能合并成一套做吗?
可以。外露壳体按外观标准加工,内部结构件按功能标准加工,分开标注表面要求即可;报价时两部分分开核算,验收时各按各的口径。
Q2:时间紧张时先做哪一类?
评审时间紧时先做外观手板,用1~3套拿到结论;结构风险大时先做功能手板,装配问题暴露得越早,后续修改的成本越低。两者冲突时,外露件按外观标准、内部件按功能标准合并成一套即可。