






样件交付并不代表打样结束,双方按同一套口径确认合格,项目才算闭环。深圳手板厂赛达尔在交付CNC手板加工件时,把验收拆成三步执行:先分外观面,再判尺寸,最后核对出货报告。验收口径在打样前约定,比在收货时逐项争论更省时间,下面按这三步说明各自的判定依据。
一、外观面的分级与判定
外观要求的松紧取决于这块面在使用中是否被看到。分级在打样前完成:把样件摆到使用姿态,直视能看到的划为A面,侧视或打开壳体后才可见的划为B面,装配后被遮挡的划为C面,三个等级的判定要求如下表。
分级的意义在于把外观成本用在使用者看得到的地方,三个等级的判定要求如下表。
| 等级 | 位置 | 判定要求 |
|---|---|---|
| A面 | 设备正常摆放后的直视面 | 喷涂、丝印、纹理按签样执行,不允许刀痕、划伤、缩痕 |
| B面 | 侧视或开启后才可见的面 | 允许均匀加工纹理,不安排精修 |
| C面 | 装配后被遮挡的面 | 只保证配合尺寸,不做外观工序 |
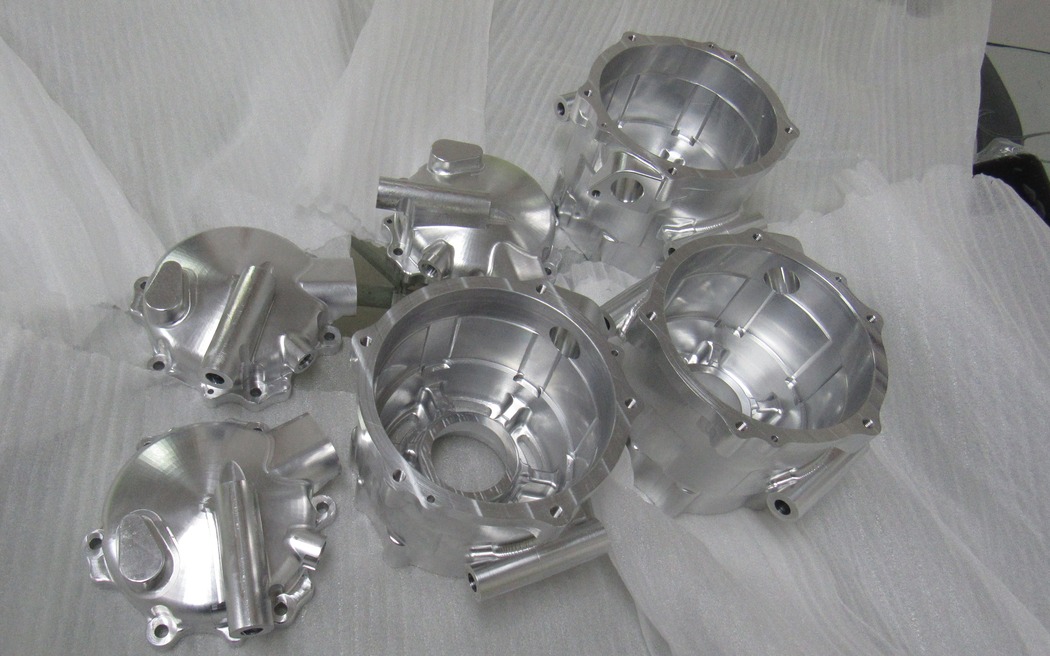
A面集中了喷涂与丝印工序,字符与标识的位置在打样阶段就要按确认稿核对;B面保留均匀的加工纹理即可;C面不做外观处理,省下的工时用来保证配合精度。颜色与光泽的判定要有实物基准:色差对照签样色板,在自然光或D65标准光源下测量,ΔE不大于1.5;光泽度用60°角光泽度计对照签样板,允差±5GU。铝合金本色件的A面按刀纹方向一致、无碰伤判定,下图的机壳件就属于这类本色外观。
二、尺寸判定:关键尺寸清单与未注公差
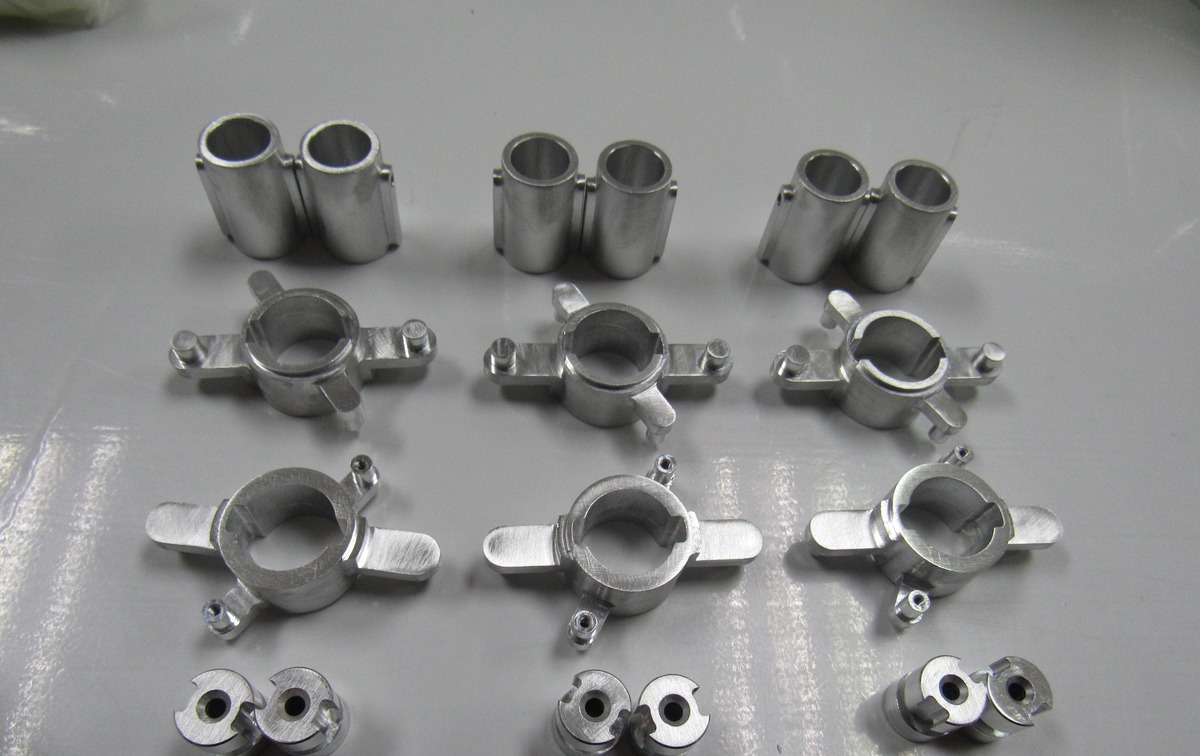
尺寸验收从关键尺寸清单开始:装配基准面、配合孔位、轴孔配合直径与影响整机外观的长宽高,在图纸或沟通记录中标注出来,逐件全检或按首件加抽检执行。图纸未注公差的尺寸按GB/T 1804-m的口径执行,例如6~30mm尺寸段允差±0.2mm;有配合要求的尺寸在打样前单独确认,按±0.1mm控制的行业惯例执行。量具按精度分工:一般尺寸用卡尺与千分尺,位置度与基准关系用三次元测量,孔径用塞规复核。三次元测量前,零件与量具要在同一环境放置一段时间再读数,车间温差会让大尺寸件的读数漂移几十微米,直接影响判定。批量件先判首件,首件合格后同批抽检,下图的批量小件就是按这个顺序做同批一致性核对。
三、出货报告与交接核对
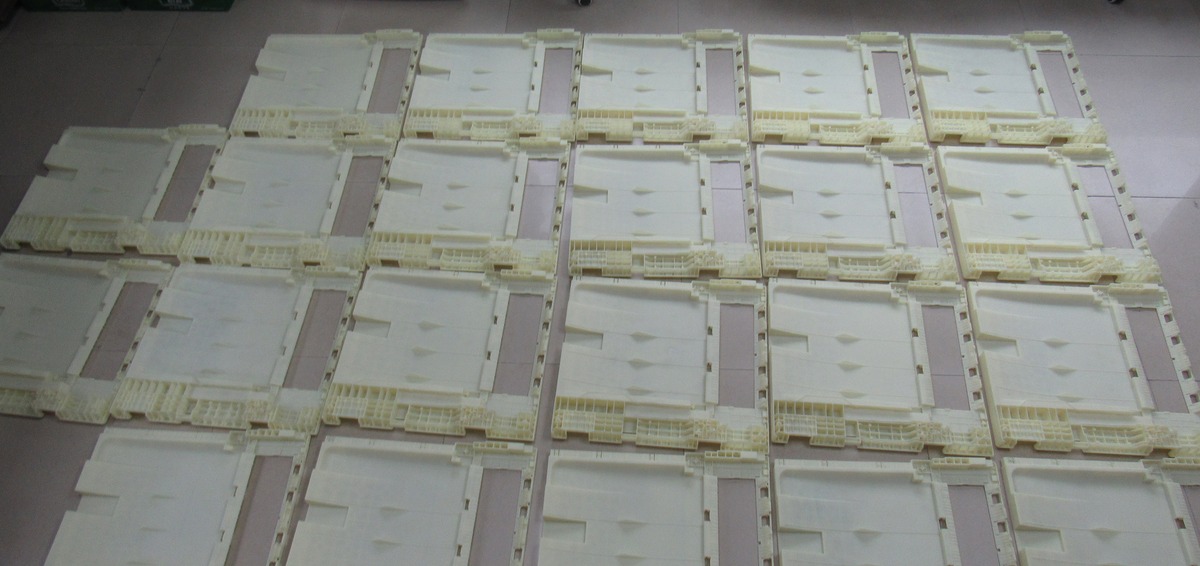
出货随附的资料让验收有据可查:尺寸报告列出关键尺寸的实测值与判定结果,材质说明写明各部件的实际用料牌号,外观件附签样样板或色板编号,易刮擦面在包装时做独立防护。收货方按清单核对:先对数量与件号,再按报告复核关键尺寸,最后按签样检查外观,三个环节各负其责,出现偏差时也能定位到具体环节。包装方式与外观等级对应:A面之间垫珍珠棉或气泡膜隔离,透明件覆膜后再装箱,裸件直接堆叠会在运输途中留下验收时才发现的划痕。下图为出货前按批次排列的面板件,逐块核对孔位与外观后再包装。
Q1:图纸没有标注公差,按什么标准验收?
未注尺寸按GB/T 1804-m执行,6~30mm尺寸段允差±0.2mm;有装配关系的尺寸建议在图纸或沟通记录中单独标注,避免按一般公差判定后无法装配。
Q2:外观件的色差和光泽度争议怎么处理?
验收基准以双方签样的色板与光泽样板为准,在自然光或D65标准光源下测量,色差ΔE不大于1.5、光泽度允差±5GU;打样前先寄送签样,收货时的争议会明显减少。