






医疗设备的外观评审主要看外壳,外壳打样要把拆件、材料、表面工艺三个方面逐一落实到位。深圳市赛达尔手板模型有限公司在超声、监护类设备的打样中,按量产注塑的分件方式拆件,按部件位置和接触环境选材料,按客户指定的色号做喷涂与丝印。本文结合医用外壳实拍,说明这三个方面的做法与取值依据。
一、拆件:按量产注塑的分件方式拆分
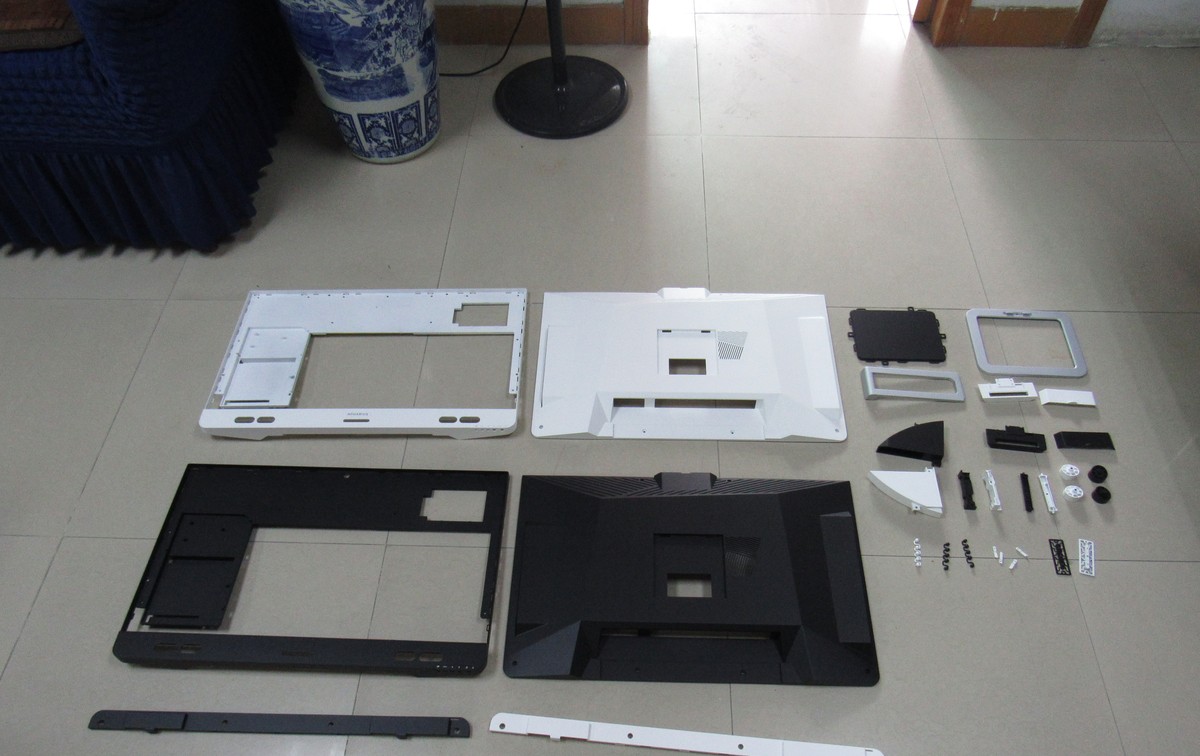
CNC 外壳手板如果按加工方便来分件,样机阶段验证过的配合关系,到开模注塑之后要全部重新核对。医用外壳在评审通过后通常要开模,所以拆件按量产注塑的分件方式执行:分型线位置、卡扣方向、螺丝柱布局,都与将来的注塑件一一对应。大面积平面按壁厚 2.0~2.5mm 取值,并布置加强筋,防止喷涂烘干时受热变形。拆件完成后先做假组,核对各零件的装配关系,再进入加工。下面这套黑白外壳,就是按注塑分件方式拆出的全套零件,紧固件与装饰件单独分装。
二、材料:按部件位置与接触环境选材
医用外壳由多种材料组合而成,选材主要看两个条件:部件在外壳上的位置,以及使用中是否接触消毒剂。常用组合如下表。
| 部件 | 常用材料 | 取值要点 |
|---|---|---|
| 外壳主体 | ABS | 壁厚 2.0~2.5mm,附着力好,大面积配加强筋防变形 |
| 透明视窗 | PC | CNC 后抛光,耐酒精擦拭,接触消毒剂不发雾 |
| 面板装饰片 | 亚克力 | 激光下料+CNC 修边,表面丝印字符与刻度 |
| 按键 | 硅胶 | 硬度 40~60 Shore A,行程与回弹按签样确认 |
| 内部支架 | 铝合金或钣金 | 承载显示屏与控制板,基准面先加工 |
三、表面工艺:配色、喷涂与丝印按指定要求执行
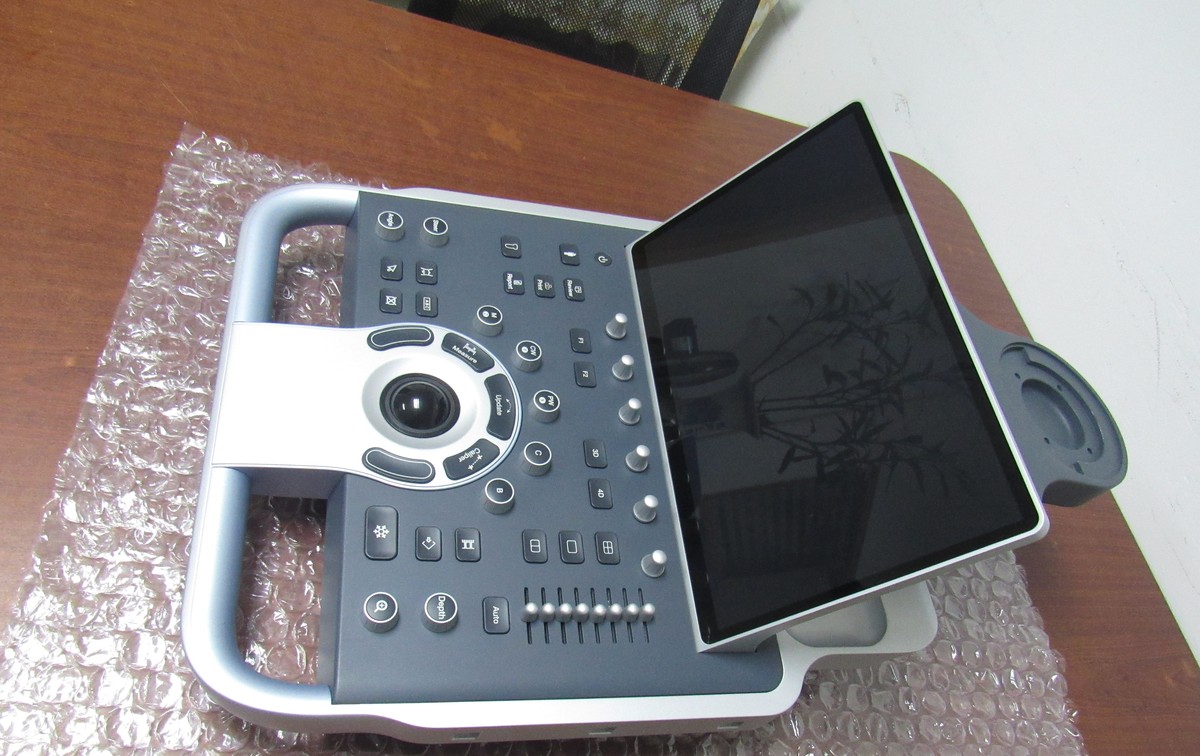
配色按客户给定的 RAL 或 Pantone 色号执行,医疗设备集中在医疗白、浅灰与深灰的组合。喷涂先喷底漆,填充砂眼并提升附着力,打磨平整后再喷面漆;薄壁 ABS 件要控制烘干温度,避免受热变形。丝印负责 LOGO、按键字符与刻度:平面区域用丝网印刷,异形曲面用移印,字符丝印后过 UV 固化,反复用酒精擦拭也不脱色、不发白。硅胶按键的行程与回弹手感,在打样阶段就要签样确认,避免开模后再调整。下图是装配完成的操控面板,按键布局与字符位置按确认稿丝印。
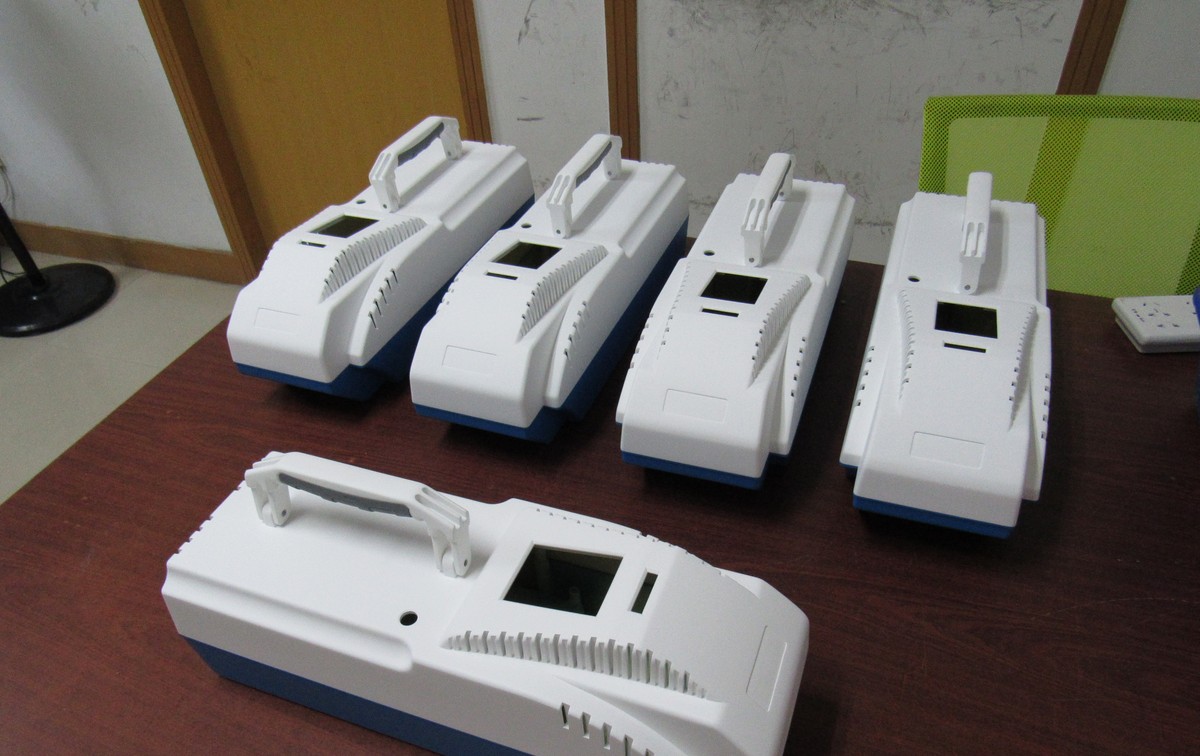
表面工艺完成后再做整机装配验证:显示屏与面框的间隙、线缆走位、内部支架的承载,都要在样机上确认;多台小批量时还要核对零件的一致性。消毒耐受在手板阶段以酒精擦拭测试为准,观察漆膜与丝印是否发白脱落;环氧乙烷、辐照等灭菌验证属于量产与注册阶段的工作,手板阶段不出具这类结论。
Q1:医疗设备手板与普通设备手板的差别在哪里?
差别集中在约束条件上:拆件按量产注塑分件,材料牌号与量产一致,配色与丝印按指定色号执行并要求耐酒精擦拭,评审通过后的数据可以直接用于开模与注册资料。
Q2:打样需要准备哪些资料?
3D 数模、外观要求(色号、丝印内容、按键布局)、材料与数量清单;只有 2D 图或实物样件时,需要先确认建模方案再安排加工。