





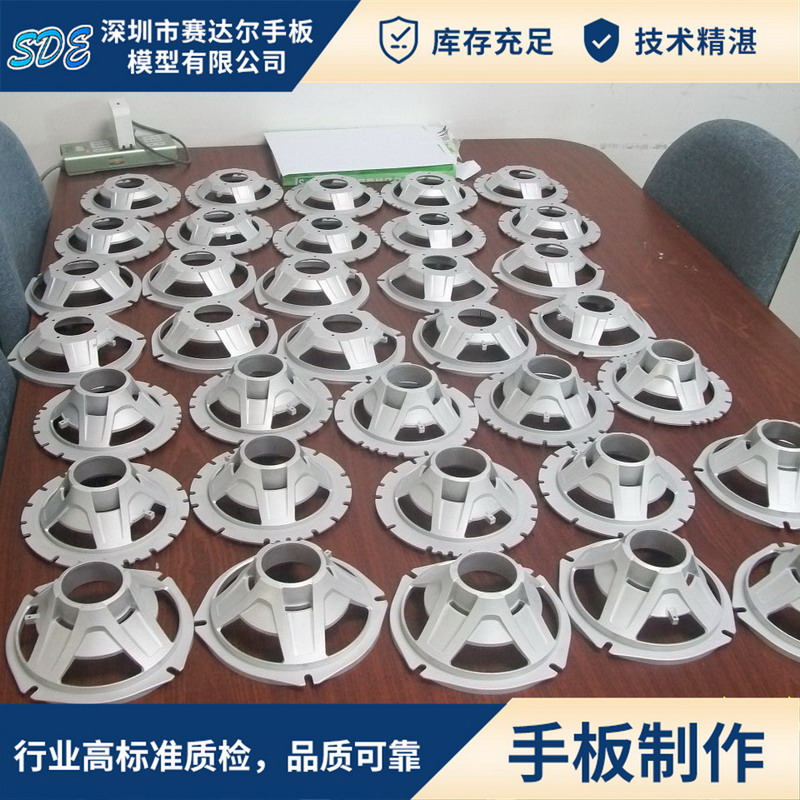
从外形评审到装配试装,3D打印服务在手板打样环节的普及速度很快。它不需要开模,也不受刀具可达性的限制,几个小时就能把三维数据变成可以拿在手里评审的实体件。但同一套数据交给不同工艺,结果往往相差很大:本该用SLA的外观件拿去打FDM,层纹明显、装配面还得大量打磨;本该用SLS的卡扣结构用光敏树脂做,装拆两次就断。下面按手板打样的实际用途,把SLA、SLS、FDM三种主流方式的差异与选型顺序讲清楚。
一、三种主流工艺各自擅长什么
SLA光固化:光源按层固化光敏树脂,常见层厚0.05到0.1毫米,表面细腻、尺寸一致性较好,外观件与装配验证件首选。需要留意的是,光敏树脂长期受紫外光照射会泛黄,耐温与抗冲击性能弱于工程塑料。
SLS尼龙烧结:激光烧结尼龙粉末,成型过程无需支撑,内部型腔、活动关节可以一次做出,强度与韧性接近注塑件,适合功能测试与受力结构件。表面呈细微磨砂感,精细纹理的还原不如SLA。
FDM熔融挤出:热塑性线材逐层挤出堆积,设备门槛低、材料便宜,适合大尺寸外形件、治具与概念模型。层纹明显、层间结合强度有限,精细外观件一般不选它。
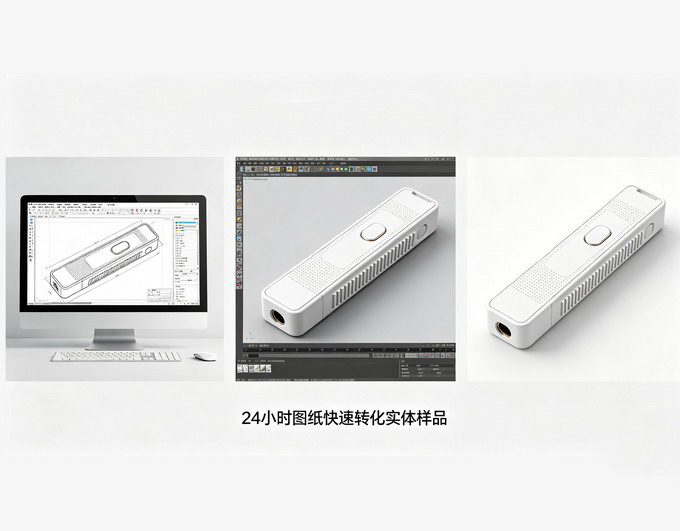
二、按用途选工艺:四个判断维度
选型可以按用途、精度、强度、成本的顺序逐项判断,前一项确定后再看后一项,避免只盯着单价下单。
看用途。只做外形与比例评审,SLA足够;需要装机、反复拆装或做跌落测试,SLS尼龙更稳妥;只是内部结构预演、体积偏大且交期紧,FDM最经济。
看精度。配合面、孔轴配合、螺纹等关键尺寸,要先确认工艺能稳定达到的公差。SLA普遍在0.1毫米级,SLS约0.2毫米级,FDM在0.3毫米以上。对手感与公差要求更严的金属外观件,仍要靠CNC精密加工兜底。
看强度与耐温。受力件、卡扣、齿轮优先选SLS;SLA适合外观与装配验证,不宜长期承载。若零件需要承受高温或户外日晒,应把材料耐温指标一并确认,不要只看颜色与精度。
看成本与交期。单件小尺寸用SLA与FDM差别不大;尺寸放大后,FDM按材料用量计价更划算,SLS则受粉末缸尺寸影响明显。批量件还要把后处理工时算进去,抛光、喷漆、丝印都会叠加费用。
三、成型之后:后处理与小批量试制怎么衔接
打印件不能直接当成品交付,去除支撑、打磨接触点、修整拼接线是基础工序。外观件还要衔接喷漆、丝印或电镀处理,其中树脂件电镀前需做导电底处理,否则镀层附着力不足。这几道工序的工时,往往比打印本身更影响最终报价。
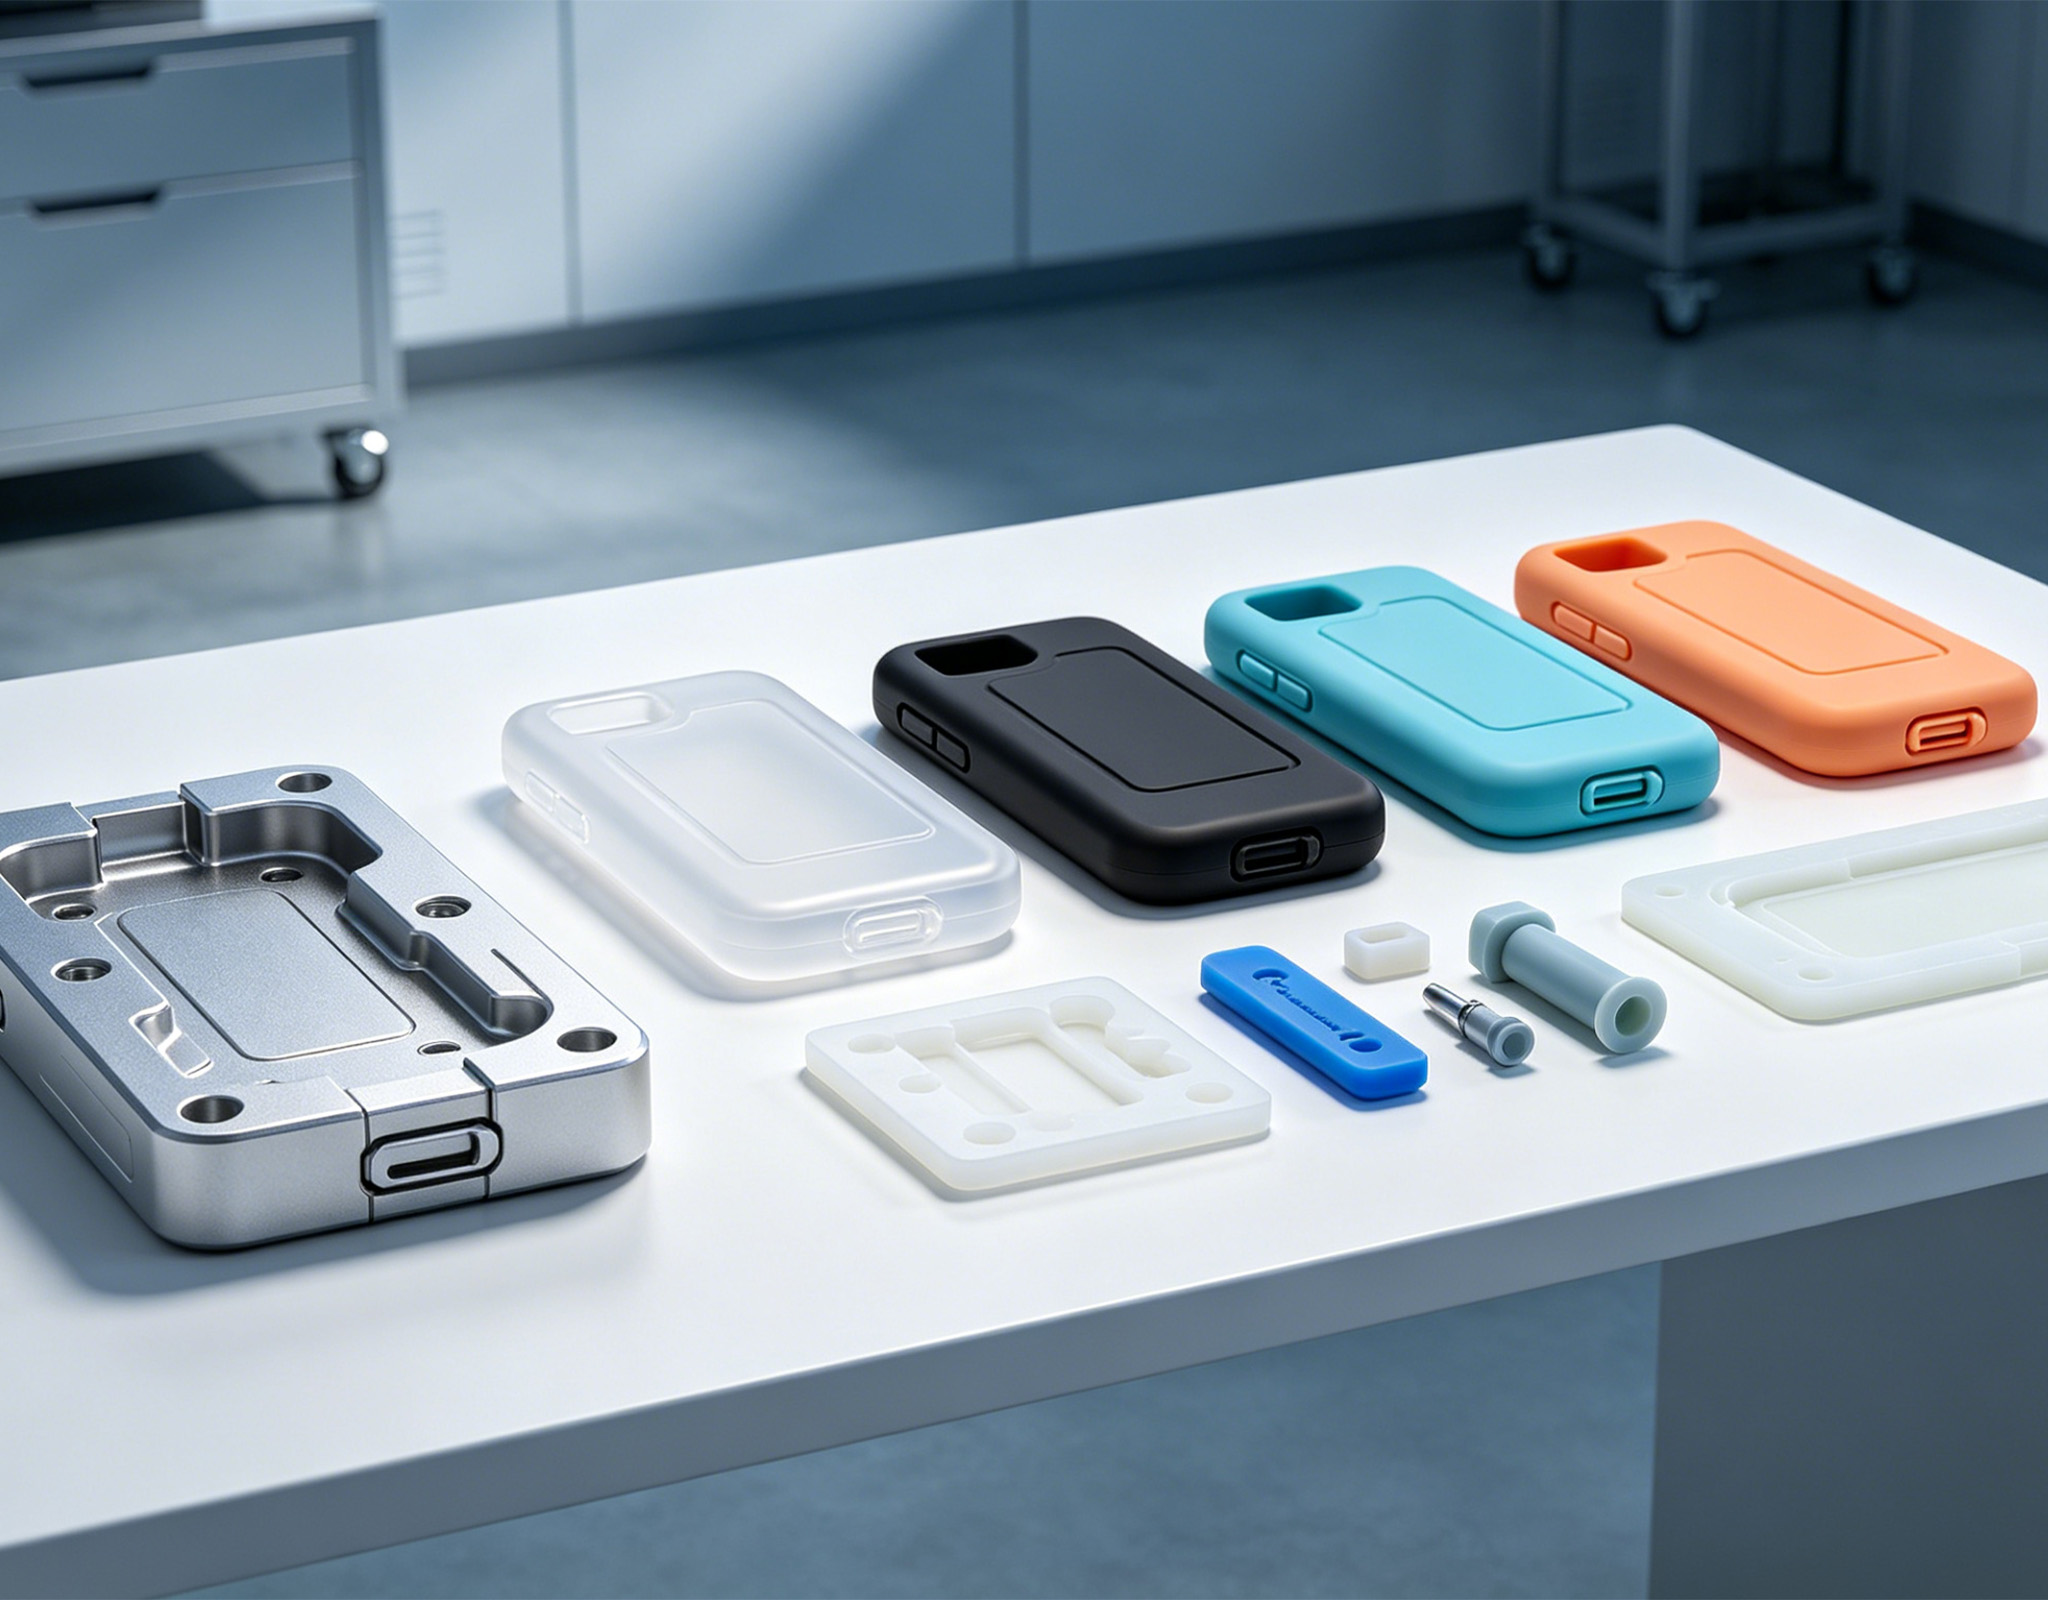
验证通过后若要小批量试制,3D打印还有一个常见用法:用打印件做母模翻制硅胶模具,再通过真空复模浇注聚氨酯,做出几十到几百件小批量件。这样既省去开钢模的前期投入,试制件在材质手感上也更接近量产状态;对结构已经定型的部分,也可以转给CNC加工,兼顾强度与外观一致性。
常见问题
问:3D打印服务打样一般多久能拿到件?
答:常规小尺寸SLA件当天到第二天可完成;SLS尼龙件受排产与粉末缸利用率影响,通常两到三个工作日;若含喷漆、丝印等后处理,交期需再顺延一到两天。复杂分件或大尺寸件建议提前沟通排期。
问:打印出来的手板能直接装机测试吗?
答:SLA树脂件可以做尺寸与装配验证,但不适合长期受力;需要真实强度测试的,建议选SLS尼龙或改用CNC加工。若只用于装配干涉检查,打印时预留0.1到0.2毫米配合间隙,装拆会顺畅一些。