






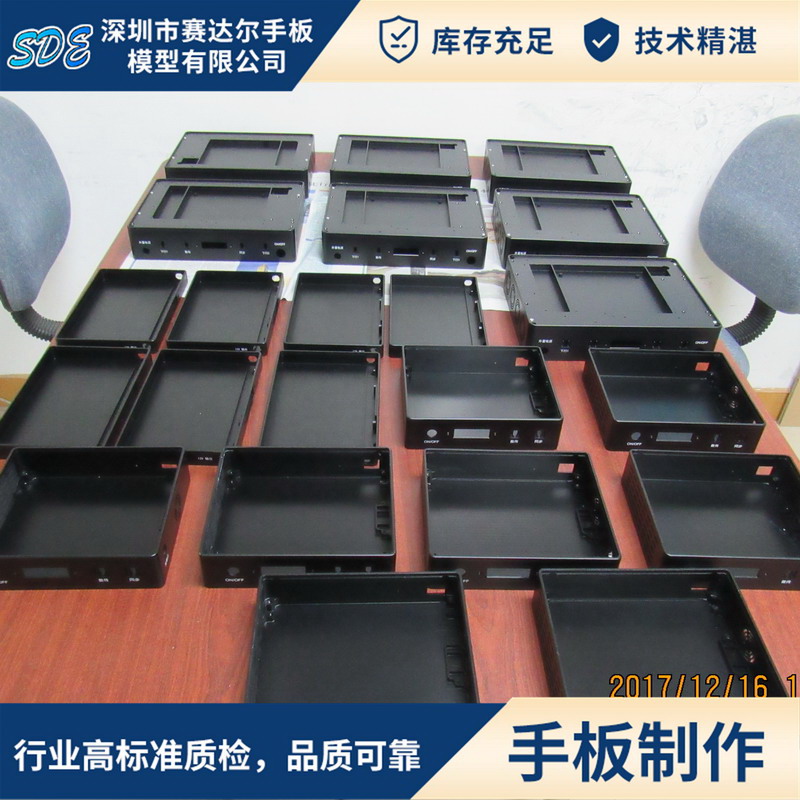
当产品需要验证散热性能、结构强度或者金属质感时,塑胶手板往往无法给出有效结论,这时铝合金就成了手板打样中最常用的金属材料。它密度低、强度高、导热好,切削性能优良,既可以做功能验证件,也能通过阳极氧化做出丰富的表面效果。深圳市赛达尔手板模型有限公司在铝合金CNC加工方面积累了大量消费电子、汽车配件与无人机结构件的打样经验,下面梳理其中的工艺要点。
为什么手板阶段常用铝合金
铝合金在手板阶段的优势主要体现在三方面。其一是性能接近最终产品,6061、7075等牌号的强度与导热率足以支撑结构件与散热件的功能验证,避免用塑胶件测试得出失真的结论。其二是加工适应性强,铝合金切削阻力小、排屑顺畅,可以加工出薄壁、深腔与精细纹理等特征,尺寸精度也容易保证。其三是外观表现好,经过喷砂、拉丝与阳极氧化后,金属质感与量产件高度一致,非常适合外观评审。
阳极氧化与外观处理
阳极氧化是铝合金手板最常用的表面处理方式,它通过电解在零件表面生成一层致密的氧化膜,既提升耐腐蚀性,也让颜色更均匀持久。实际作业中需要注意几点:氧化前必须把加工纹路与打磨痕迹处理干净,否则缺陷会被氧化膜原样保留甚至放大;不同批次氧化会出现轻微色差,因此同一套样机的零件最好同批处理;如果需要镭雕字符,应在氧化之后进行,才能得到清晰的对比效果。
切削要点与变形控制
铝合金看似好加工,薄壁与长条类零件却很容易变形,这是打样中最常见的难点。控制变形通常从几方面入手:采用对称去除材料的走刀策略,让零件内部残余应力释放更均衡;粗加工与精加工分开进行,中间安排时效或自然放置,让应力充分释放后再精修;对于壁厚较薄的部位,用真空吸盘或专用夹具增加支撑,避免切削力把零件推弯。这些细节决定了最终零件是否还能装得进去。
- 材料选择:6061通用性好,7075强度更高,按用途取用。
- 表面处理:喷砂、拉丝配合阳极氧化,还原金属质感。
- 变形控制:对称走刀、粗精分开、应力释放加柔性支撑。
- 同批处理:同一套样机零件尽量同批氧化,减少色差。
铝合金CNC加工的价值,在于用相对可控的成本,让客户在开模之前就拿到一个性能和质感都接近量产件的实物。掌握好材料、表面与变形控制这三件事,金属手板才能真正起到验证作用。