





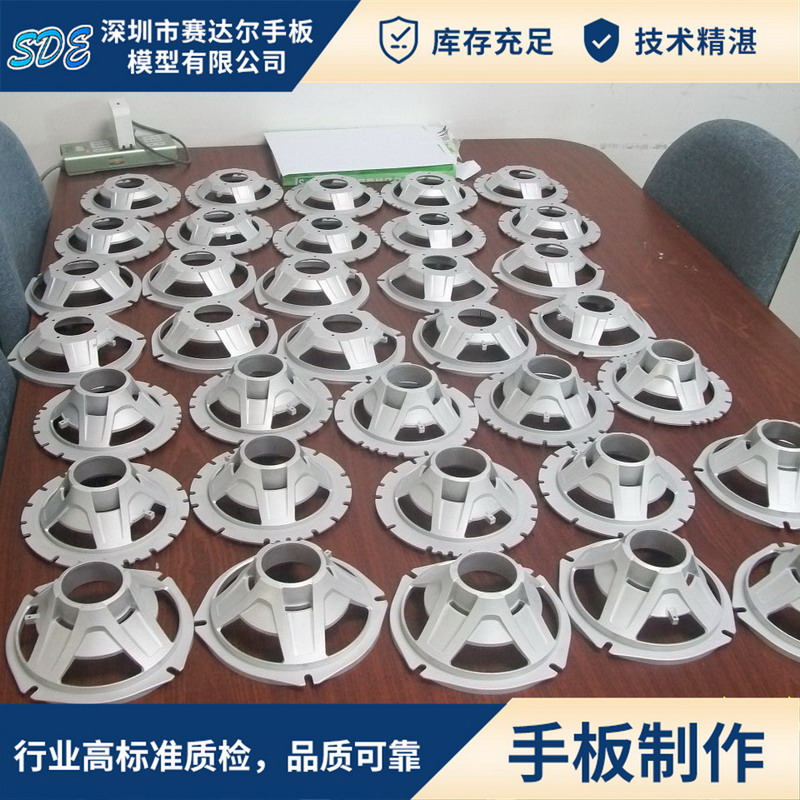
手板阶段的产品,常常需要的不只是一件。装配一组整机、发给多个客户做评审、或者做几十次跌落测试,都需要同一款零件拿出十几到几十件,这时CNC单件加工的成本会迅速上升,而开钢模又为时过早。硅胶复模正是填补这一空档的工艺,也是复模加工厂的核心业务。深圳市赛达尔手板模型有限公司通过复模工艺,为客户提供介于单件打样与批量注塑之间的中批量方案。
复模适合什么阶段
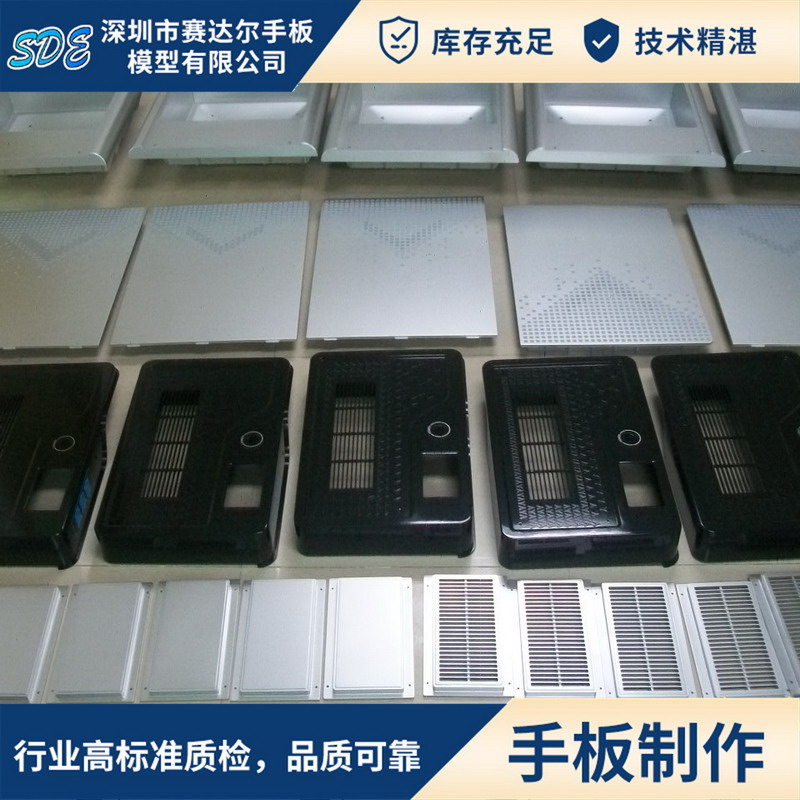
硅胶复模最适合的场景有三个。其一是小批量试产,产品已经定型但尚未决定是否开钢模,需要几十件样品做市场测试或客户送样。其二是整机组装,一套设备里往往有多个塑料件,用复模可以按数量配上成套零件,避免部分件用CNC、部分件用打印导致的色调与质感不统一。其三是材料切换验证,把同一套母模翻成不同硬度或不同颜色的硅胶件,用于手柄、密封件等触感相关的验证。
工艺流程与模具寿命
硅胶复模的流程可以概括为:先用CNC或3D打印做出高精度的母模,母模表面按需要做抛光或喷油处理;再用液态硅胶包裹母模固化,形成上下两片硅胶模具;之后剖开模具取出母模,在模腔内灌注聚氨酯树脂并真空脱泡;等树脂固化后脱模,得到复制件。一副硅胶模具通常可以稳定复制十几到二十件,超过这个数量后模具表面会逐渐磨损,复制件的光泽与细节开始下降,此时需要重新制作母模与硅胶模具。
材料与表面效果
复模使用的聚氨酯树脂可以调配出接近ABS、PC、亚克力甚至类橡胶的物理性能,颜色也可以在灌注前直接调色,因此复制件既能做到高透明,也能做成雾面或仿软胶质感。表面效果上,母模打磨得越细,复制件越光滑;如果客户需要喷油或丝印,可以在脱模后按量产工艺处理,效果与注塑件相当。需要注意的是,复模件的尺寸精度略低于CNC精加工件,因此对配合公差要求严格的部位,仍建议保留CNC加工。
- 适用阶段:小批量试产、整机成套配齐、材料与手感验证。
- 工艺流程:母模制作—硅胶开模—灌注脱泡—固化脱模。
- 模具寿命:一副硅胶模约可稳定复制十几到二十件。
- 材料效果:聚氨酯树脂可调配透明、雾面、仿软胶与多种颜色。
对小批量需求来说,复模加工厂提供的是一种成本与效果之间的平衡方案:既比单件加工划算,又比开钢模灵活。把数量、材料与表面要求提前沟通清楚,复模往往能给出超出预期的性价比。