






新能源汽车的智能化迭代集中在座舱内:中控面板、显示屏边框、功能支架与内饰件改款频繁,曲面造型与电子件配合精度要求高,设计验证高度依赖手板。一套汽车配件手板要同时覆盖外观曲面、按键孔位与钣金支架的装配关系,加工方案需要逐件拆解。本文结合车用配件手板的车间实拍,梳理拆件思路、CNC手板加工与钣金工艺的组合方式及装配验证要点,供座舱与零部件团队打样前参考。
一、车用配件手板的三个难点
车用配件与一般消费品手板的差异集中在三处。其一是多件配合:中控面板框需与显示屏、主机支架嵌套装配,开孔位置与翻边尺寸要逐件核对,任一零件孔位偏差都会在整机装配时暴露。其二是塑金结合:面板多为塑胶件,承载与固定依赖钣金支架或金属背板,两类材料的收缩与装夹方式不同,需分别成型后合装验证。其三是批量一致性:进入分供评审阶段后,同一零件往往需要数件至数十件,逐件孔位与卡扣必须一致,否则装配节奏会被打乱。这三点决定了打样前应把配合关系与验证清单列全,避免中途加件。
二、先拆件,再定工艺
拆件按功能把整套配件分解为外观面板、结构件、金属支架与紧固件,逐件确定材料与工艺。常用零件类别与工艺的对应关系如下:
| 零件类别 | 常用材料 | 常用工艺 | 要点 |
|---|---|---|---|
| 中控面板框、装饰罩 | ABS、PC | CNC加工+喷涂 | 曲面接刀控制,开孔位公差 |
| 显示屏边框、按键面板 | ABS、PC+亚克力 | CNC+粘接/丝印 | 透光区与遮光区一次做准 |
| 功能支架、固定背板 | SPCC、铝合金 | 钣金冲折或CNC | 折弯角与孔位一致性 |
| 复杂异形连接件 | 光敏树脂、尼龙 | 3D打印(SLA/SLS) | 免装夹出件,验证装配关系 |
| 螺钉、卡扣等 | 标准件 | 外购配套 | 随件配齐,便于试装 |
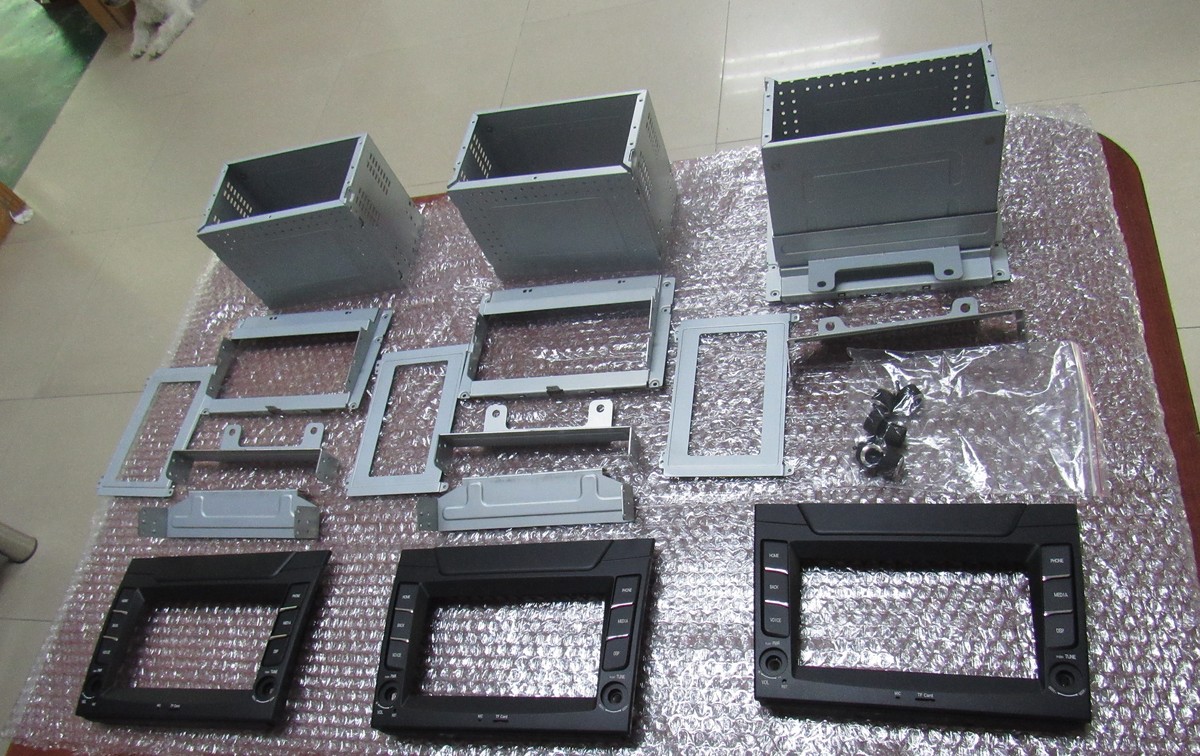
成套拆件的安排上,塑胶面板由 CNC 加工成型,钣金支架经激光下料、数控冲孔与折弯制成,两者分线生产、合装核对。从实拍组件可以看到,面板框、背板与支架按装配顺序排列,辅料随件配齐,试装一次即可确认多数配合关系。
三、外观与细节处理
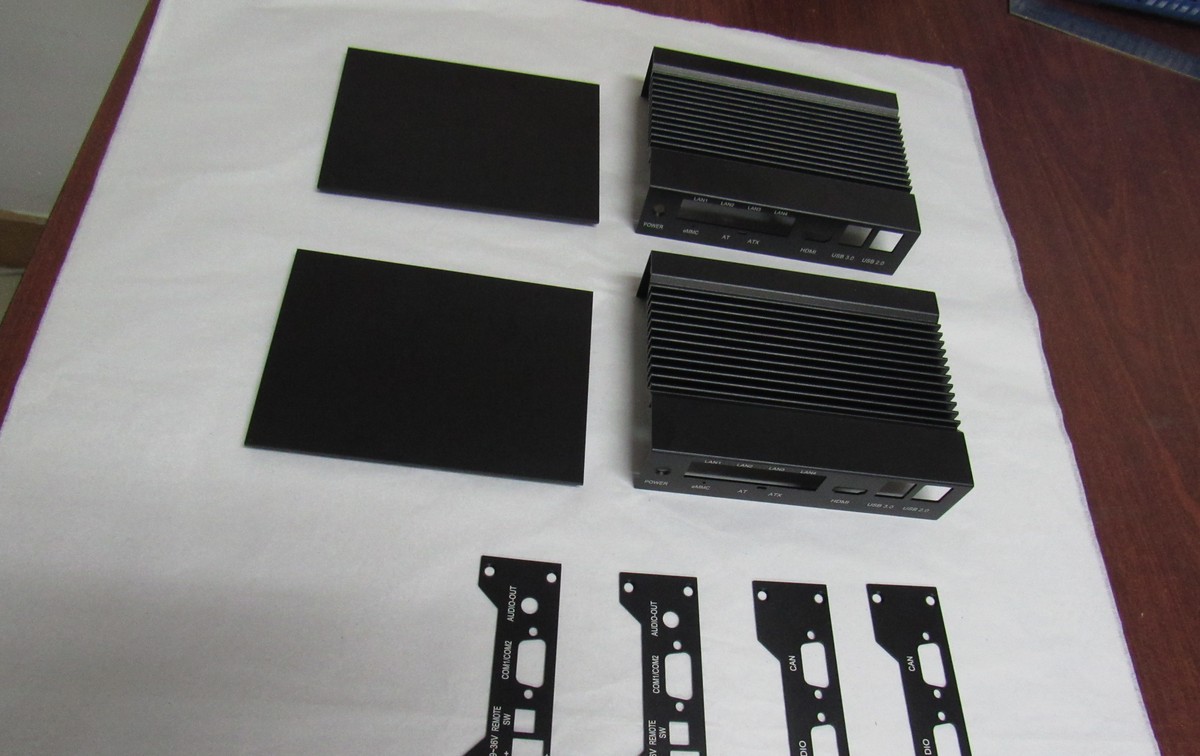
座舱件对外观的要求以哑光与耐污为主:面板先打底再喷面漆,常用哑光与纹理漆降低反光并掩盖细微刀痕;标识、透光窗口采用丝印工艺,遮光层与透光区在一次印刷中区分。需要注意喷涂有膜厚累积,按键孔、卡扣槽等配合部位应在图纸注明公差并预留,避免装配阶段过盈。金属支架经电镀锌或喷粉防锈处理,颜色按整车内饰封样对板,批次差异明显时以封样样板为准。
四、批量一致性与装配验证
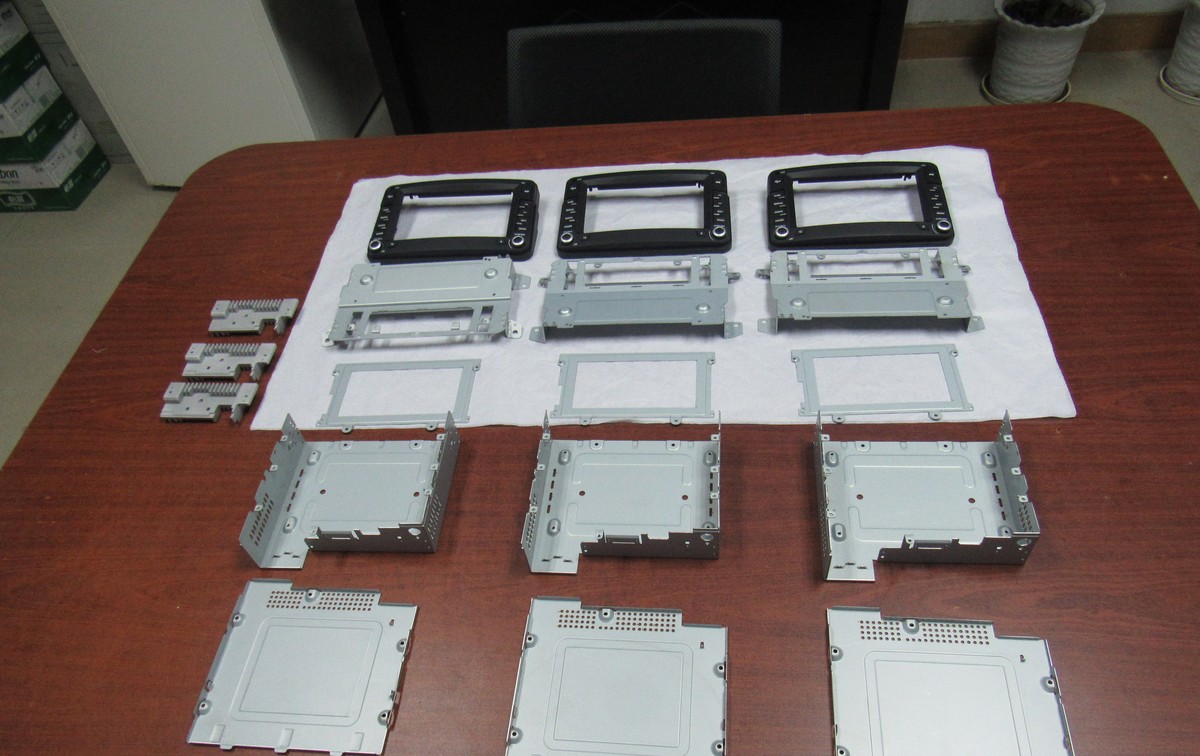
装配验证按先支架后面板的顺序进行:先确认钣金支架的孔位与平面度,再合装面板与显示屏组件,最后整体核对间隙与卡扣手感。发现干涉时,CNC 件可直接补加工修配,钣金件可重新折弯校正,均不影响整体进度。进入小批量阶段后,同一批面板框按阵列排列,逐件核对开孔与翻边,保证免修配直接装配——这也是配件类手板从验证走向分供评审的关键一步。
五、常见问题
Q1:汽车配件手板打样需要提供哪些资料?
完整 3D 数模(STEP、IGES 等通用格式)为必需,并注明各零件材质、表面处理与配合要求;涉及与钣金支架合装的,建议同步提供孔位图或关键配合尺寸,便于分件加工时一次做准。
Q2:整套配件包含塑胶和钣金件,交期怎么安排?
塑胶件与钣金件在本厂分线并行加工,互不占排产时间,通常以工序最长的零件为基准整体交付;试装发现干涉时通过修配或单件重制解决,不影响其余零件进度。