






钣金手板是机箱机柜、通信设备、新能源结构件等产品最常用的验证方式之一:把不锈钢、铝板或冷轧板经过下料、冲孔、折弯、焊接,做成可以直接装配的实物外壳。这篇文章结合深圳手板厂赛达尔车间实拍的一批钣金手板加工件,讲清钣金打样的完整流程、各工序的作用和选料要点,帮助你在钣金、CNC 和塑胶手板之间做出正确选择。
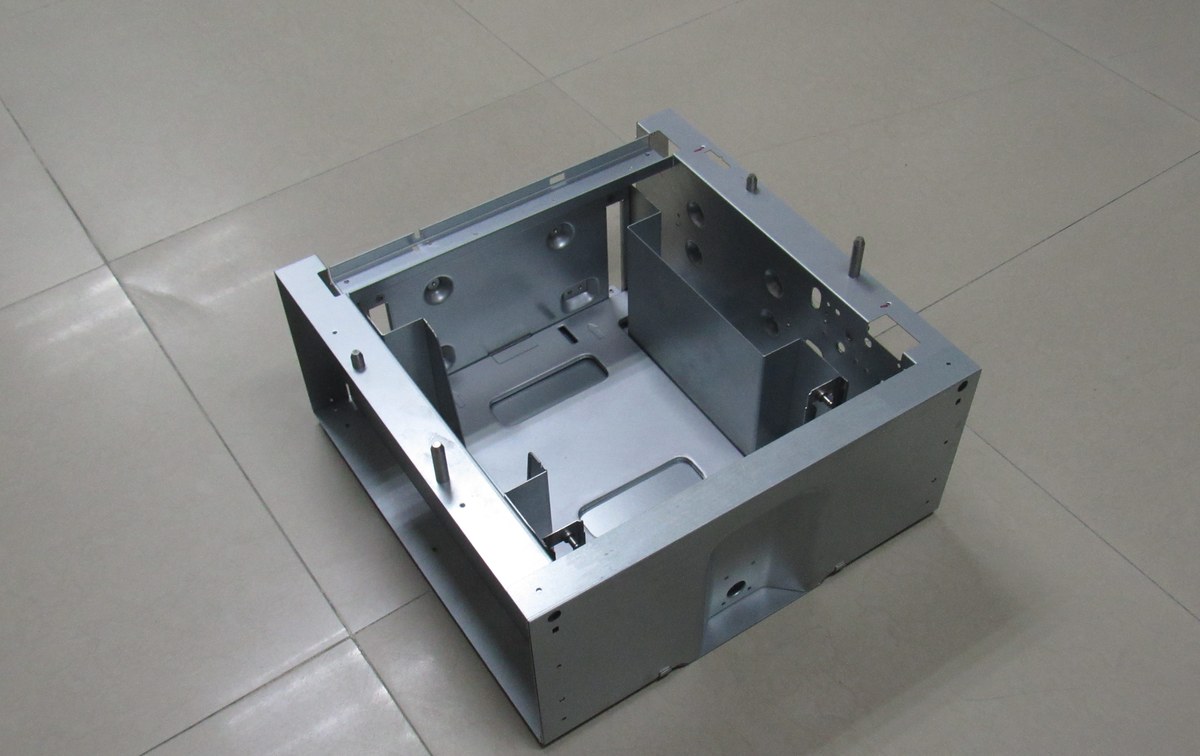
折弯焊接成型的钣金机壳框架,结构与量产件一致
一、钣金手板适合做什么产品
钣金手板和塑胶手板的本质区别在成型方式:塑胶手板是把整块材料“削”出形状,钣金手板则是把 0.5~3.0mm 的薄板按展开图“拆”成平面,再折弯、焊接组合成立体结构。所以壁厚均匀、结构方正的机箱机壳、电池盒、支架、五金结构件优先选钣金;曲面复杂、需要一体成型的产品更适合 CNC 或 3D 打印。两者也经常混搭,比如钣金底架配 CNC 铝合金面板,兼顾强度和外观。
二、钣金手板四大核心工序
一套钣金手板从板材到成品,核心工序对比如下:
| 工序 | 常用方式 | 作用 |
|---|---|---|
| 下料 | 激光切割 / 数控冲 | 按展开图切割外轮廓和孔位,精度高、无需开模 |
| 折弯 | 数控折弯机 | 把平板折成立体结构,角度需提前补偿回弹 |
| 焊接 | 氩弧焊 / 点焊 | 连接固定各个面,焊点尽量安排在非外观面 |
| 后处理 | 打磨 / 喷涂 / 丝印 | 消除焊疤毛刺,按图纸要求上色和做标识 |
下料阶段的关键是展开图质量——折弯补偿算不准,装配孔就会错位。下图这批机箱顶盖和底板,散热网孔由数控冲一次冲出,孔位精度直接决定后续装配是否顺畅。
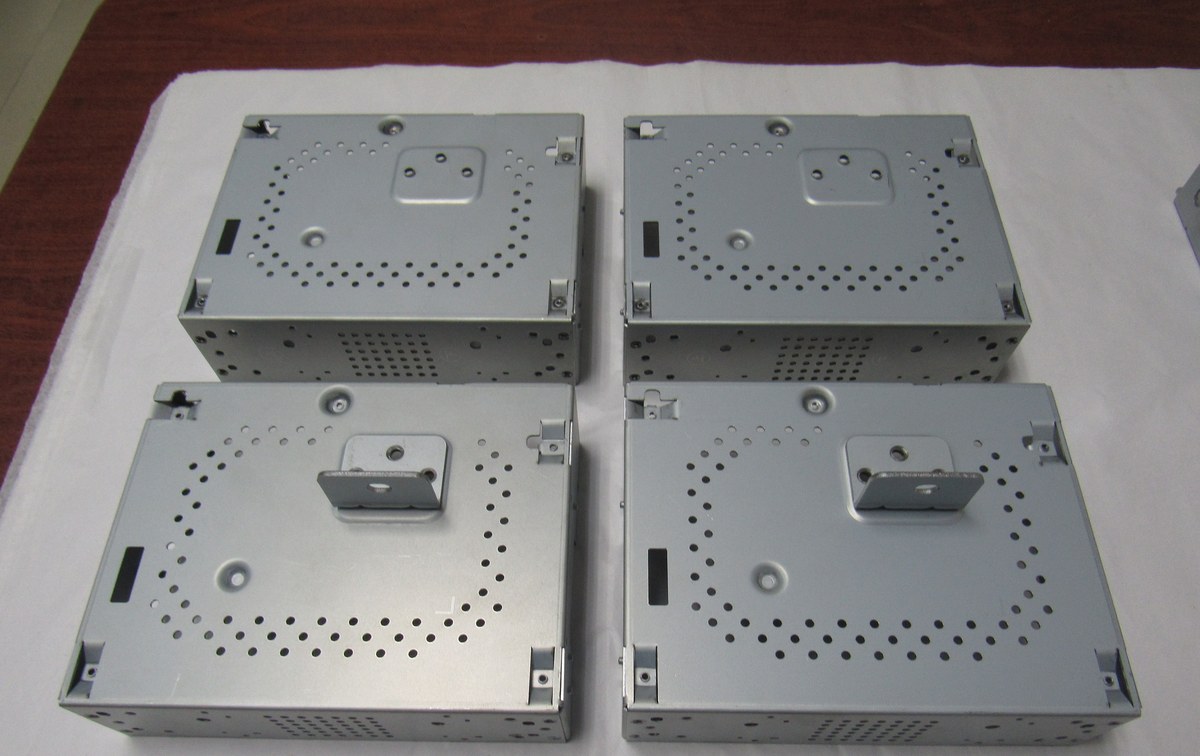
机箱顶盖与底板,散热网孔一次冲压成型
三、折弯与焊接:结构强度的关键
折弯决定形状,焊接决定强度。折弯时 R 角、孔边距都有最小值要求,太小的边距会把孔拉变形;焊接则要控制变形量,对称施焊、分段点焊是常规做法,焊完再打磨焊疤。钣金件表面处理常用静电喷涂(颜色任意、附着力好)和拉丝、氧化(铝板质感处理),丝印用于 LOGO 和铭牌。
四、从小批量到量产:钣金工艺的优势
钣金手板最大的优势是打样和小批量无缝衔接:首件确认后,同一套展开图和折弯程序直接复制生产,没有开模环节。下图是一批十余件的小批量钣金机壳,从打样到交付没有产生任何模具费用,特别适合试产、送样和小批量试销阶段。
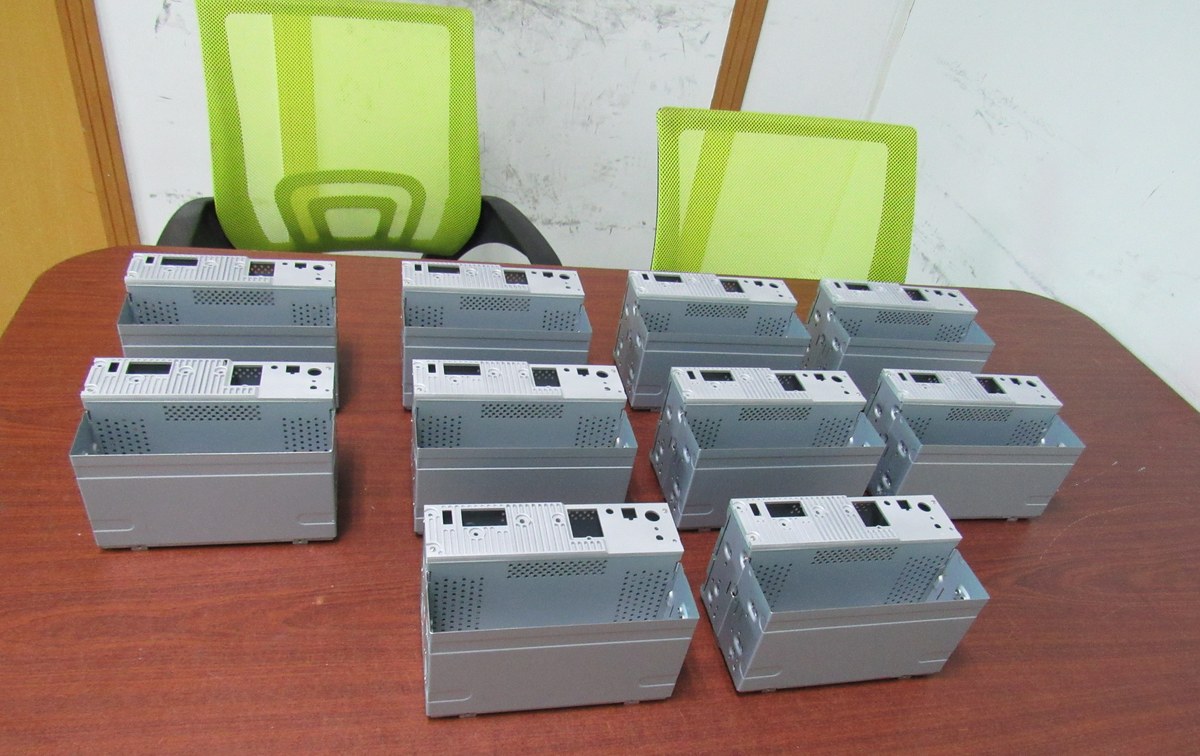
小批量钣金机壳,喷砂后质感均匀一致
常见问题 FAQ
Q:钣金手板打样一般要多久?
A:常规机箱机壳类 3~5 个工作日,含焊接加喷涂的复杂件 5~8 个工作日,具体看件数和表面处理要求,加急可另议。
Q:钣金手板和 CNC 手板怎么选?
A:薄板类外壳、支架、结构件选钣金,成本低且与量产工艺一致;块状金属件、高精度配合件选 CNC。拿不准时把 3D 图发给厂家评估最稳妥。