






铝合金手板是金属类产品验证的首选方案:6061、7075 等牌号直接用整块铝料CNC手板加工成型,强度、散热和量产件完全一致,还能做阳极氧化、喷砂、拉丝等表面处理。这篇由深圳手板厂赛达尔结合车间实拍件,讲清铝合金手板的选材逻辑、加工要点和氧化处理注意事项,帮你判断自己的产品适不适合走铝合金路线。
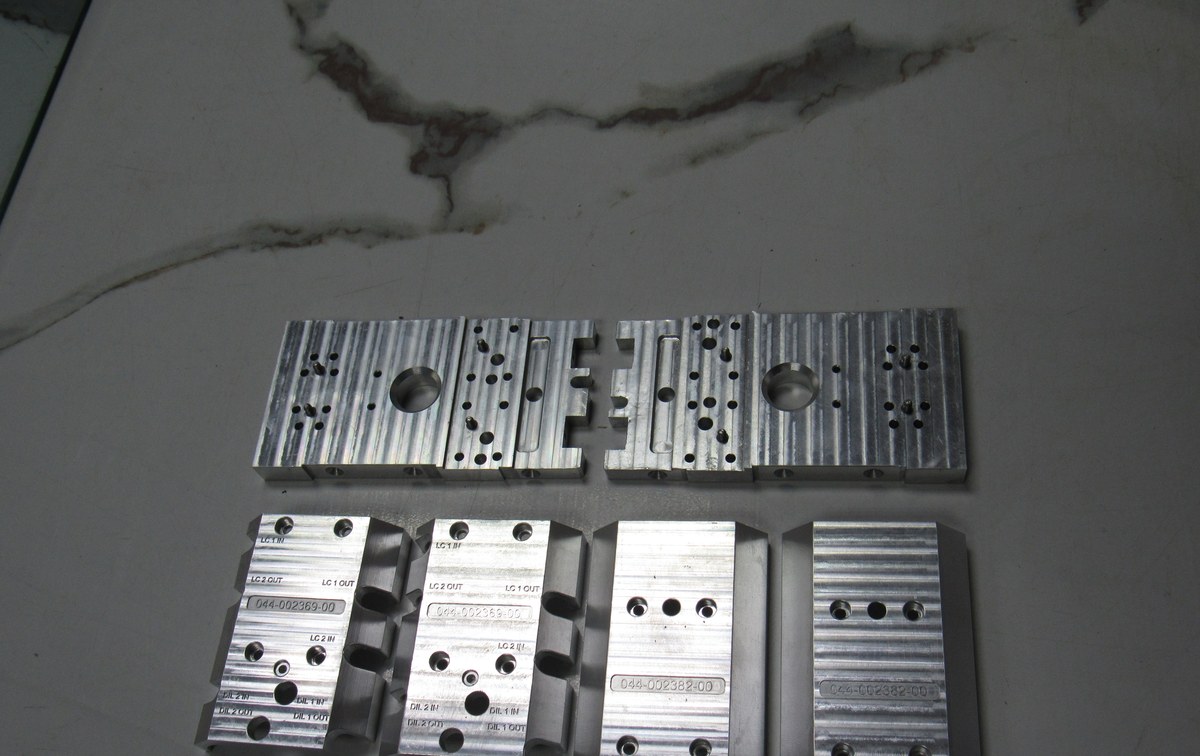
CNC 加工成形的铝合金模块件,配合孔位与平面一次装夹完成
一、哪些产品适合做铝合金手板
判断标准很简单:产品对强度、散热、重量有硬性要求,就用铝合金。典型如机器人关节臂、无人机机臂、功放音响外壳、一体散热器、治具夹具、模组端盖等。这类件如果用塑胶手板验证,强度和导热数据都会失真;而铝合金手板直接用与量产相同的 6061-T6、7075 等材料加工,装配力矩、温升、跌落测试的结果都能直接指导量产决策。
二、常用铝合金牌号怎么选
打样时最常被问到的问题就是选材。车间常用三个牌号对比如下:
| 牌号 | 特点 | 典型用途 |
|---|---|---|
| 6061-T6 | 强度、切削性、价格均衡,氧化后表面均匀 | 外壳、支架、结构件(多数产品首选) |
| 7075 | 强度接近钢材,但阳极氧化偏黄、成本高 | 受力关节、夹具、高性能结构件 |
| 5052 / 6063 | 延展性好、易折弯,强度偏低 | 薄板件、散热器型材类 |
选材经验:先默认 6061-T6,只有装配位受力极大或客户图纸明确指定时才换 7075。要提醒的是,7075 做本色阳极氧化会泛黄,对外观有要求的建议改喷砂后氧化或直接喷涂。
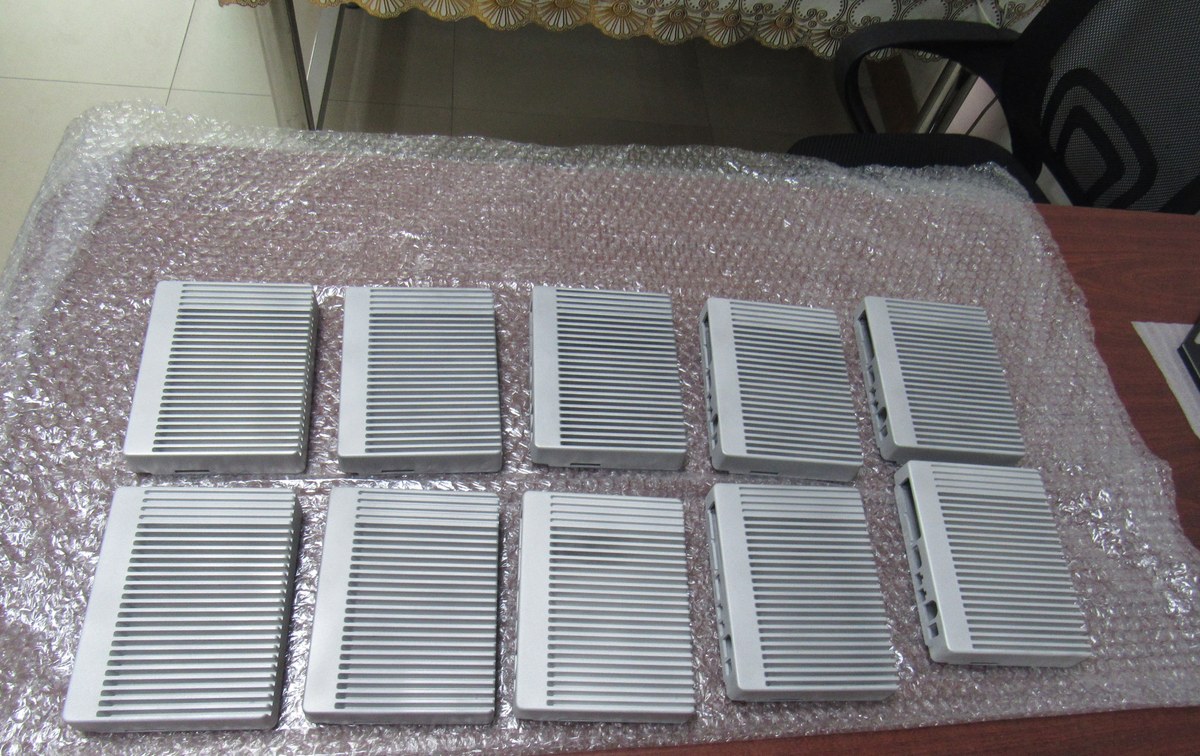
小批量打样与批产同线加工,散热板件批量下线
三、加工要点与阳极氧化处理
铝合金手板加工的关键在装夹与翻面:多面配合的结构件要设计工装,控制翻面基准,配合位公差一般按 ±0.05mm 交付;深腔件注意让刀补偿,薄壁件精加工前先做半精加工释放应力。批量件与打样件同线加工,出货状态一致。
表面处理方面,阳极氧化是铝合金手板的主流方案:本色氧化保留金属质感,也可以染黑、灰、金等色,耐磨耐腐蚀明显优于喷漆。对外观件,通常先喷砂再氧化,得到均匀的哑光细腻手感;需要丝印标识的,在氧化后进行。对照下图:银色为氧化本色筒身,端盖为黑色氧化件,两种状态可在同一批交付。
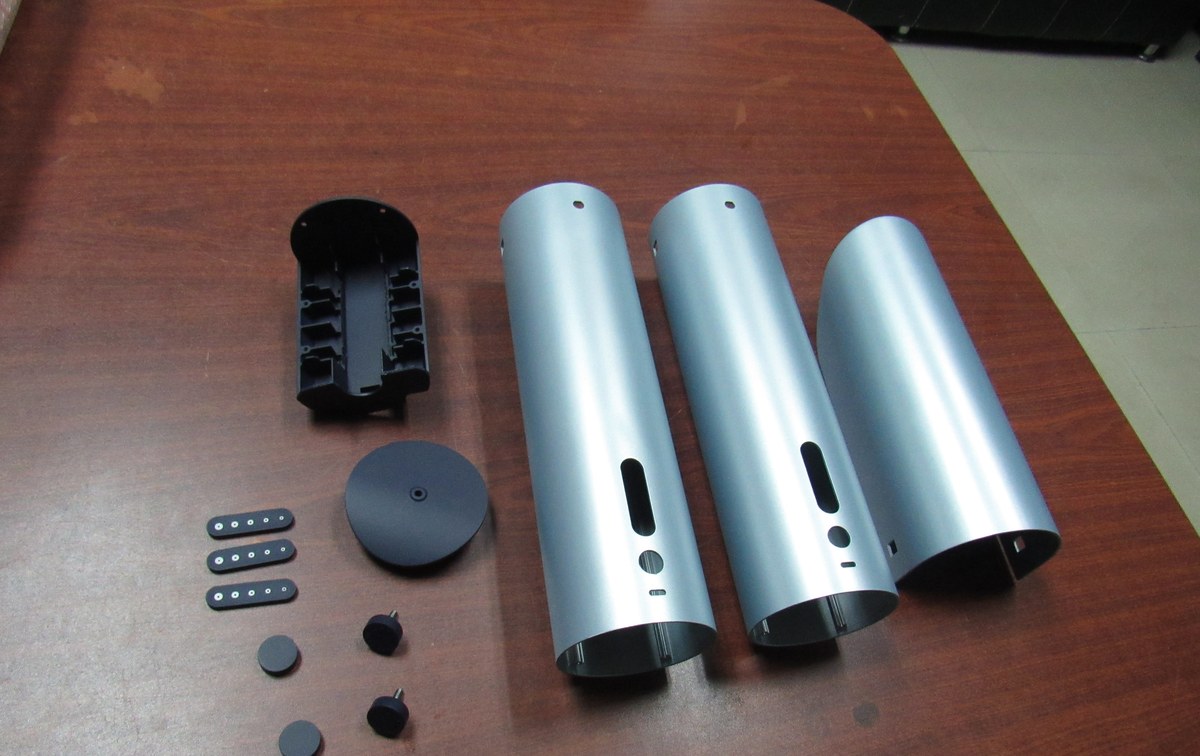
阳极氧化本色筒身与黑色氧化端盖,两种状态同批交付
四、常见问题
Q1:铝合金手板打样要多久?
A:常规尺寸的 CNC 手板加工 3~5 个工作日,加氧化表面处理另加 2~3 天;结构复杂需多次翻面或五轴加工的适当延长,小批量件可安排与打样同线出货。
Q2:阳极氧化和喷漆怎么选?
A:追求金属本色、耐磨和耐腐蚀选阳极氧化,可染黑、灰、金等色;要任意颜色、渐变或特殊质感选喷涂,两者也可组合使用(如氧化打底+局部喷涂)。