






手板只要三五件、又要真材料质感,多数深圳手板厂会推荐硅胶复模:先用 CNC 或 3D 打印做出一件原型,翻制硅胶模具,再用 PU 材料在真空环境下浇注复制,一套模可以复制十几件同规格的手板。相比逐件加工,复模的单件成本低、周期短,是外观验证和小批量试产的高性价比路线。这篇结合赛达尔车间的复模实拍件,讲清真空复模的完整工艺流程和打样注意事项。
一、哪些情况适合硅胶复模
判断标准看三点:数量、周期、预算。产品定型前需要 10~50 件给市场试销、给客户送样,或者展前急着要一批外观件,复模都比逐件 CNC 划算;对强度没有极限要求的结构件、外观验证件,PU 材料的性能也足够代表性。三种常见打样方式的对比:
| 打样方式 | 适用数量 | 单件成本 | 特点 |
|---|---|---|---|
| CNC手板加工 | 1~5 件 | 较高 | 真材实料、精度高,适合结构验证 |
| 3D打印 | 1~3 件 | 中 | 复杂曲面成型快,适合异形件 |
| 硅胶复模 | 10~50 件 | 低 | 一次开模批量复制,外观质感接近量产 |
二、真空复模工艺流程详解
第一步,制作原型。用 CNC 或 3D 打印加工一件母模,打磨到理想状态。硅胶模会原样复制原型表面——原型上的刀痕、瑕疵都会被带进每一件复制品,所以原型处理是复模质量的根基。
第二步,翻制硅胶模。把原型固定在模框内,浇注液态硅胶并抽真空排出气泡,常温固化数小时后用刀片沿分型面切开硅胶,取出原型,得到带完整型腔的软模。
第三步,浇注复制。合模后从浇注口注入调配好的 PU 材料,整个过程在真空机内完成,避免制品内部出现气泡。PU 的硬度、韧性可以按需选型,加色浆可直接浇出带颜色的件。固化脱模后去掉毛边水口,一件复模手板就完成了。
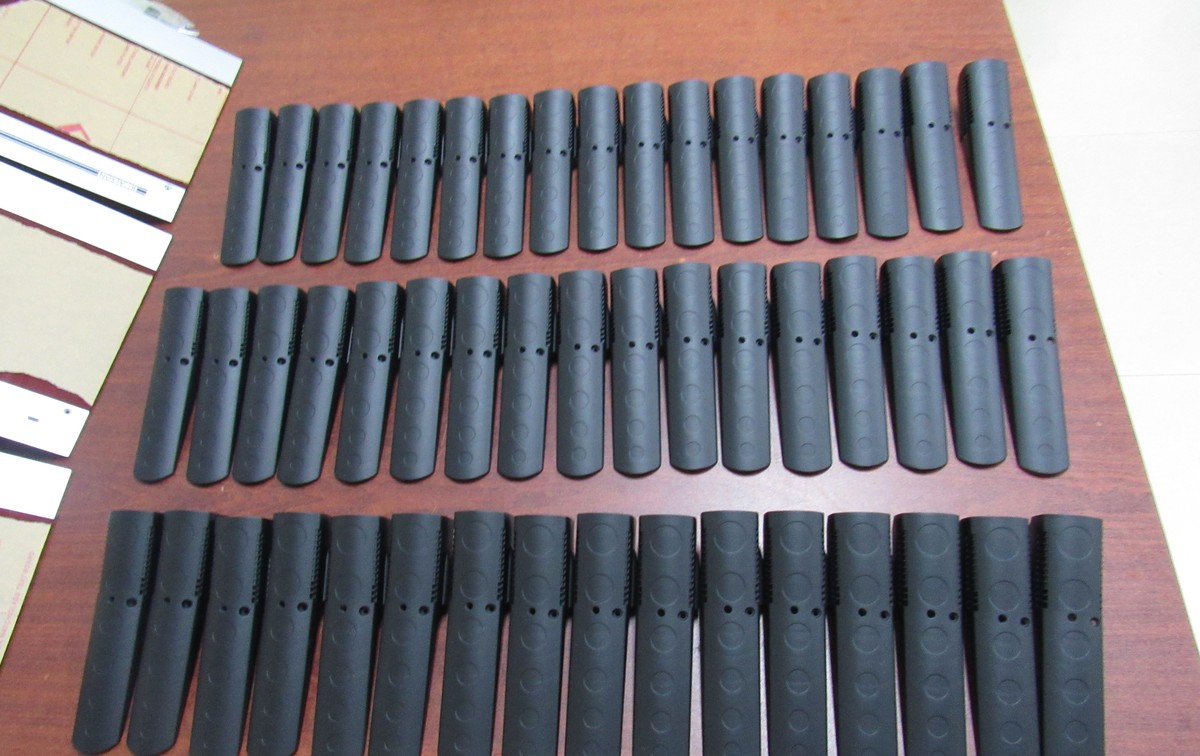
一套硅胶模复制出的小批量黑色外壳件,尺寸一致可装配
上图中一整套黑色外壳件就是同一副硅胶模批量复制下线的,件与件之间尺寸一致,可以直接做装配与送样。下图为一次环状夹具件的批量订单,数十件复模件同批交付。
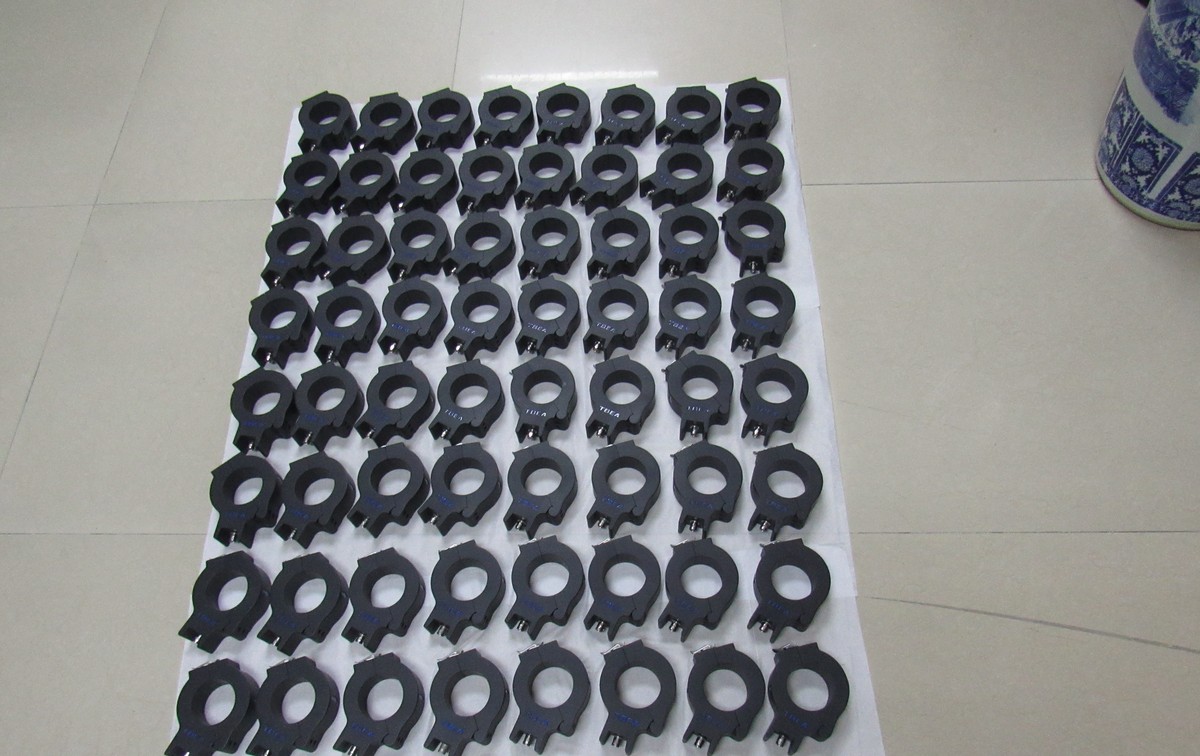
环状结构件复模小批量成品,数十件同批交付
三、颜色与质感处理
PU 浇注本色偏米白或黑,颜色要求高的建议喷漆处理;需要金属质感的手柄、旋钮可以做电镀。下面的白色电器手柄件即复模成型后喷涂,搭配电镀银色圈口,外观效果已非常接近注塑量产件。
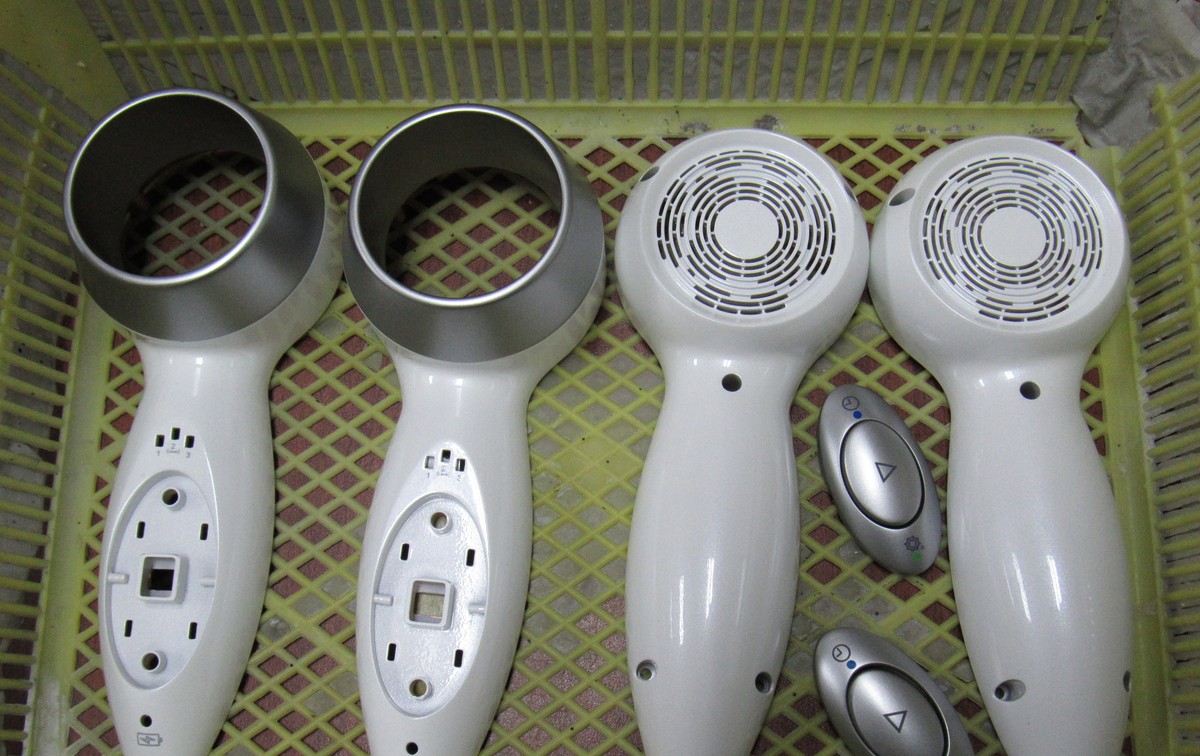
电器手柄复模件:本体喷涂白色,圈口电镀银色
四、常见问题
Q1:一套硅胶模能复制多少件?
A:常规一套硅胶模可复制 10~20 件,视结构复杂程度而定。需要几十上百件时,多开几套模并行浇注即可,原型只需做一次。
Q2:复模件的精度和强度够用吗?
A:尺寸精度约为 ±0.1mm(相对原型有轻微收缩),装配验证没有问题;PU 强度低于注塑 ABS/PC,适合外观、装配与手感验证,不建议以它做跌落、强度类测试的最终判定。