






结构复杂、曲面细密或分型困难的零件,CNC 加工常受刀具可达性与装夹方式限制;SLA 光固化 3D 打印按模型逐层成型,不受上述条件约束。本文结合深圳手板厂作业流程,说明 3D打印手板的适用判断、工艺步骤与选材依据。
一、适用范围的判断依据
是否适合 3D 打印,取决于结构特征而非外形尺寸。齿形件、曲面外壳、细密纹理件,以及分型面复杂、难以装夹的异形件,均属 SLA 工艺适用范围——逐层堆积成型,刀具无法进入的型腔、倒扣与纹理可一次成型。反之,对强度与抗冲击性有明确要求的结构件,光敏树脂的力学性能与工程塑料尚有差距,更适宜采用 CNC 加工 ABS、PC。
齿轮与齿轮箱座即为典型,齿形成型完整,去除支撑后即可装配试装;细密编织纹理件同理,此类纹理依赖逐层堆积还原,切削加工需反复更换小径刀具修形,模具成型受开模周期制约,SLA 按模型成型可完整保留细节。
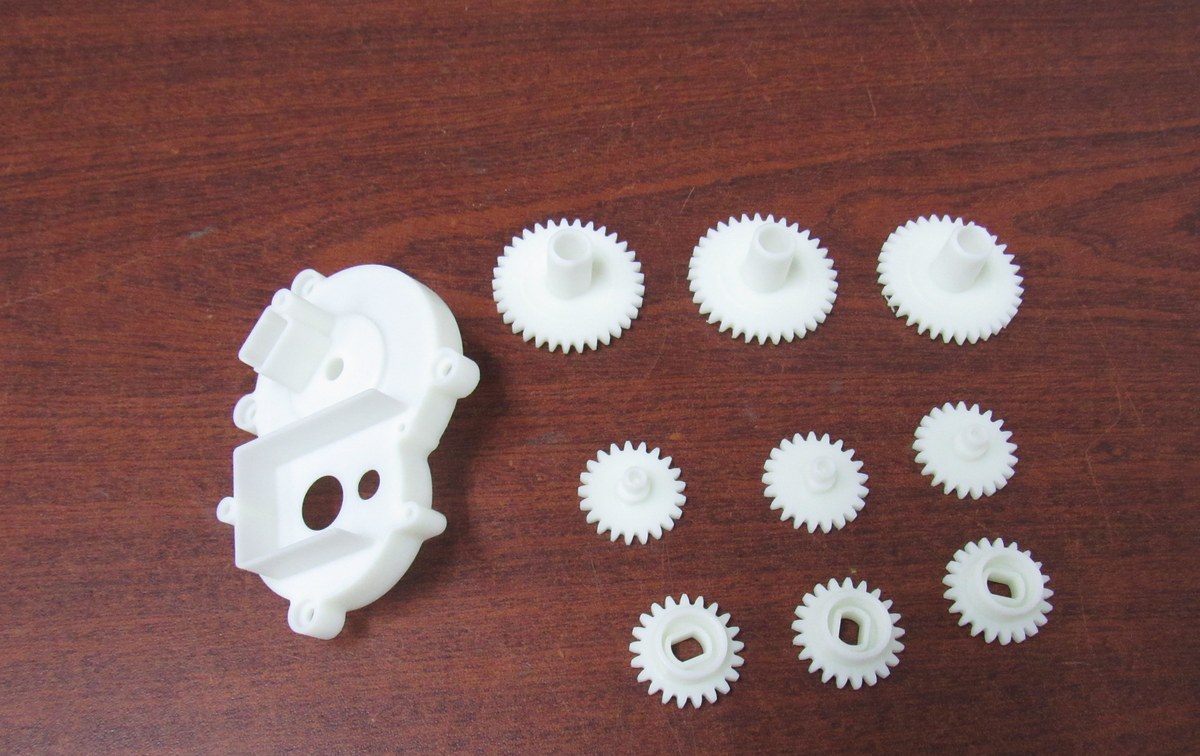
齿轮与齿轮箱座,SLA 成型后可直接装配试装
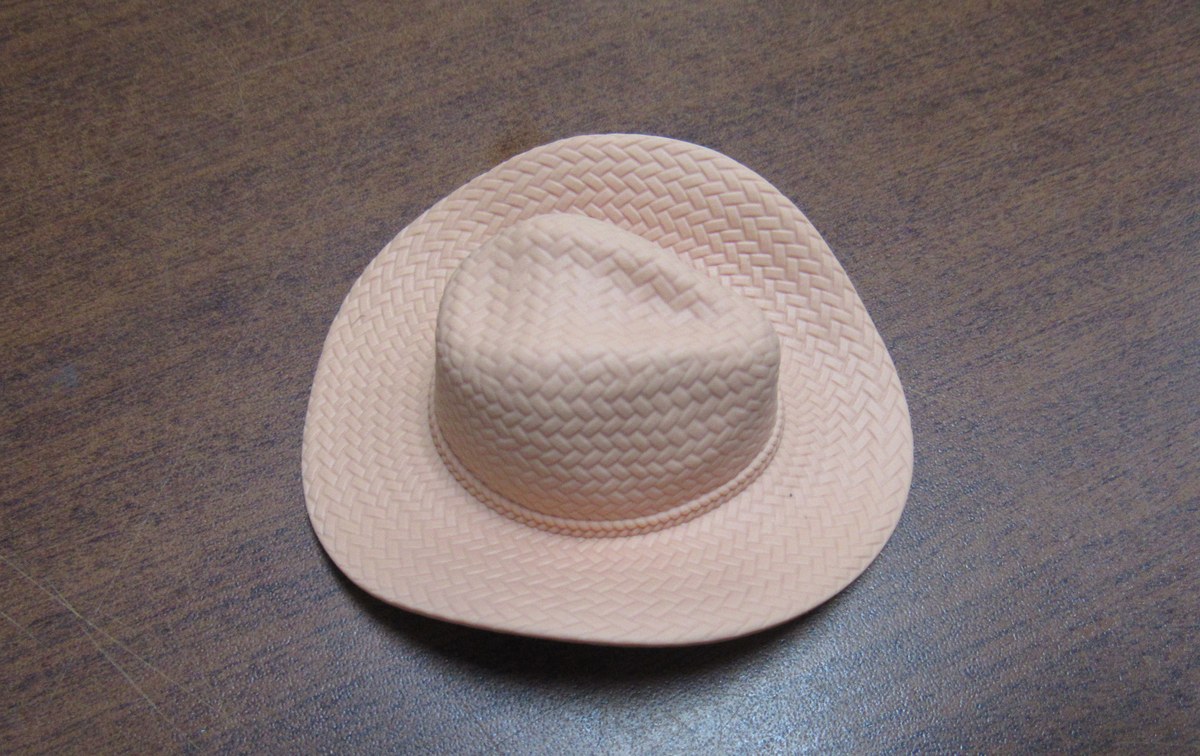
编织纹理件,SLA 成型可完整还原细密纹理
二、工艺步骤与作业规范
第一步为图纸评审,其结论决定后续工序能否顺利推进。评审涵盖三项:壁厚校核——最小壁厚按 0.8 毫米控制,低于该值易在刮刀往复中变形或打磨破损,此部位先行提出,由客户确认加厚或改结构;悬空评估——悬空部位须设支撑,其接触点去除后可能留痕,须在评审阶段锁定关键外观面;拆件规划——超出成型幅面或含封闭腔体时,拆分部件分别成型后拼装,拼接线位置以不影响外观与装配为前提。
第二步为成型方向与支撑设置。不同摆放角度下,表面质量、支撑密度与成型时间均有差异,工艺端选取支撑量最少、关键外观面朝外的角度,并将确认结果同步客户。
第三步为光固化成型。液态光敏树脂在激光逐层扫描下固化堆积,层厚约 0.1 毫米,成型时间与零件高度、截面面积相关。
第四步为清洗与二次固化。成型件表面附着未固化树脂,需清洗残液后置入紫外固化箱二次固化,使内部结构充分交联,达到硬度与尺寸稳定性要求,该工序不可省略。
第五步为后处理与检验。去除支撑、打磨接触点、修整拼接线并复核关键尺寸;外观件可衔接喷涂、电镀、丝印工序,按外观件标准交付。
三、材料选型依据
材料选型以用途为依据,车间常备四类光敏树脂;有特殊颜色需求的,可采用彩色树脂直接成型。
| 材料 | 特点 | 适用场景 |
|---|---|---|
| 通用白色树脂 | 细节还原好、成本低,韧性一般 | 外观评审、结构确认 |
| 类ABS树脂 | 韧性好、耐跌落 | 装配测试、功能验证 |
| 耐高温树脂 | 热变形温度高 | 灯具及靠近热源的部件 |
| 透明树脂 | 透光性好 | 导光件、灯罩验证 |
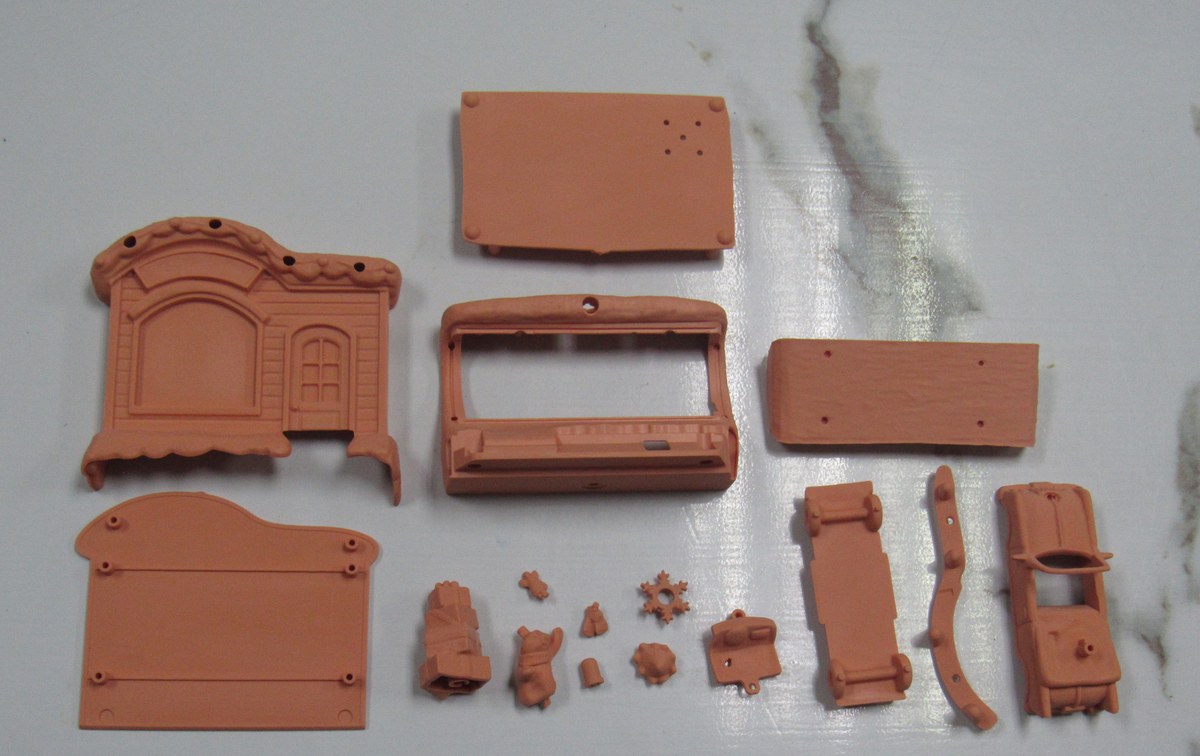
彩色树脂直接成型的整套结构件
四、周期与报价依据
常规尺寸单件手板自图纸确认起 1 至 3 天可交付:打印占半天至一天,清洗与二次固化数小时,后处理视结构复杂程度而定;整套结构件十余件同时排产一般 2 至 4 天,加急订单可当日排产,前提是评审无遗留问题。报价依据分两部分:材料按体积与克重,机时按零件高度与排产批量;同一体积零件,成型高度降低、多件共享平台,单件分摊成本相应下降。需要准确报价的,提供 STL 或 STEP 模型即可。
五、常见问题
Q1:3D 打印手板的精度与强度是否满足使用要求?
A:SLA 成型尺寸公差通常控制在 ±0.1~0.2 毫米,适合外观件与装配验证;光敏树脂韧性低于 CNC 加工的 ABS、PC,涉及螺纹受力、扣位反复拆装或跌落测试的零件,建议改用 CNC 加工或硅胶复模。
Q2:只有草图或实物样品,没有三维模型能否打样?
A:可以。仅有照片、草图或实物样品的,我们按实物测绘建模,费用依据结构复杂度单独核算;已有模型的,建议先校核壁厚与悬空部位,可缩短评审周期。