






灯罩、展示道具、仪表面罩与设备观察窗,这类产品在开模之前往往需要一件通体透亮的手板来验证外观效果与装配关系。透明手板的难度不在成型,而在光学效果:普通切削留下的刀痕会让透明表面发雾,粘接不当则会出现气泡与白边。这篇结合赛达尔车间近期交付的亚克力手板与 PC 透明件实拍,讲清透明手板加工的选材、切削与抛光要点,供打样选型参考。
一、透明手板选材:亚克力与PC怎么选
透明手板最常用的两种材料是亚克力(PMMA)与 PC。亚克力透光率高、硬度大,抛光后表面接近玻璃,适合灯罩、展示盒等以视觉效果为主的部件;PC 韧性好、耐冲击,适合防护罩、视窗等有强度要求的部位,但材料偏软,镜面抛光效果略逊于亚克力。选型时除了外观要求,还要结合壁厚与使用环境确认材料厚度余量。两种材料的特性对比:
| 对比项 | 亚克力(PMMA) | PC(聚碳酸酯) |
|---|---|---|
| 外观效果 | 透光率高,抛光后接近玻璃 | 略带微黄,镜面感稍弱 |
| 韧性 | 较脆,薄壁位易崩裂 | 耐冲击,可做薄壁防护件 |
| 切削特性 | 切屑脆碎,易获得光洁面 | 材料偏黏,对刀具与转速敏感 |
| 典型用途 | 灯罩、展示盒、导光件 | 防护罩、面罩、设备视窗 |
二、CNC加工:控制刀痕与装夹
透明件的 CNC 加工与普通塑胶件最大的区别,是每一道刀痕都会被看见。切削亚克力使用锋利的塑胶专用铣刀,配合较高转速与适中进给,让切屑脆碎排出而不是挤压材料;精修工序留量要小,走刀路径连贯,避免接刀台阶在透明面上形成影线。装夹环节同样讲究:夹紧力过大会在透明表面留下压痕,通常改用软质垫块或吸附方式固定毛坯。需要折边成型的长条件,则先铣出外形与槽位,再加热折弯定型——下图的亚克力折边件折线平直、通体透亮,即为定型后的效果。
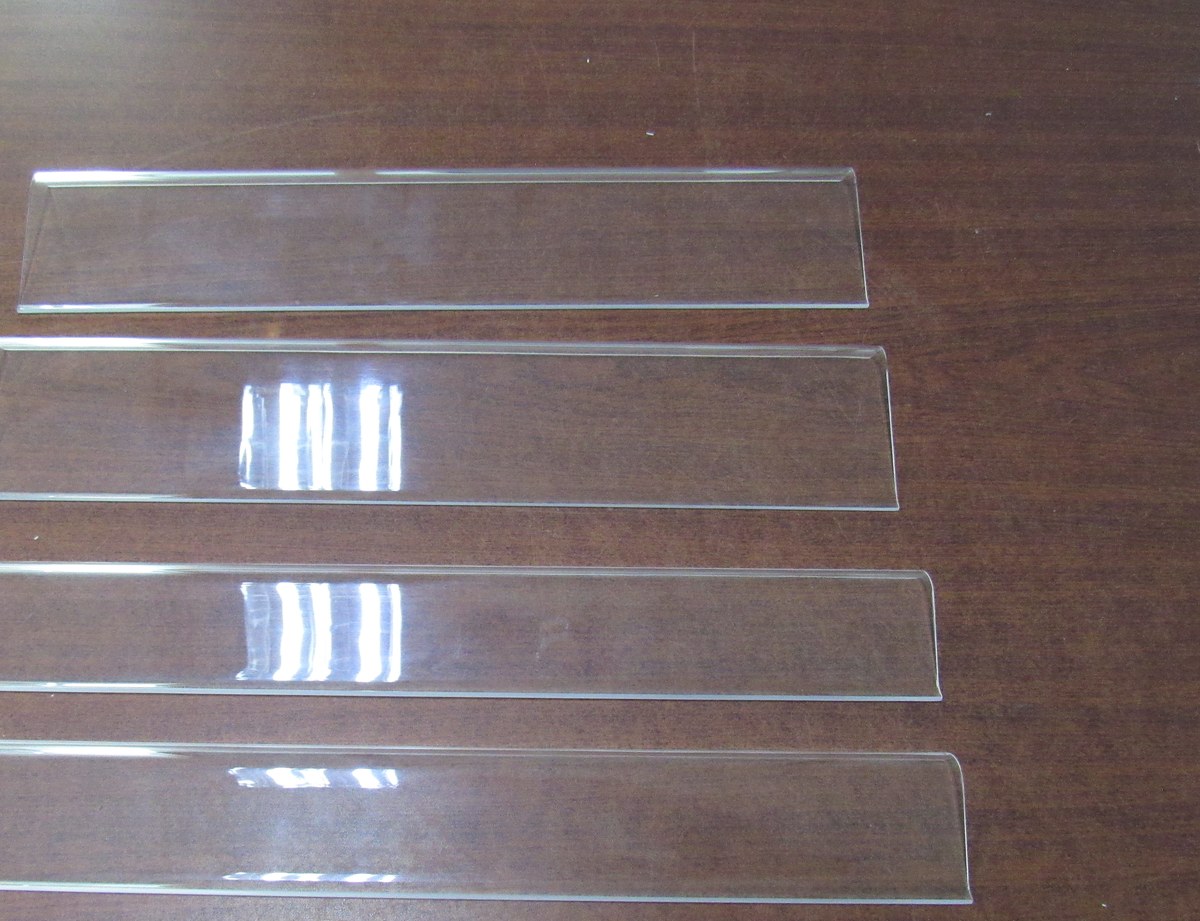
亚克力折边长条件:CNC铣切外形后加热折弯定型
三、抛光:透明效果成败的关键
抛光决定透明手板的最终观感。切削后的表面覆有一层细微磨痕,需按部位选择工艺:外轮廓与切断面用火焰抛光快速消除刀痕,使边缘恢复通透;要求更高的视窗、灯罩曲面再用布轮蘸抛光膏逐级精抛。亚克力受热敏感,火焰停留时间必须严格控制,否则会造成局部应力与变形。下图的蜂窝纹理半球罩即为一例:球面抛光后纹理清晰、通体透亮,并用钢直尺比对确认外形尺寸与图纸一致。
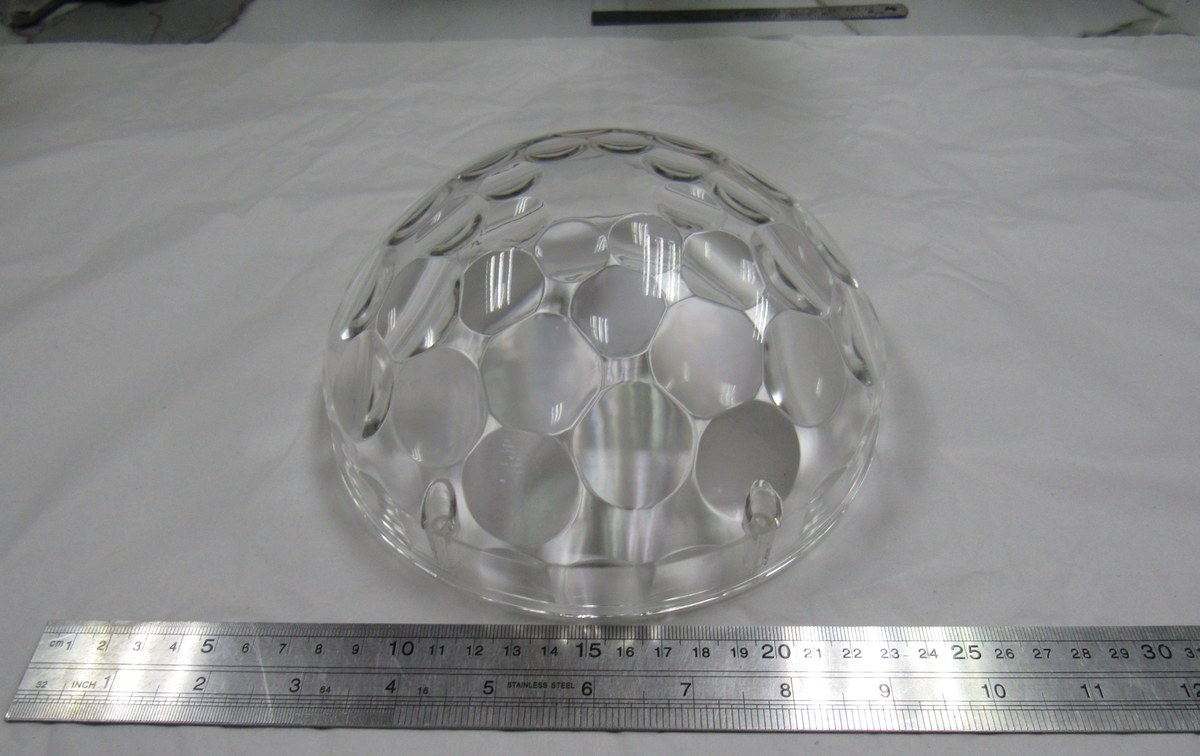
抛光后的蜂窝纹理半球罩,尺寸经钢直尺比对
四、小批量透明件与装配交付
展示道具类订单常需要几十件同规格的透明盒、支架。这类件按图纸分解为面板、侧板与底板,CNC 批量铣切并抛光后,用透明 UV 胶或亚克力专用胶水粘接组装,固化后胶层无色、不留气泡。批量件在装配前逐一核对点阵孔位与卡扣尺寸,保证成批产品的互换性。下图为一批亚克力网格展示盒的装配成品,面板点阵与卡扣位对位准确,可成批交付用于陈列验证。
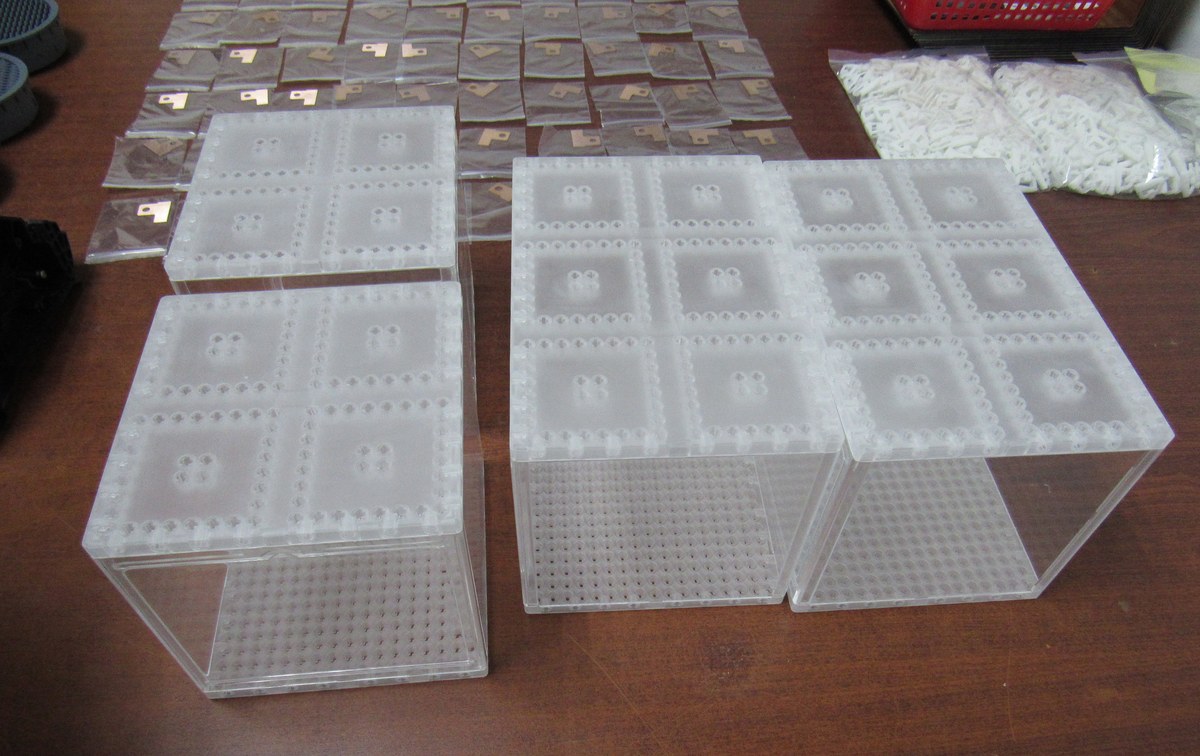
亚克力网格展示盒小批量装配成品
五、常见问题
Q1:透明手板表面发雾能避免吗?
发雾多由刀痕残留或抛光温度失控引起。规范的加工留量配合分级抛光,可以把切削面恢复到接近玻璃的通透度;对透光要求高的部位,建议在图纸阶段标注镜面等级,加工时按区域控制抛光方式。
Q2:透明手板的交期一般多久?
常规单件 CNC 透明手板 1~3 个工作日交付;含折弯、粘接或批量抛光的订单视工序增加 1~2 天。PC 材料切削耗时高于亚克力,具体周期与费用按图纸结构核算。