






报价是手板打样前双方最先对齐的信息,也是最常出现预期偏差的环节:外形相近的两个零件,因结构、材料或数量不同,费用可能相差数倍。手板模型报价并非按面积或重量简单折算,而是由材料、加工工时与后处理工序逐项累计得出。这篇由深圳手板厂赛达尔结合日常核算流程,拆解CNC手板加工等三类主流工艺的报价构成与影响因素,帮助打样前对费用形成合理预期。
一、报价单的基本构成:材料、工时与后处理
一份完整的手板报价通常包含四个部分。材料费按毛坯尺寸与材料单价核算,零件外形越大、所需毛坯越多,材料成本越高;加工工时覆盖编程、装夹与机床运行时间,是费用中弹性最大的部分;表面处理按喷涂、丝印、氧化等工序另计;装配与检验则随拆件数量与配合要求增加。以塑胶外壳件为例,完成粗加工与精修的半成品(如下图)已具备零件的基本形状,此时工时消耗的大头已经发生,后续仅剩表面处理与装配环节。
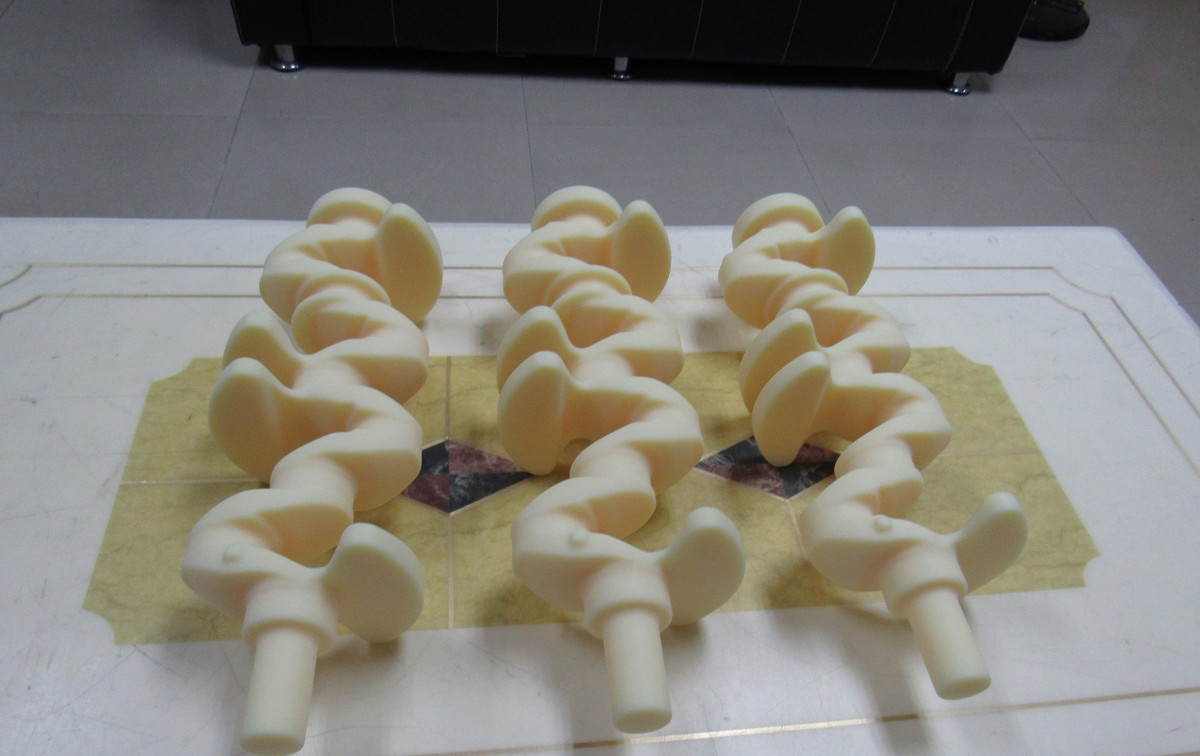
完成CNC粗加工与精修的塑胶件半成品
| 报价项目 | 核算依据 | 主要影响因素 |
|---|---|---|
| 材料费 | 毛坯尺寸与材料单价 | 外形尺寸、材料牌号 |
| 加工工时 | 编程、装夹与机床运行时间 | 结构复杂度、精度要求 |
| 表面处理 | 喷涂、丝印、电镀、氧化等工序 | 外观等级、颜色数量 |
| 装配检验 | 拆件数量与配合关系 | 零件数量、公差要求 |
二、影响报价的四个关键因素
一是结构与拆件数量。一套手板常由多件组成,下图的成套塑胶件包含面板、结构件、旋钮与小配件,每一件都需要单独编程、装夹与加工,报价按件数与复杂程度逐件累计,而不是按整套笼统估算。
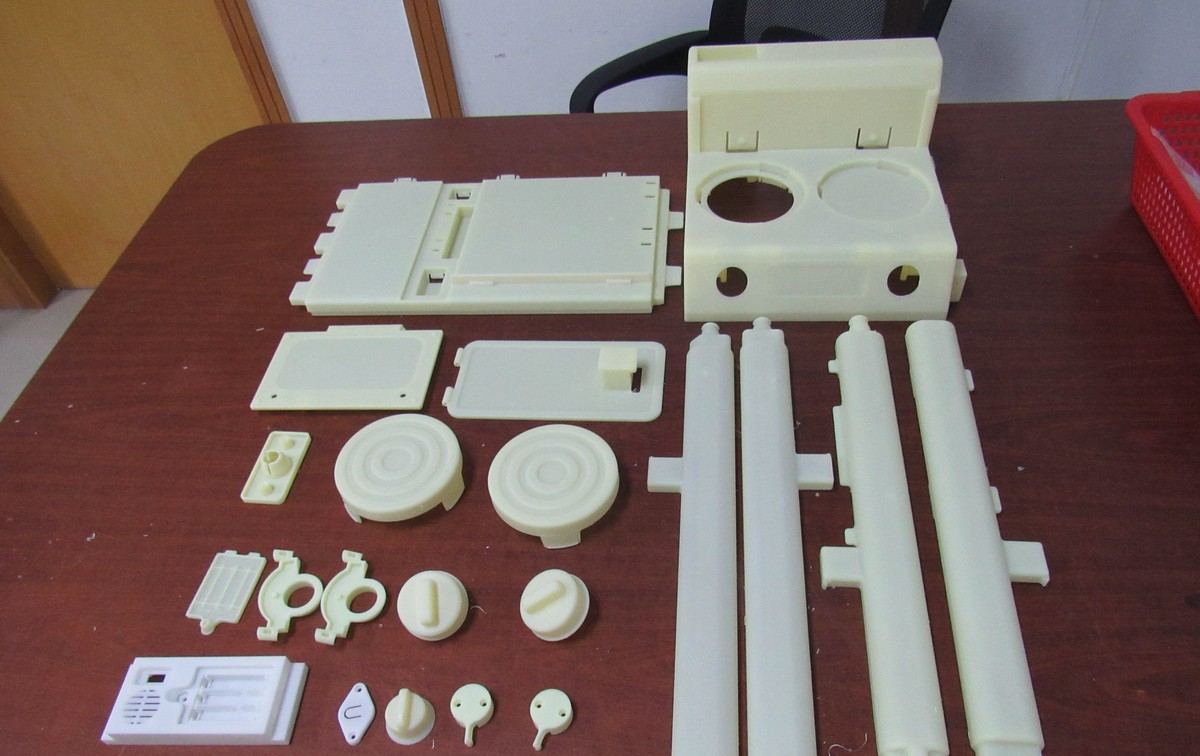
成套塑胶手板零件:面板、结构件与小配件逐件加工
二是材料与精度要求。ABS、PC、亚克力与铝合金的切削特性、刀具消耗与加工速度差异明显;配合位精度越高,精修与检测投入的工时越多。三是表面处理等级。喷涂的颜色数量、丝印内容、是否电镀氧化,都会直接增加工序与费用。四是数量。编程与装夹等准备投入在单件订单中由一件承担,批量订单则可逐件摊薄,下图的批量塑胶件即为按订单数量成批排产,单件费用明显低于单件打样。
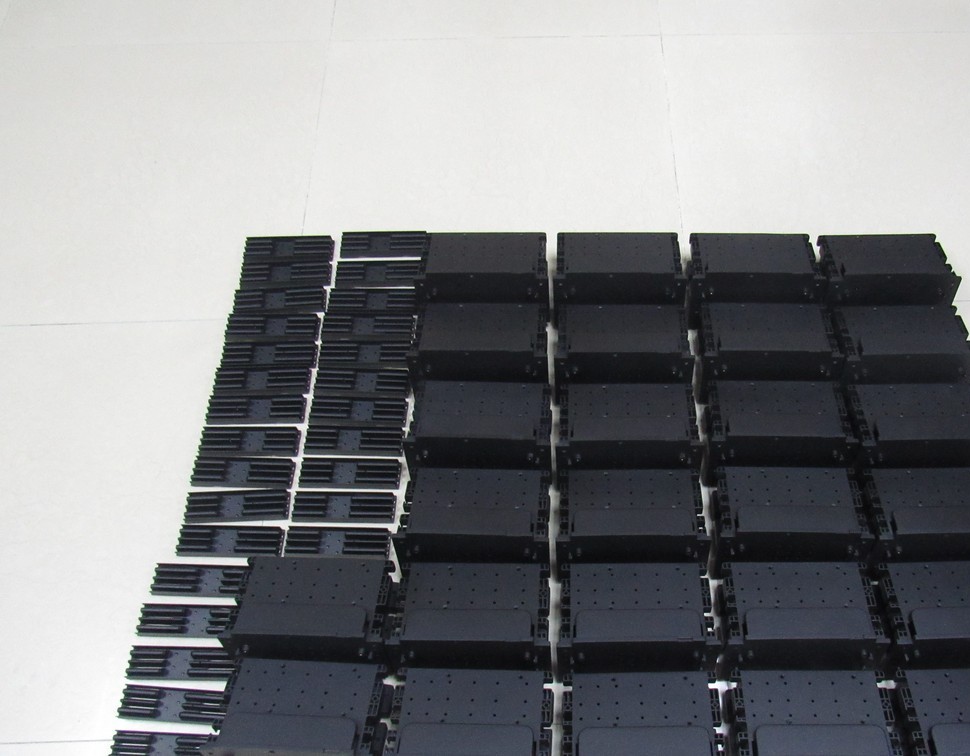
按订单数量成批排产的塑胶件
三、不同工艺的成本逻辑差异
三类主流工艺的计价方式不同。CNC 手板加工按工时计价,费用随结构与精度增长,但材质与强度接近量产件,适合外壳与结构件;3D 打印按材料体积与成型高度计价,异形复杂件不会显著增加成本,适合早期外观验证与小型复杂件;硅胶复模的成本集中在原型制作与硅胶模具,模具完成后每复制一件的边际成本很低,适合几十件规模的小批量。选型时应结合数量、强度要求与交期综合权衡。
四、提交哪些信息,报价更准确
准确的报价以 3D 图纸为前提。厂家依据 STEP、STL 等格式的图纸拆解零件、规划加工路径后,才能逐项核算材料与工时;仅凭照片或 2D 图纸,只能给出区间性参考。图纸之外,注明材料牌号、数量、表面处理要求与期望交期,可以减少报价与实际需求之间的偏差;涉及装配配合的部位标注关键公差,也有助于厂家提前判断工艺方案,避免二次核算。
五、常见问题
Q1:为什么单件打样的单价通常高于批量生产?
编程、装夹与上机准备属于固定投入,单件订单全部由这一件承担;数量增加后投入被摊薄,单件费用随之下降。比较报价时应确认双方按同一数量基数核算,结论才有可比性。
Q2:只有 2D 图纸能报价吗?
2D 图纸仅能给出区间性参考,无法评估结构深度、内部特征与配合关系,准确报价仍以 3D 图纸为准。若暂时没有图纸,可先提供产品用途、大致尺寸与数量做初步沟通,再补齐 3D 数据完成正式核算。