






防滑垫、穿戴表带、医疗器件的柔性接触件、家居用品的软胶部件,这类产品在开模前需要用与量产件一致的软料验证手感、回弹与装配关系。软胶手板不能照搬硬质材料的加工思路:材料回弹大、切削易粘刀,成型方式以浇注为主。这篇由深圳手板厂赛达尔结合车间软胶样板实拍,讲清软胶手板打样的选材、加工方案与验收要点,供打样选型参考。
一、常用软胶材料与硬度选择
软胶手板常用 TPE、TPU 与硅胶三类柔性材料,硬度以邵氏 A(Shore A)计量。TPE 触感柔软、硬度可调范围宽,常用于握把包胶与防滑件;TPU 耐磨且回弹、强度较好,适合表带、轮类与密封件;硅胶耐温性能好、质感最接近量产件,医疗与母婴类产品多以复模硅胶验证。选材时先按产品使用场景确认硬度区间与温度要求,再落实到具体牌号。三类材料的特性对比如下:
| 材料 | 常用硬度区间 | 特点 | 典型用途 |
|---|---|---|---|
| TPE | Shore A 20~90 | 触感柔软,硬度可调范围宽 | 握把包胶、防滑垫、缓冲件 |
| TPU | Shore A 70~95 | 耐磨,回弹与强度较好 | 表带、轮类、密封件 |
| 硅胶(复模) | Shore A 10~70 | 耐温,质感接近量产件 | 医疗器件、母婴用品、稀有配色小批量 |
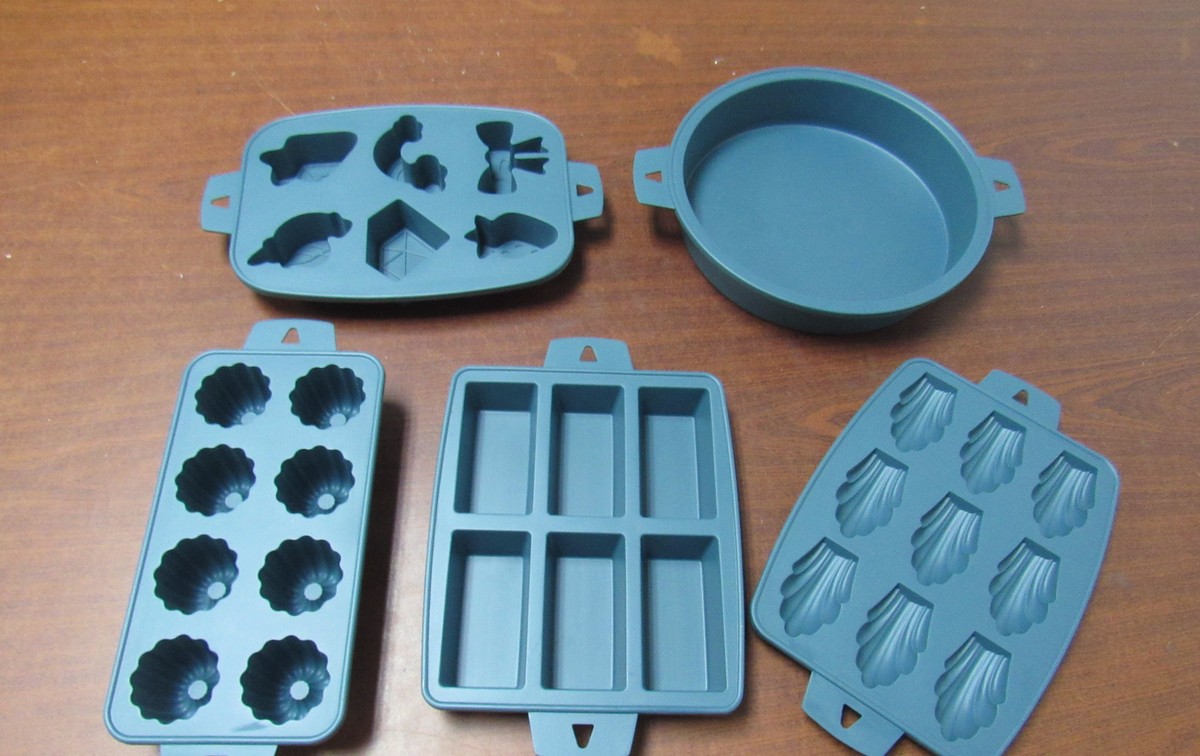
多腔成形的软胶模具件,硬质母模翻模后一次浇注完成
二、三种加工方案怎么选
软胶手板按材料硬度与数量分三条路线。其一,CNC 直接加工:硬度较高的 TPU 与部分软胶可以直接切削,需使用锋利刀具、高转速与小进给,避免材料被拉扯变形,适合结构简单的单件验证。其二,硅胶复模:先以 CNC 或 3D 打印制作硬质母模,翻制硅胶模具后浇注 TPE 或硅胶,是小批量软胶件最常用的方案,同一模具可复制数十件。其三,3D 打印软性树脂:直接成型柔性件,适合外观与装配验证,批量前再切换到复模路线。三种方案的适用条件对比:
| 方案 | 适用材料 | 适用数量 | 方案特点 |
|---|---|---|---|
| CNC 直接加工 | 较高硬度 TPU | 单件 | 尺寸精准,复杂曲面受刀具限制 |
| 硅胶复模 | TPE / 硅胶 | 数件至数十件 | 质感接近量产,复制件一致性好 |
| 3D 打印软性树脂 | 软性光敏树脂 | 单件至数件 | 无需模具,异形结构成型快 |
下图的多格软胶托盘即以复模方式整体浇注成形:十几个格位、耳缘与把手在一次成型中完成,格位之间不涉及二次粘接,壁厚与圆角的一致性由硅胶模具直接保证。这类整体式柔性件若用硬料分块加工再拼接,接缝在回弹应力下容易开裂,复模路线反而更稳定。
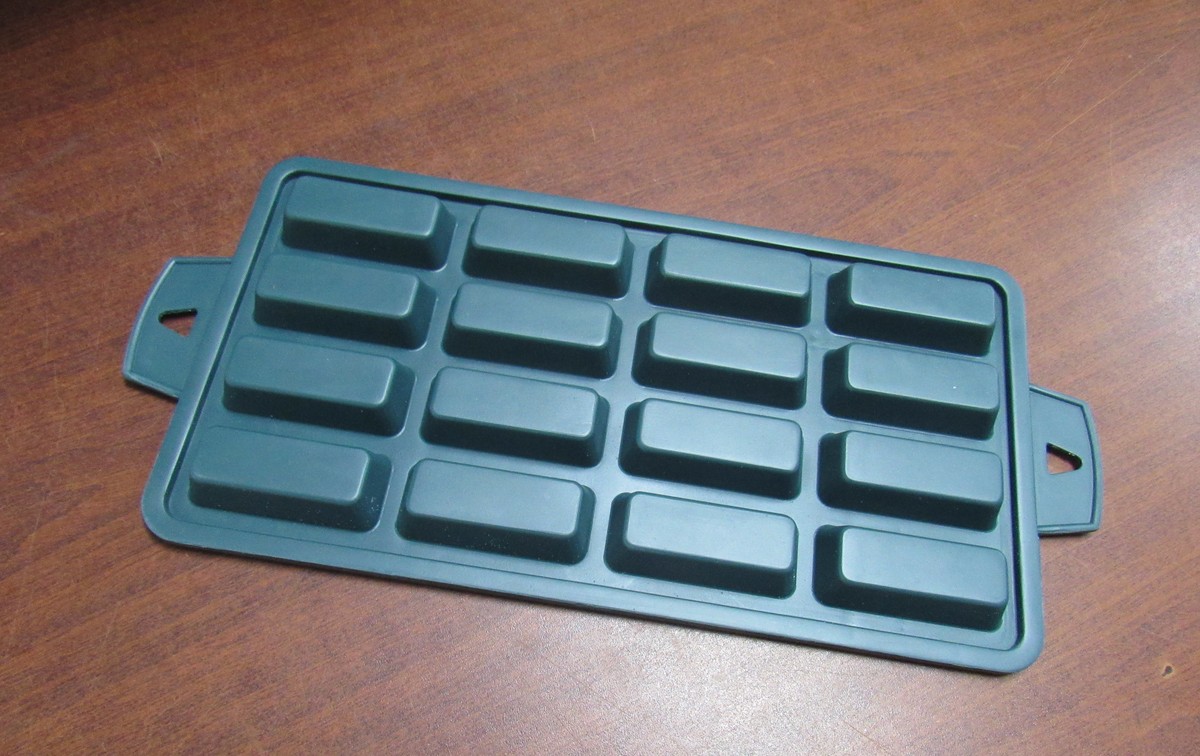
整体成形的软胶多格托盘,格位圆角与壁厚均匀一致
三、成型与修整作业要点
复模路线的作业规范集中在三个环节。母模阶段先按图纸完成硬质原型的精修,母模表面质量决定复制品的底线,任何刀痕与缺陷都会转录到每一件复制品上;浇注阶段按配方比例混合原料并真空脱泡,合理布置浇口与排气位置,避免气泡滞留在圆角与深腔处;固化脱模后进行水口修整与边缘处理,软胶件的毛边须用专用刀具修除,修整时控制力度与方向,避免拉伤分型面。下图的软胶件经修整后表面圆顺、边缘无毛刺,颜色在浇注前按色卡调配完成。
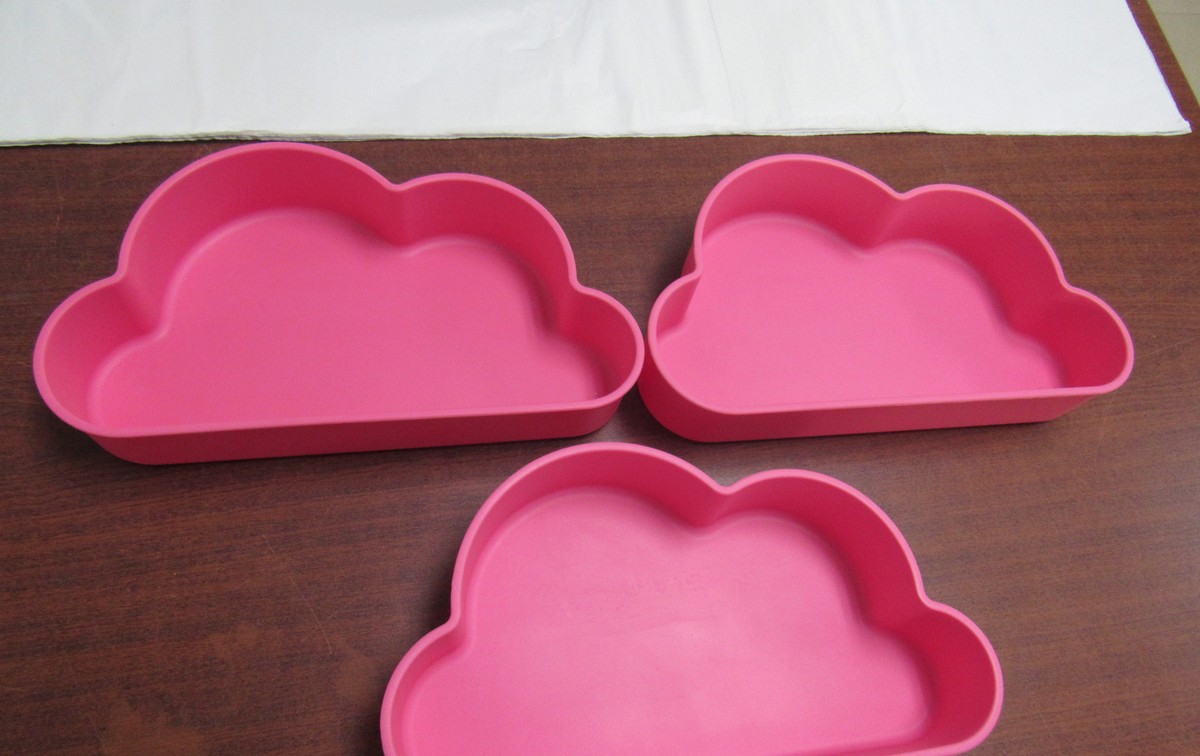
修整完成的云朵形软胶件,边缘圆顺、色泽均匀
四、软胶手板的验收要点
软胶件验收除尺寸外还需关注材料性能:硬度用邵氏硬度计抽检,对照图纸标注的硬度区间;回弹与压缩形变通过压痕测试与手感确认;颜色以色板比对,浇注前调色的样板应留样备查;包胶与过盈配合部位需与硬质件实配,确认装配干涉量。涉及食品接触或医用场景的产品,打样阶段应同步明确材料相应的检测要求,避免定型后返工。
五、常见问题
Q1:软胶手板可以直接用 CNC 加工吗?
取决于材料硬度与结构。硬度较高、强度较好的 TPU 可以直接切削,需选用锋利刀具并控制进给,避免拉扯变形;低硬度软胶切削时易粘刀、回弹大,尺寸稳定性差,通常改走复模路线,由硬质母模翻模浇注成型。
Q2:软胶手板打样需要多长时间?
复模路线包含母模制作、硅胶模具翻制与浇注固化,周期随件数与结构复杂度评估;单件验证若适合 CNC 直接加工或 3D 打印软料,可在更短时间内完成。提供 3D 图纸、硬度要求与数量后,即可获得准确的排产周期。