






智能眼镜与头戴穿戴设备迭代节奏快,佩戴件多曲面、壁厚薄、软硬材料混搭,整机验证高度依赖手板。一套智能眼镜手板要同时还原外观质感、佩戴贴合与装配关系,仅靠单一工艺难以覆盖。本文结合穿戴设备手板的车间实拍,梳理拆件思路、CNC手板加工与 3D 打印、复模的组合方案及装配验证要点,供穿戴设备团队打样前参考。
一、穿戴设备手板难在哪里
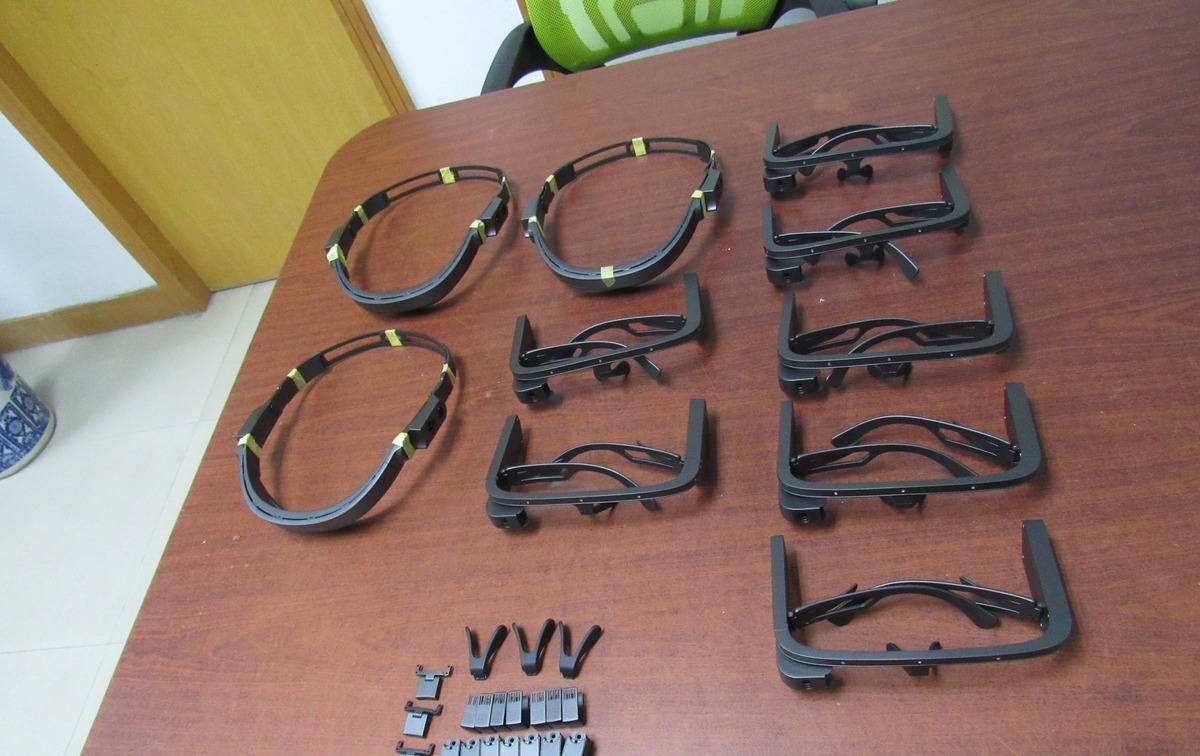
穿戴类产品对手板的要求集中在三处。其一是薄壁轻量:佩戴类产品对重量敏感,壳体壁厚普遍在 1.2~2mm,CNC 加工时工件易变形,需要预留工艺装夹位并分粗、精加工控制应力。其二是多曲面贴合:头围弧面与面部贴合面多为自由曲面,必须提供完整 3D 数模,2D 图纸无法表达曲面走向,评审阶段应同步确认贴合区域与间隙要求。其三是多材料混搭:硬质主体、软胶贴合件与金属转轴装配在同一整机上,验证时除尺寸外还要确认阻尼与手感,材料与工艺需逐件确定。这三点也决定拆件数量:验证目标越多,拆件越细,评审阶段把验证清单列全,可避免中途加件打乱排产。
二、先拆件,再定工艺
拆件是穿戴设备手板的第一步:按功能把整机分解为外观件、结构件、软胶件与标准件,逐件确定材料与工艺,比整机单一加工更可控,后期修配也更省时。常用零件类别与工艺的对应关系如下:
| 零件类别 | 常用材料 | 常用工艺 | 要点 |
|---|---|---|---|
| 外观壳体、镜框 | ABS、PC | CNC加工+喷涂 | 曲面接刀控制,注意喷涂膜厚 |
| 复杂曲面支架 | 光敏树脂、尼龙 | 3D打印(SLA/SLS) | 异形件免装夹,关注强度与耐久 |
| 软胶头带、鼻托、垫片 | TPE、TPU、硅胶 | 硅胶复模或CNC软料 | 硬度按邵氏A选型,表面哑光 |
| 转轴、铰链、金属支架 | 铝合金、不锈钢 | CNC+阳极氧化 | 同轴度与阻尼手感 |
| 螺钉、垫圈等 | 标准件 | 外购配套 | 随件配齐,便于试装 |
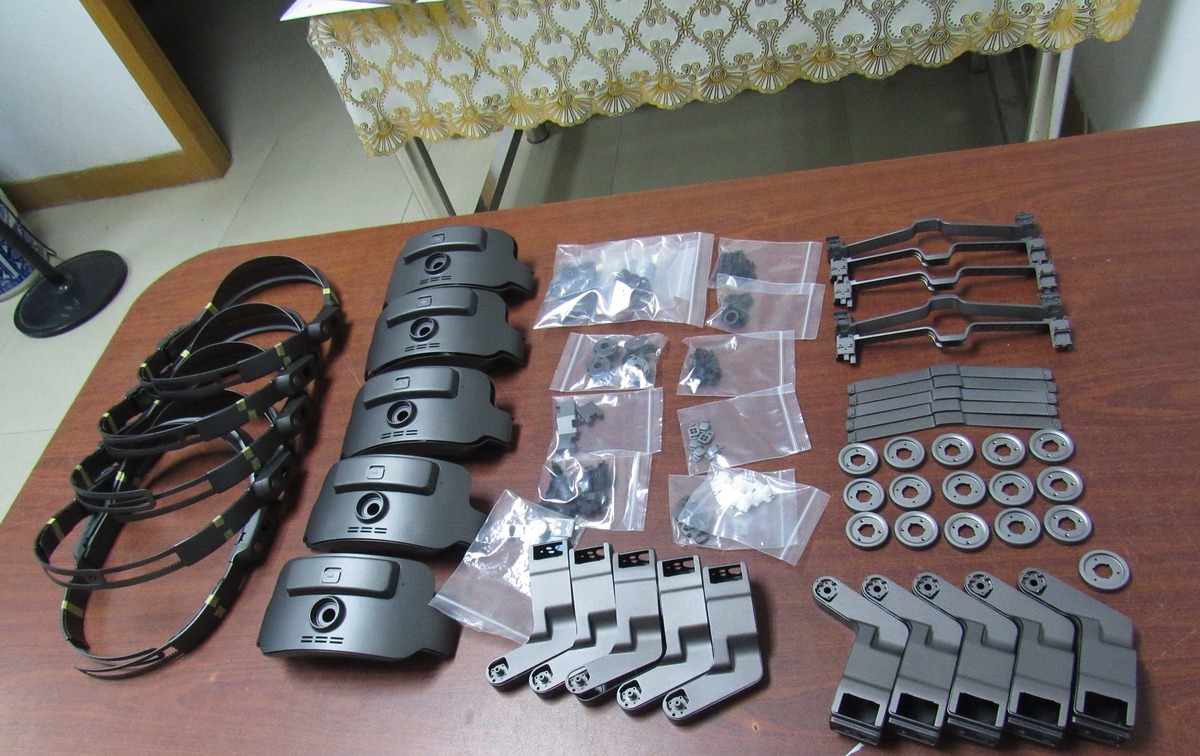
成套拆件时,壳体、支架与铰接件分别成型,垫圈、紧固件等辅料分装配齐,装配阶段无需临时补充,试装一次即可完成多数配合关系的确认。
三、外观处理与软胶件
外观质感以喷涂为主:镜框与壳体先打底再喷面漆,穿戴产品多用哑光与消光,降低环境光下的反射;标识采用移印或丝印。软胶件关注两点:一是硬度,与皮肤接触的头带、鼻托偏软,卡扣与传动部位偏硬,按邵氏 A 分档选型;二是表面状态,做哑光处理避免反光与粘腻观感。需要注意喷涂与贴附均有膜厚,卡扣、转轴等配合部位应在图纸注明公差,避免装配阶段过盈或松旷。金属转轴与铰链经阳极氧化后与壳体同色装配,颜色批次存在差异,对外观要求严格时以封样样板为准。
四、装配验证与修配
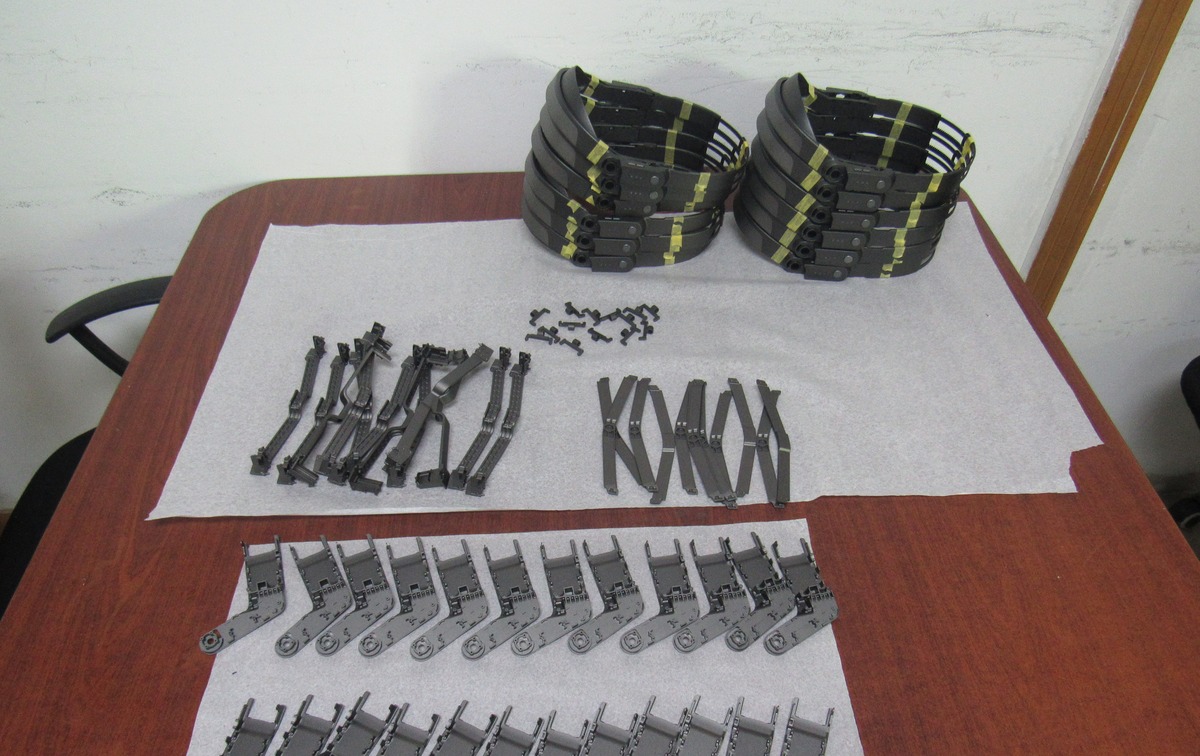
装配验证按先内后外的顺序进行:先确认支架与转轴的配合及阻尼,再装配壳体与软胶件,最后整机试戴检查贴合与松紧。出现干涉或间隙不当时,CNC 件可直接补加工修配,3D 打印与复模件重制周期短,一般不影响整体进度。进入小批量阶段后,重点转向同批零件的一致性:头带与支架按批排列后逐件核对孔位与卡扣,保证装配时无需逐件修配。
五、常见问题
Q1:智能眼镜手板打样需要提供哪些资料?
完整 3D 数模(STEP、IGES 等通用格式)为必需,并注明各零件的材质、表面处理与配合要求;仅有外观参考时,可先制作外观手板确认造型,结构验证前再补齐数模。
Q2:软胶件能做到与量产一致的手感吗?
手板阶段软胶通过硅胶复模或 CNC 软料实现,硬度可按需选型,外观与手感接近量产状态,用于验证佩戴体验是准确的;复模模具为软模,寿命与单件特性与开模量产存在差异,属正常现象。