






同一套图纸,选用不同材料做出的手板,强度、质感与装配表现可能完全不同。手板材料怎么选,直接决定验证结论的有效性,也是结构工程师下单前最常面对的问题:外观件追求喷油效果,传动件要求耐磨,透明件看重透光与韧性,难以用一种材料覆盖。这篇由深圳手板厂赛达尔结合车间实拍,梳理CNC手板加工常用的六种材质性能,并给出塑胶、金属与透明件的选型思路,供打样前参考。
一、选材前先明确四个问题
选材不是先看材料表,而是先把验证目的定清楚。其一,明确这批手板验证什么:外观与手感、装配关系,还是结构强度,验证目标不同,材料档次与表面处理要求差异很大。其二,确认零件在使用中是否受力、受冲击,是否参与运动配合。其三,确认使用环境的温度与耐候要求,靠近热源或在户外使用的产品需要更高的耐温等级。其四,确定表面处理方式:喷油、丝印、电镀还是阳极氧化,不同材料对涂装的吸附与着色能力不同,先定后处理再定材料,可以避免"做完才发现材料不对"的返工。
二、六种常用材质性能对比
CNC 手板加工以可切削的板材与棒料为主,常用的六种材质特性对比如下:
| 材质 | 强度与韧性 | 耐温 | 加工与后处理 | 典型用途 |
|---|---|---|---|---|
| ABS | 强度中等,韧性好 | 约80℃ | 易切削,喷油丝印附着好 | 外壳、支架等通用结构件 |
| PC | 强度高,抗冲击 | 约120℃ | 易切削,透明级可抛光 | 面罩、视窗、受力结构件 |
| POM | 硬度高,耐磨自润滑 | 约100℃ | 切削性好,尺寸稳定 | 齿轮、滑块、传动件 |
| PA(尼龙) | 韧性突出,耐疲劳 | 约100~120℃ | 需控制切削参数 | 卡扣、铰链、耐磨件 |
| PMMA(亚克力) | 透光率高,较脆 | 约70~90℃ | 易抛光,可粘接 | 灯罩、展示件、透明外观件 |
| 铝合金 6061 | 强度高,导热好 | 300℃以上 | 易铣削,可阳极氧化 | 散热件、金属外观件、精密结构件 |
三、塑胶材质之间的取舍
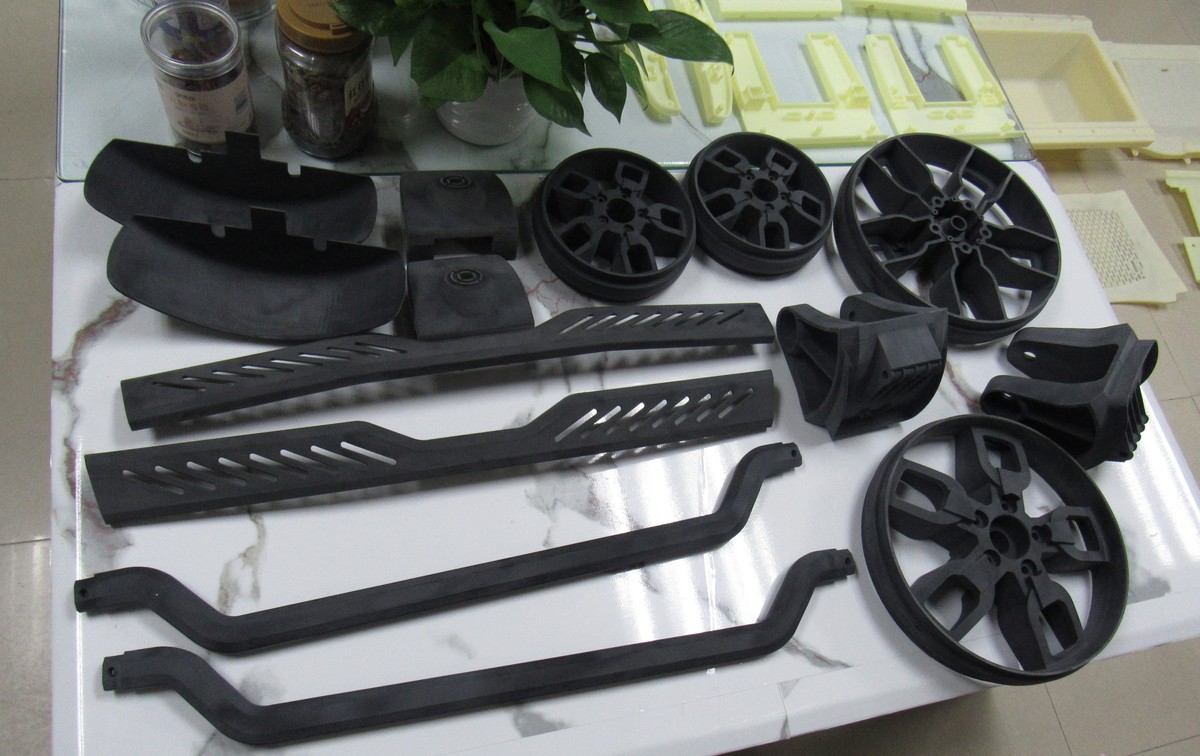
塑胶选材的出发点是零件功能。ABS 综合性能均衡,绝大多数外壳与结构件优先考虑;零件存在跌落或冲击风险时改用 PC;有相对滑动、需要自润滑的齿轮与滑块选 POM;要求反复扣合、耐疲劳的卡扣与活页结构选 PA。整机手板可以按零件功能分别用料:外观件保证表面效果,传动件保证耐磨与配合精度,装配验证的结果才接近量产状态。下图的黑色结构件即按此思路搭配:把手与外壳类零件用 ABS 保证外观与喷油附着,连杆与轮类零件因承受弯矩且需要耐磨,改用强度更高的工程塑料,一次装配即可完成整机验证。
四、金属件与透明件的定位
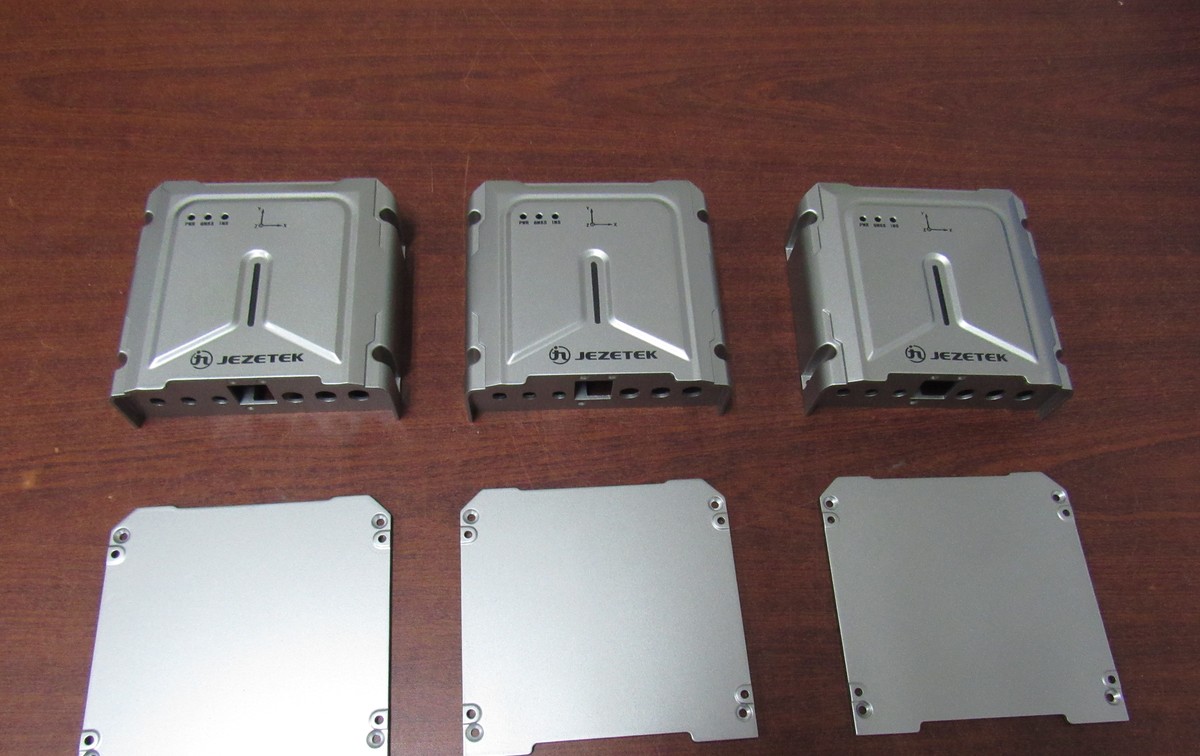
铝合金是塑胶之外最常用的手板材料:强度与导热能力远高于塑胶,经阳极氧化后具备金属质感与耐腐蚀表面,散热器、精密结构件与高档外观件多以 6061 制作。需要注意,铝合金氧化后的表面呈色与塑胶喷油不同,受材质与批次影响存在色差,对外观要求严格的产品应以封样样板为准。下图的铝合金面板经氧化处理后表面均匀、孔位无毛刺,装配面直接以本色交付。
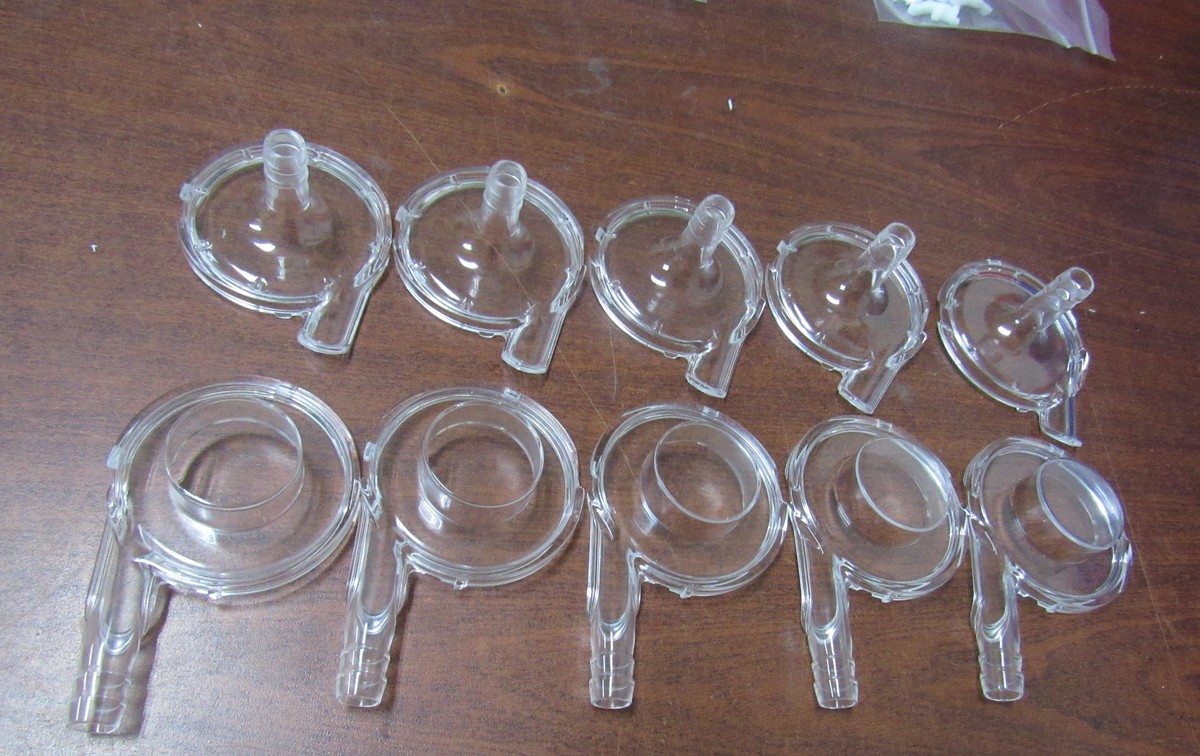
透明件在 PMMA 与 PC 之间选择:PMMA 透光率高,抛光后接近玻璃质感,适合灯罩与展示件,但较脆;PC 抗冲击,可做薄壁透明件,多用于视窗与保护罩。透明件打样要同步确认抛光工艺——CNC 刀痕在透明材料上会被明显放大,精修与抛光是决定透明效果的关键工序。下图的一组透明旋钮件经抛光后透光均匀,无明显刀痕与雾面。
五、常见误区与验收要点
三个误区值得留意。一是只按材料单价选材:廉价替代材料若导致验证失真,二次打样的综合成本反而更高。二是忽视后处理对尺寸的影响:喷油与氧化均有膜厚,过盈与滑动配合部位应预留公差并在图纸注明。三是材料替代未经确认:常规牌号临时缺料时,以性能相近材料替代须经委托方书面确认。验收时对照图纸核对材质与关键尺寸,表面处理颜色以封样样板比对,传动与配合部位需完成实配确认。
六、常见问题
Q1:整机手板可以全部用同一种材料制作吗?
可以,但验证的参考性会下降。建议按零件功能分配材质:外观件用 ABS 或 PC,传动件用 POM 或 PA,受力与散热件用铝合金,整机状态更接近量产,装配与强度验证的结论也更有依据。
Q2:材料选择会影响打样周期吗?
会。ABS、PC、亚克力与 6061 铝合金为常备材料,可直接排产;PA、POM 的特殊牌号或特殊颜色规格需要备料,周期相应延长。提供 3D 图纸并注明材质与表面处理要求后,即可获得准确的排产周期。