






新产品从设计验证走向小批量试产,中间要经过装配定位、工序夹持与尺寸检测等多个环节,治具、夹具与检具因此成为产线准备阶段的一类高频加工需求。这类工装多为单件或小批量、结构随工件定制,无法通过开模经济地生产,CNC 加工因此成为主流成型方式。深圳手板厂在长期承接手板打样的同时,也以同样的设备与工艺能力承接治具夹具加工。本文结合车间实拍,梳理三类工装的分工、材料与结构选型及加工验收要点,供工艺与设备团队下单前参考。
一、治具、夹具与检具的分工
三类工装在产线中各司其职。夹具负责在加工或装配过程中固定工件,通过定位块与压紧机构约束工件自由度,保证工序基准一致;治具侧重辅助作业,如钻孔导向、焊接定位、测试针床等,决定作业动作的重复精度;检具则用于成品检验,以定位面、型面销与通止结构快速判定关键尺寸是否合格。三者常组合使用:一件工件从试制到交检,可能先后经过装配夹具、测试治具与检具,因此下单时宜把用途、被加工工件与节拍一并交代清楚,避免结构设计偏离实际使用场景。
二、按工件特征选材料与结构
工装本体的材料与结构按被加工工件的精度要求、使用频次与重量选定,常见组合如下:
| 部件 | 常用材料 | 常用工艺 | 要点 |
|---|---|---|---|
| 底板、基座 | 铝合金 6061、POM/MC 尼龙板 | CNC 铣削+阳极氧化 | 平面度与基准孔一次装夹做准 |
| 定位块、型面销 | 铝合金、45 钢、POM | CNC 铣削/车削 | 型面按工件数模面拟合,留磨损余量 |
| 压紧机构 | 快速夹钳、压板、螺柱 | 标准件选配+CNC安装孔 | 压点避开工件薄壁与外观面 |
| 检测导向件 | 衬套、探针、限位柱 | 外购标准件+配作孔位 | 孔位公差与互换性优先 |
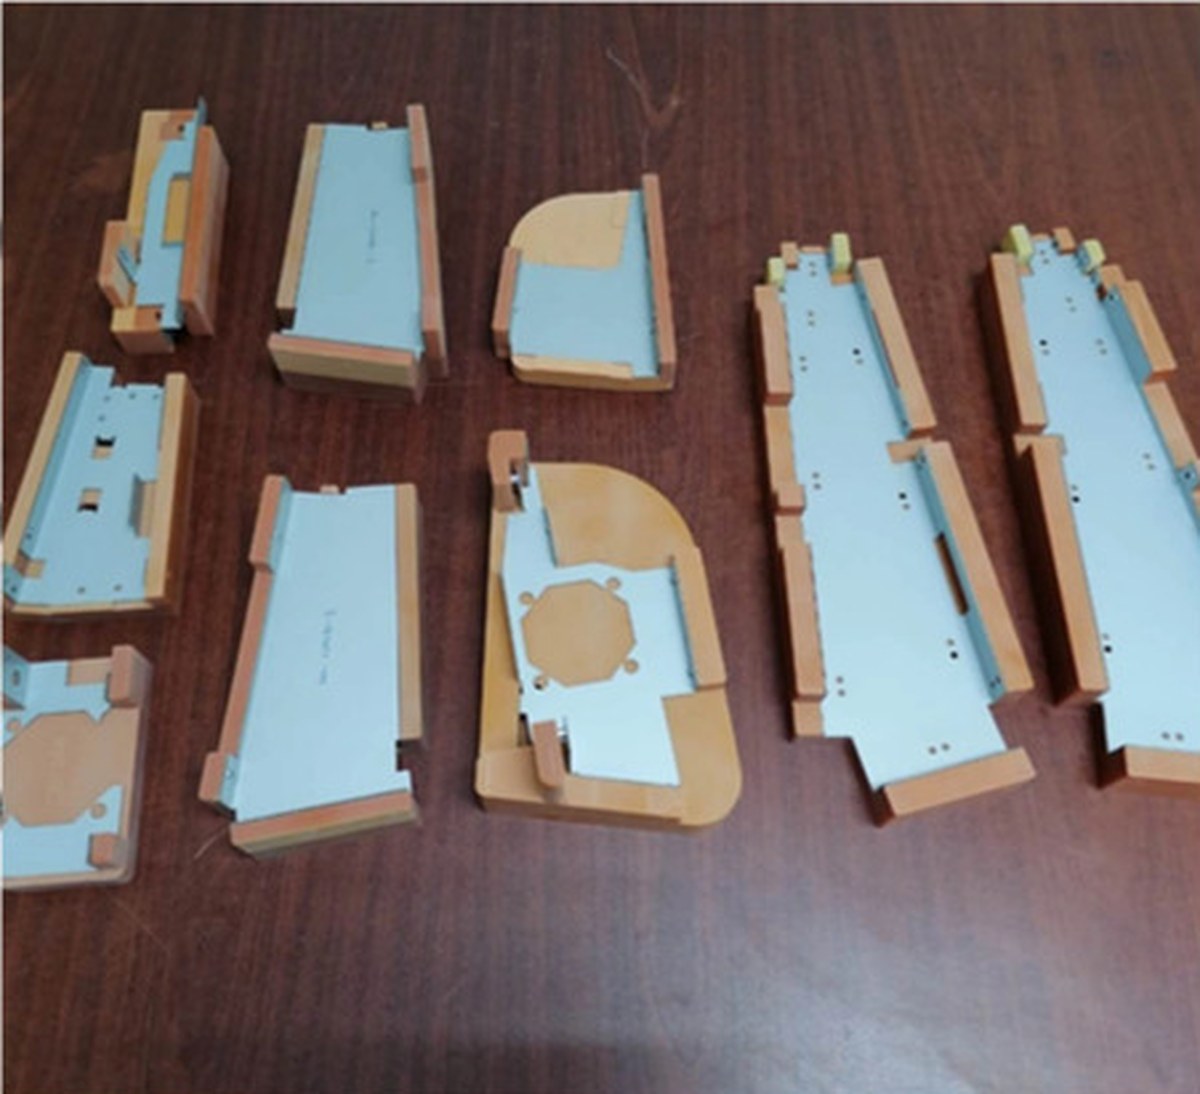
定位与检测部位直接决定工装价值:按工件数模的型面定制定位块与检具托架,使工件放入后自然贴合、无法装错;铝合金本体经阳极氧化处理防腐蚀,与工件接触的部位常选用 POM 等软性材料,避免划伤工件外观面。从实拍的检具定位组件可以看到,每件钣金工件的轮廓都有对应的木色定位框与浅蓝色型面托板,工件放上即完成粗定位,检测项目按孔位逐项核对。
三、CNC 加工与基准控制
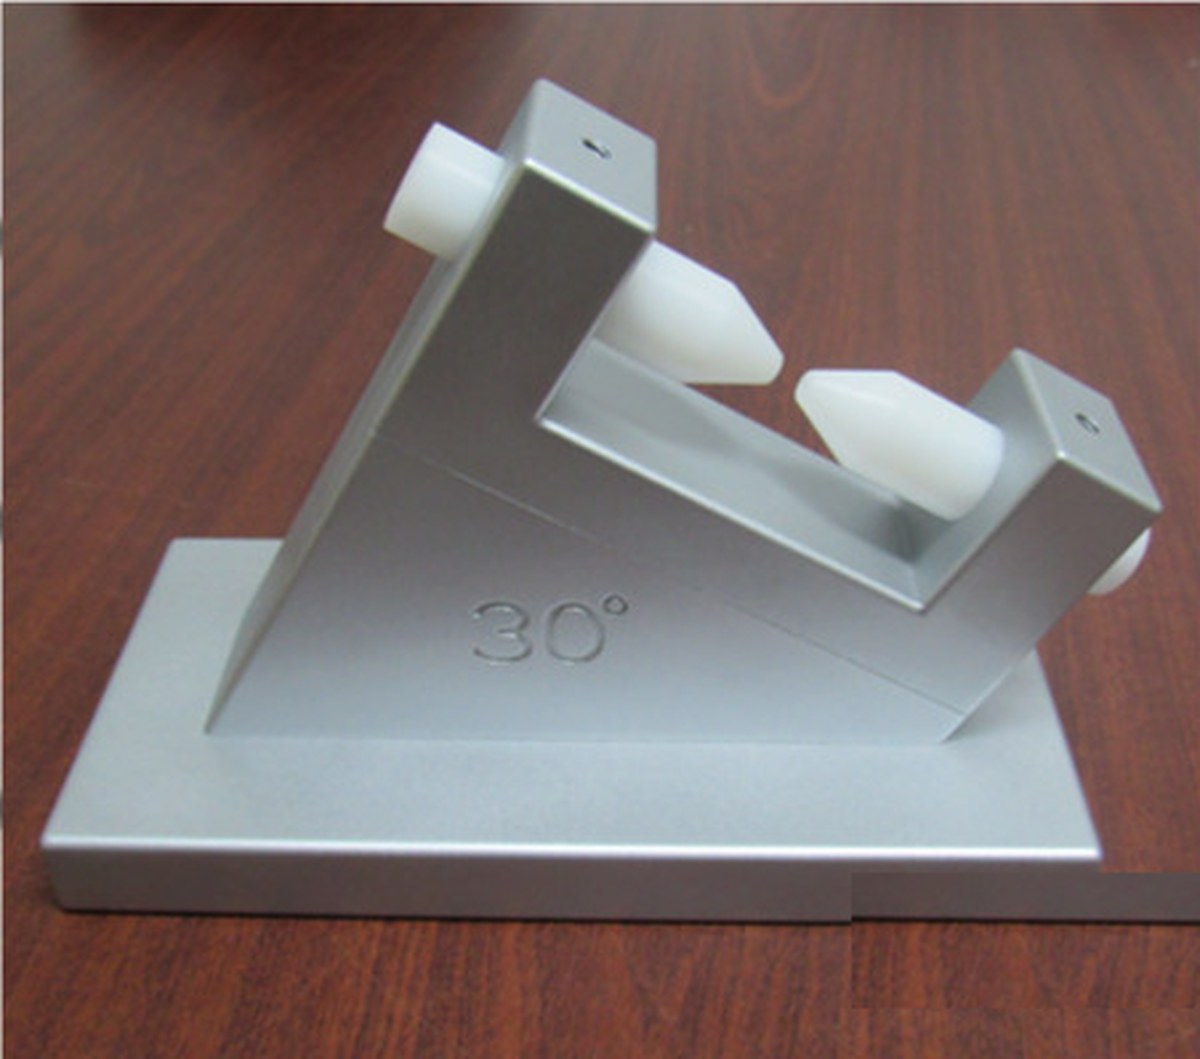
工装类零件的加工核心是基准统一。设计阶段先确定设计基准、工艺基准与检测基准重合的方案,加工时以一次装夹完成底板基准面、基准孔与定位要素的切削,避免多次翻面引入累积误差。孔位类要素按图纸公差配作,衬套孔与定位销孔的位置度直接决定工装的重复定位精度;型面类要素按工件数模编程拟合,必要时留 0.1~0.2 毫米精修余量,试装后按实际工件修配。下图的角度检具即按此思路制作:铝合金本体一次装夹铣成,斜面角度刻值明示,两侧白色型面销确定工件摆放方位,检验时无需二次找正。
四、夹紧布置与小批量一致性
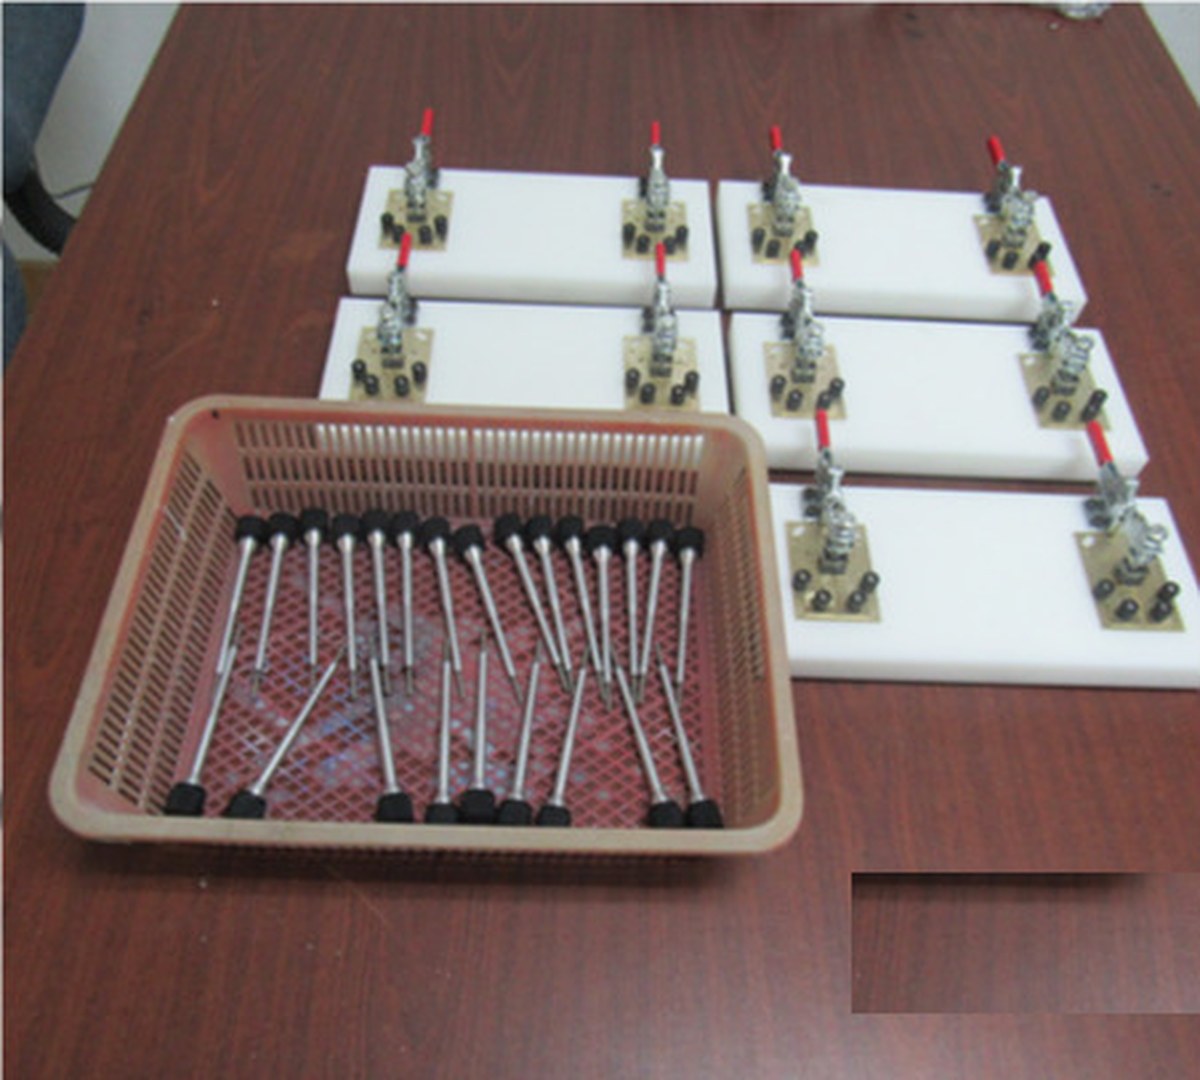
夹紧机构的布置以不破坏定位为前提:压紧力指向定位面,压点分布在工件刚性较好的部位,操作侧预留快速夹钳的翻转空间。进入小批量阶段后,同一套治具按阵列成组制作,各工位的底板孔位与夹钳位置逐件核对,保证操作手法与装配节奏一致;配套的探针、限位件等标准件随治具配齐编号存放。交付前按真实工件完成全程试装,记录干涉与修配点,工装到线后即可直接投入使用。
五、常见问题
Q1:治具夹具检具打样需要提供哪些资料?
需提供被加工或被检测工件的 3D 数模(STEP、IGES 等通用格式)或完整 2D 图纸,注明工装用途(装配/测试/检验)、使用工位与节拍要求;已有定位基准或检测项目清单的,一并提供,可直接按基准设计结构。
Q2:单件打样和小批量的交期怎么安排?
CNC 加工无需开模,单件工装在数模确认后即可编程加工;小批量按阵列排产,以工序最长的零件为基准整体交付,试装发现的干涉点通过补加工修配解决,不影响整体进度。