






新产品从图纸走向实物,第一步是把资料交清楚。手板打样的效率与一次通过率,很大程度上取决于提交资料的完整程度:图档齐全、要求明确的订单,编程、加工与装配可以按既定方案直接推进;资料缺项的订单则要在确认阶段反复往来,拉长整体周期。深圳手板厂在接到询价时,首先核对的就是图档与要求能否直接进入加工。本文梳理手板打样需要什么资料这一高频问题,从图档、装配要求、外观标准到数量交期逐项说明,供设计、结构与采购人员在打样前对照自查。
一、图档资料:3D 数模与 2D 图纸的分工
手板加工以 3D 数模为直接依据。STEP、IGES、X_T 等通用格式可直接用于编程,Pro/E、SolidWorks、UG 等原生文件保留了特征与装配关系,同样可用;带曲面的外观结构件必须提供 3D 数模,仅凭 2D 图纸无法还原曲面走向与拔模角度。2D 图纸的价值在标注:孔径与螺纹规格、未注公差执行的精度等级、配合面的尺寸要求,均以图纸标注为准。两类文件配合使用,报价与编程阶段就不再需要往返确认。
实际询价中常见的情形是只发效果图或实物照片,附一句"照这个做"。这类资料可以作为初步沟通的起点,但要进入加工,仍需补齐可编辑的图档。
| 资料项 | 作用 | 缺失时的常见影响 |
|---|---|---|
| 3D 数模(STEP/IGS 等) | 编程加工的直接依据,还原曲面、壁厚与拔模角度 | 无法准确报价,需反向建模,周期延长 |
| 2D 图纸 | 标注孔径螺纹、公差等级与配合要求 | 公差凭经验取值,装配阶段可能出现干涉 |
| 装配与功能说明 | 明确拆件关系、卡扣螺丝柱位置与运动行程 | 按单件加工,试装时集中暴露返修点 |
| 外观与表面要求 | 确定颜色、光泽、纹理与丝印镭雕内容 | 表面处理返工,外观件重做 |
二、装配与功能要求要写清楚
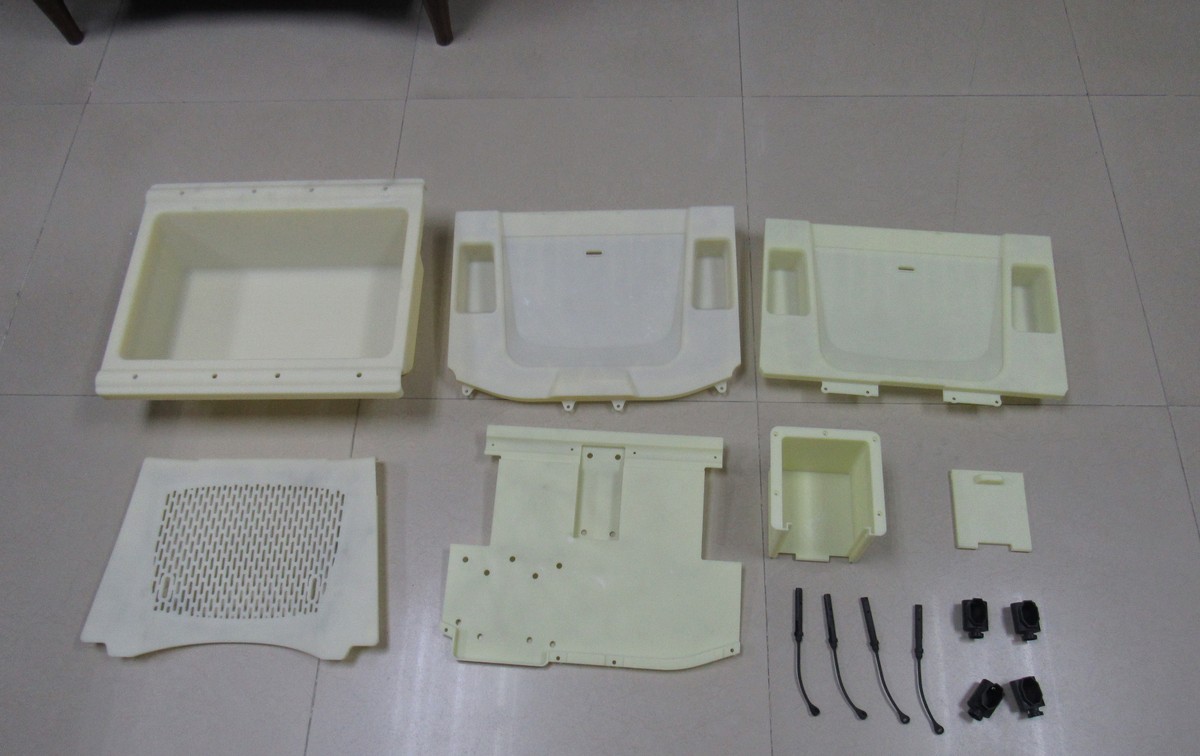
手板的核心价值在于验证装配。下单时应说明整机的拆件方案,至少说明哪些零件需要互相配合:卡扣连接还是螺丝柱紧固、活动部件的行程范围、配合面预留的间隙。下图的打样件即按完整拆件方案制作,外壳、面板、支撑件与紧固件分件加工后逐一试装;如果装配关系不事先明确,各零件按单件公差独立加工,组装阶段就可能出现错位与干涉,返修集中在最后一步。
三、外观与表面处理要求
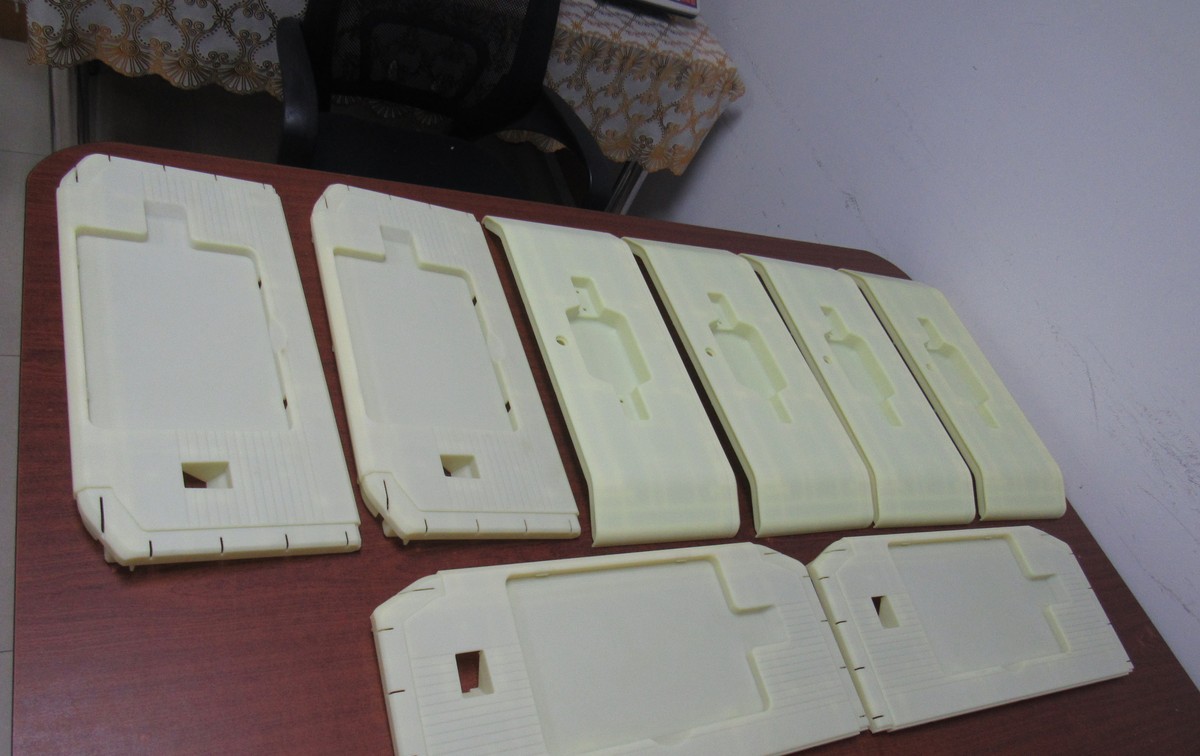
外观件的要求需要写到可直接执行的颗粒度:颜色提供潘通或 RAL 色号,光泽度注明亮光、哑光或半哑,纹理给出晒纹编号或样板件,丝印与镭雕内容提供矢量文件并注明位置和颜色。仅写"白色""亮面"这类描述,不同人的理解差异很大。下图的外壳件在 CNC 阶段即按 3D 数模的孔位与卡扣成型,后续喷涂与丝印才有明确基准——外观要求落在图档上,比口头约定可靠得多。
四、材料、数量与交期确认
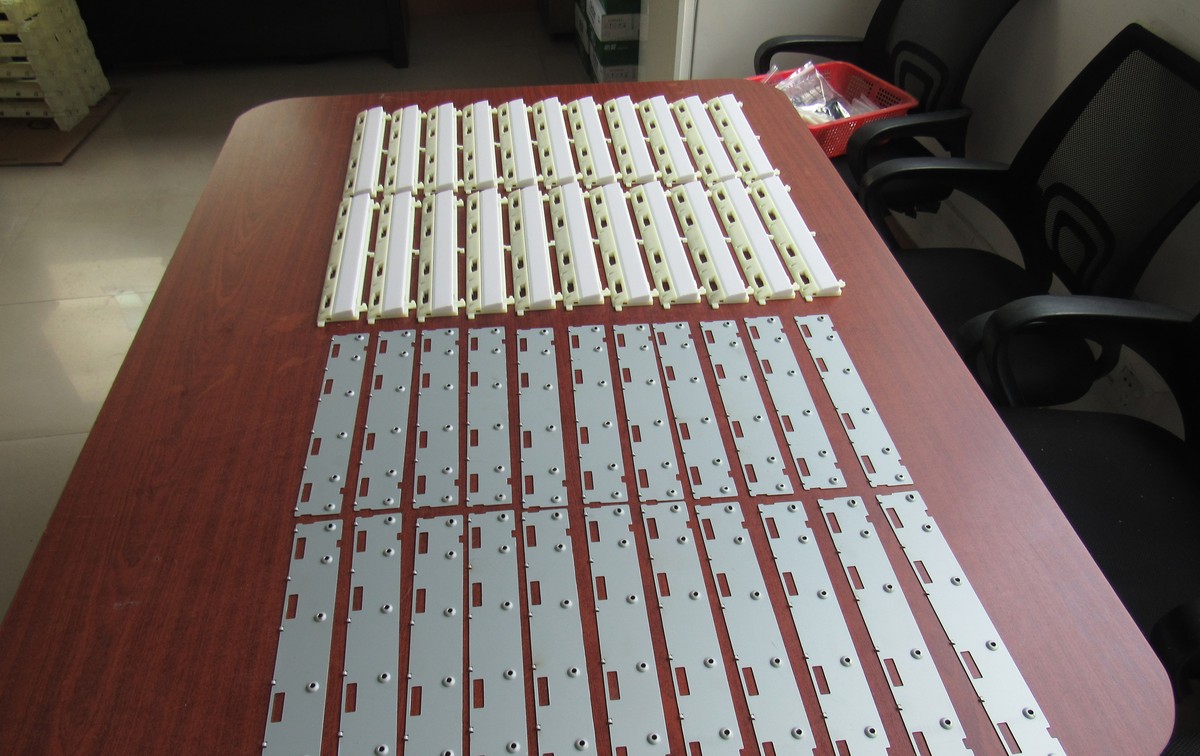
材料按牌号或性能要求二选一写明:指定 ABS、PC、PMMA 等具体牌号,或描述耐温、阻燃、透明等性能要求,由加工方推荐对应材料。数量决定工艺路径:单件验证以 CNC 或 3D 打印为主,数十件的小批量则要在 CNC 与硅胶复模之间比较单件成本与周期,交期需求连同数量一并说明。下图为小批量排产的打样件,同批零件按同一装夹方式成组加工,尺寸一致性更容易保证。
五、提交前的自查要点
提交资料前做三件事:确认图档为最终版本并按版本号命名;附一张装配示意图或整机照片,说明各零件的相对位置;把特殊要求写入图纸备注,而不是只留在沟通记录里。资料一次交齐,报价、排产与验收都有唯一依据,打样周期通常可以少一轮确认。
六、常见问题
Q1:只有 2D 图纸没有 3D 数模,可以打样吗?
平板类、规则几何的零件可依据 2D 图纸直接建模加工;带曲面外观或复杂结构的零件必须提供 3D 数模。只有效果图时,可先提供实物照片与关键尺寸,由加工方评估能否重建,但重建会增加建模工作量与确认轮次。
Q2:资料不全时能否先给出报价?
可以按照片、外形尺寸与数量先给出区间估价,用于预算参考;准确报价与交期仍需完整图档确认。建议资料补齐后再确认订单,避免按估计价排产后反复变更。