






手板打样做到中批量阶段,客户往往会问同一个问题:能不能先不开钢模,来几十件用着?这时的答案通常就是硅胶复模。它用一副软模翻出十几到几十件复制品,成本远低于开钢模,周期也短得多。深圳市赛达尔手板模型有限公司把硅胶复模作为CNC加工与3D打印之外的一条常备产线,承接消费电子、汽车配件与医疗器械客户的试产与送样需求。下面从母模、分模面与灌注三个环节,把这套工艺的控制要点讲清楚。
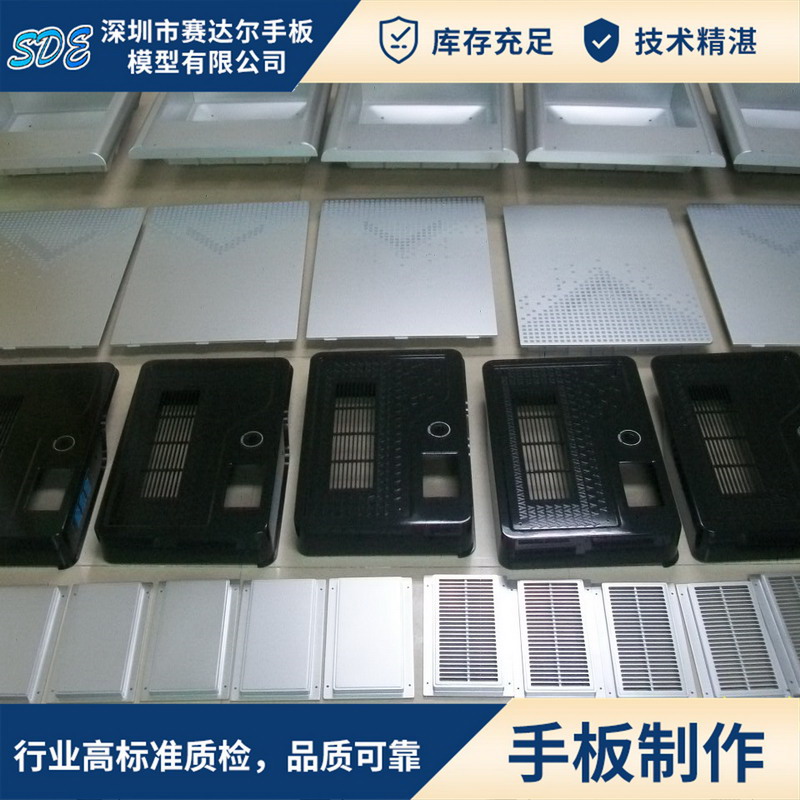
母模决定复制件的上限
复模本质上是一门复制的工艺,母模上有什么,复制件上就有什么;母模上缺什么,复制件上也补不回来。因此复模件的质量上限,其实在母模阶段就已经定下来了。母模通常用CNC精密加工做出,尺寸公差与表面粗糙度都要比最终复制件的要求高一个等级,因为硅胶在翻制过程中会损失一部分细节,树脂固化时的收缩也会让尺寸略微变化。表面处理更要格外用心:复制件要求镜面效果,母模就必须先抛光到镜面;母模上若留了刀纹,几十件复制品就会整整齐齐地带着同样的刀纹出厂。为方便脱模,母模还要避开过深的倒扣与尖角,必要时把一个零件拆成几件分别复制,最后再装配起来。
分模面与灌注环节的现场控制
硅胶模具的制作看起来只是把母模包起来,实际操作中的细节却不少。第一步是确定分模面位置,把母模固定在模框里灌注硅胶,分模线尽量藏在复制件的棱边或不显眼的位置,否则脱模后要花大量时间修边。第二步是真空脱泡,这一步最容易被忽略也最致命:硅胶里残留的气泡会在模腔表面形成凹坑,之后每一件复制品都会带着同一个瑕疵,且无法通过后续处理消除。灌注阶段同样讲究,聚氨酯树脂按比例混合后要再次真空脱泡,灌注时从模腔最低处缓慢注入,让空气从高处顺利排出;固化时间受温度影响明显,车间温度偏低时需适当延长,硬脱模只会拉伤模腔,把模具的寿命提前耗尽。
精度、表面与批量之间的取舍
复模并非万能,它有自己的能力边界。尺寸方面,硅胶模反复开合会产生磨损,复制件的尺寸会随件数缓慢漂移,一副模具稳定复制的数量通常在十几到二十件之间,超过之后表面光泽与细节开始下降,需要重新制作母模与硅胶模。材料方面,聚氨酯树脂可以调配出接近ABS、PC、亚克力乃至软胶的物理性能,颜色也能在灌注前直接调好,但它的耐候性与长期稳定性不及注塑件,不适合承受长期户外暴晒或高强度载荷的零件。对配合公差要求严格的部位,建议保留CNC加工,把复模用在数量多、精度要求相对宽松的外观件与结构件上,两种工艺搭配使用的性价比最高。
- 母模优先:用CNC出母模,精度与表面要比复制件高一档。
- 分模面规划:分模线藏在棱边,减少脱模后的修边工作量。
- 真空脱泡:硅胶与树脂都要脱泡,气泡会被复制到每一件上。
- 数量边界:一副硅胶模约可稳定复制十几到二十件。
- 工艺搭配:关键配合件留CNC加工,复模负责批量外观件。
对处在试产与送样阶段的客户来说,硅胶复模提供的是一种够用且划算的解法:既避开了开钢模的大额投入,也比单件CNC加工经济得多。真正决定复模效果好坏的不是设备本身,而是母模做得多细、分模面留得多合理、脱泡做得多彻底。这些细节都做到位,几十件复制品才能整批一致地交到客户手上。