






机壳类外壳在打样阶段要同时解决两类问题:外观面的分型与表面效果,以及内部支撑、卡扣与螺丝柱的装配关系。深圳手板厂承接机壳手板打样的常规顺序是,按材质与外形确定加工路径,按装配关系拆件,再处理大平面变形与外观处理,逐项验证后交付。加工路径的选择依据是外壳材质要求与量产工艺的一致性,下表列出三条路径对应的材料规格与工艺要点。
一、按材质确定加工路径
| 加工路径 | 常用材料与板厚 | 工艺要点 | 适用场景 |
|---|---|---|---|
| 塑胶外壳 CNC | ABS 板 15/20mm,PC 板 10/15mm,PMMA 20mm | 壁厚控制在 2.0~2.5mm,外观面留 0.3~0.5mm 喷涂余量 | 消费电子与家电外壳的外观、结构验证 |
| 钣金机壳 | SPCC 1.0/1.2/1.5mm,SUS304 0.8~1.5mm,5052 铝板 1.5~2.0mm | 激光下料、数控冲、折弯内圆角不小于板厚,焊接后打磨 | 工控、网络与电源类机箱,与量产工艺一致 |
| 铝合金机壳 | 6061-T6 板 8/10/12mm,5052 用于折弯件 | 铣削成型后阳极氧化,兼顾强度与散热 | 仪器仪表及散热要求较高的设备 |
| 小批量外壳 | CNC 母模翻制的硅胶复模件 | 单批 10~50 件,尺寸稳定性略低于 CNC 件 | 开模前的小批量试装与小范围投放 |
路径选择可按三条硬条件判断:需要与量产工艺一致的选钣金,要求金属质感与散热结构的选铝合金,强调外观细腻与手感、后续走注塑的选塑胶。尺寸门槛同样影响方案:塑胶件单件长度超过 500mm 时需分段加工再拼接,接缝位置要在拆件阶段一并规划;铝件大平面超过 300mm、钣金件展开尺寸超过 1000mm 时,装夹方式与变形控制方案需提前确认,避免加工到精修阶段才发现余量不足。
二、拆件设计与配合尺寸的取值
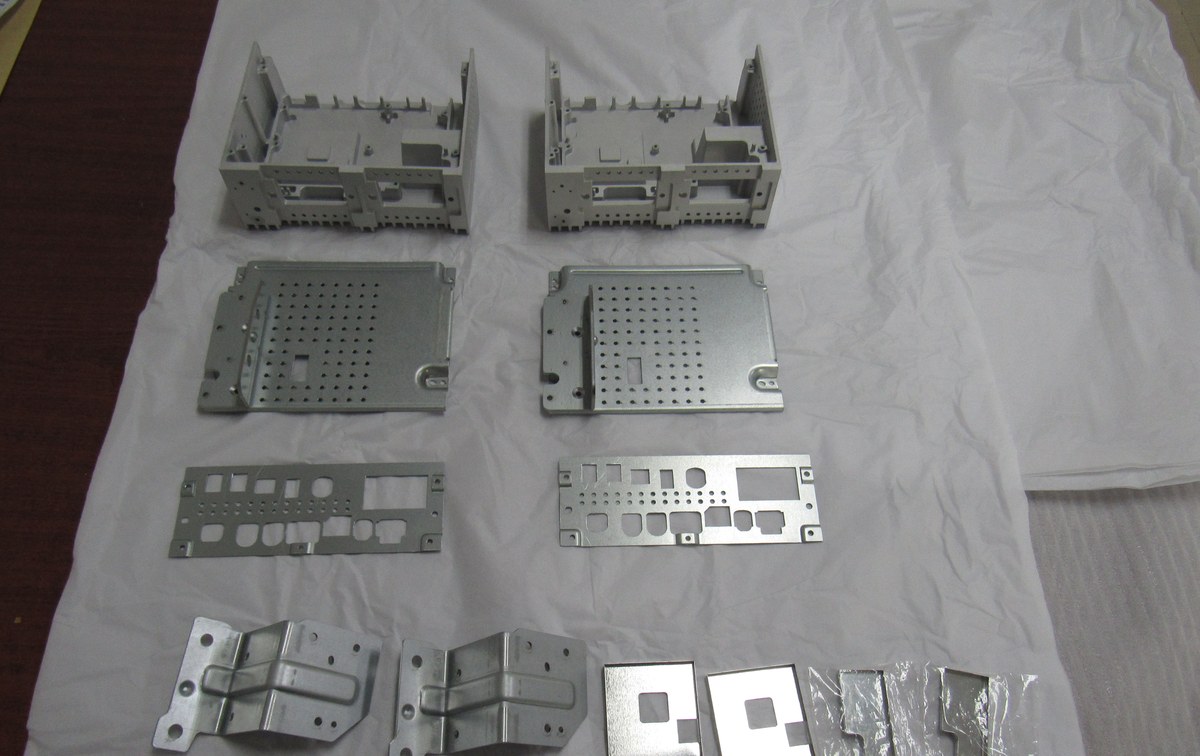
整机外壳很少一次加工成型,拆件质量决定试装能否一次通过。分型位置避开正面外观区域,把对接缝安排到侧面或底面;配合面留 0.05~0.10mm 间隙作为装配导入量;卡扣与螺丝柱承担定位和紧固,尺寸按材料许用应变取值,ABS 悬臂长度控制在厚度的 10 倍以内,PC 可放宽至 15 倍,插入量取 0.5~0.8mm,柱根加 R0.3~0.5 圆角并辅以 0.3mm 厚加强筋。下图按完整拆件方案制作,外壳框架、冲孔面板、折弯支撑件与紧固件分件加工后逐一试装,装配干涉在单件修配阶段解决,而不是留到最后整机返工。
| 配合项目 | 常用经验值 | 取值说明 |
|---|---|---|
| 配合面间隙 | 0.05~0.10mm | 提供装配导入余量,避免硬碰装不进 |
| 卡扣悬臂长厚比 | ABS ≤10,PC ≤15 | 控制根部应变,防止反复拆装后开裂 |
| 卡扣插入量 | 0.5~0.8mm | 兼顾扣合手感与保持力 |
| 自攻螺丝柱 | 外径约为底孔径 2 倍,M3 底孔 ?2.5~2.6mm | 柱根加 R0.3~0.5 圆角与 0.3mm 加强筋 |
| 金属件攻牙 | 铝件最小板厚 1.5mm,钢件 1.2mm | 板厚不足时改用压铆螺母或拉铆螺母 |
三、大平面与薄壁件的变形控制
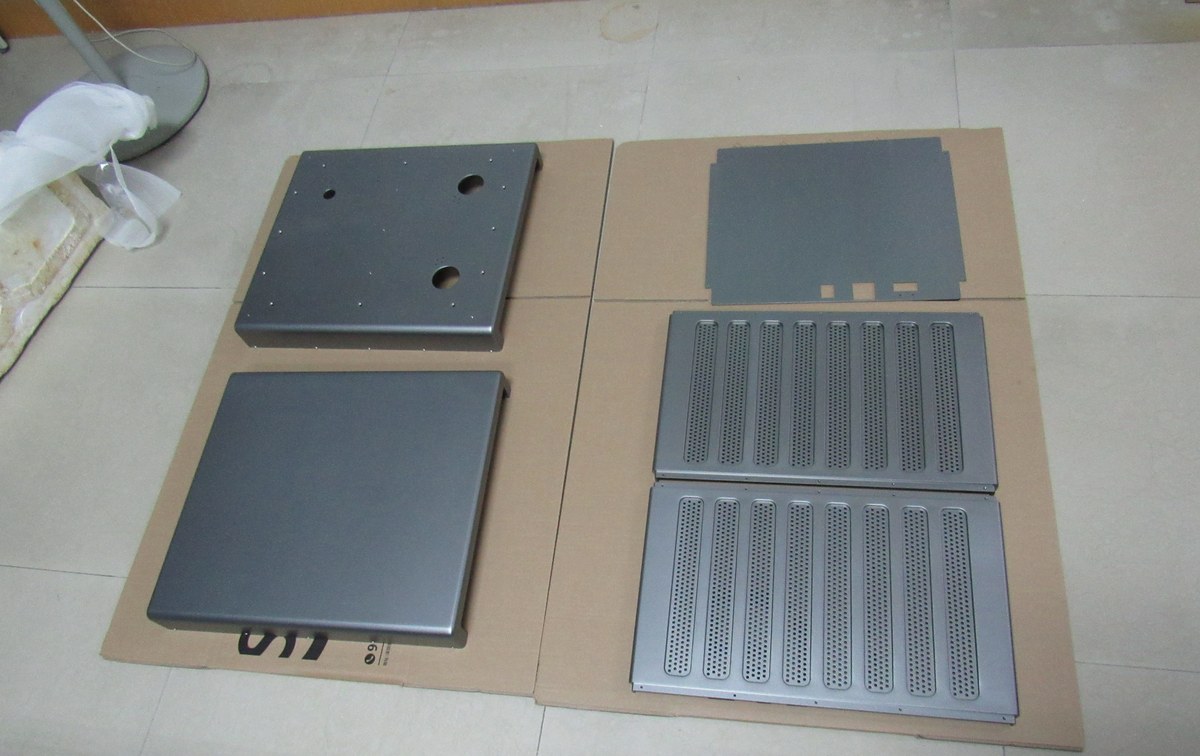
铝件与钣金件在大面积去料后内应力重新分布,是机壳变形的主要来源。可行的控制手段有三条:粗加工留 0.5~0.8mm 精加工余量,两面交替去料让应力对称释放;装夹改用真空吸盘或软爪,薄壁区域辅以低熔点填充或工艺筋支撑;精加工前静置 12~24h,或对关键尺寸件做去应力退火。板类零件 300mm 范围内平面度控制在 0.1mm 以内,装配段差随之收敛。下图的面板与散热格栅板按上述顺序制作,格栅区先开粗再精修,薄筋在切削力下不易让刀。
四、表面处理的膜厚与装配验证顺序
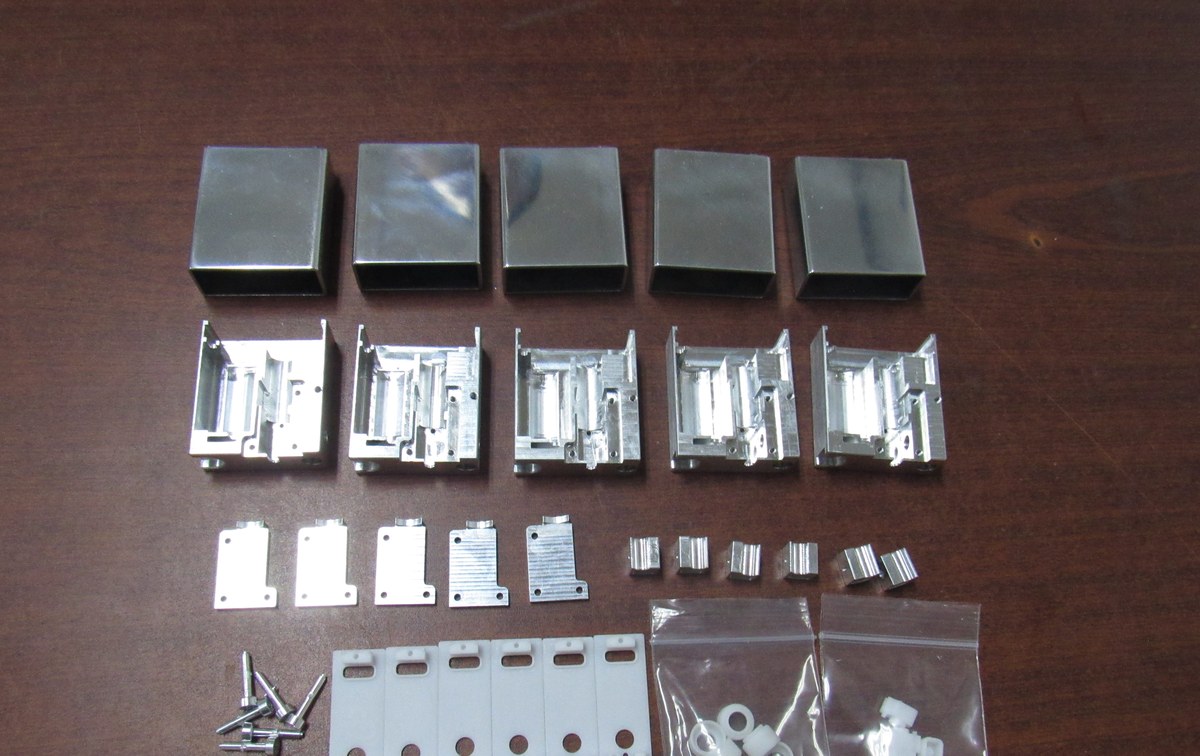
外观处理在尺寸检验合格后进行,膜厚会占用配合尺寸,需提前预留。塑胶件喷涂单层 25~40μm,按 60° 光泽度区分哑光(低于 20)与亮光(高于 80),丝印与镭雕安排在喷涂之后;铝合金阳极氧化本色 8~12μm、黑色 12~20μm,配合面与螺纹孔需遮蔽或攻牙后处理;钣金件静电喷粉 60~100μm。装配验证按拆件顺序逐层推进:先确认定位柱与定位孔的导入间隙,再检查卡扣手感与螺丝柱对位,最后量测外观面的缝隙与段差,把需要修配的位置标注回图档。下图为装配前按拆件方案核对配套关系的铝合金机壳零件。
五、常见问题
Q1:机壳手板打样需要提供哪些资料?
需要 3D 数模(STEP、IGS 等通用格式)、2D 图纸标注的孔径螺纹与配合要求,以及拆件方案和外观要求(色号、光泽度、纹理或丝印内容)。资料齐全时报价与排产可一次确认,缺项越多,往返确认轮次越多。
Q2:大件机壳手板的周期与精度如何把握?
常规尺寸的塑胶或铝合金机壳单件打样通常一周内完成,钣金机壳视折弯焊接工序数量为三至五天;大件涉及翻面装夹与应力释放,周期需在图纸确认后评估,精度以图纸标注的公差等级为准。